

La PA6 (poliammide 6, nota anche come nylon 6) è un tecnopolimero semicristallino ottenuto dalla polimerizzazione del caprolattame. Unisce tenacità, resistenza all'usura e buone proprietà di scorrimento a una lavorazione agevole, ed è per questo una delle plastiche tecniche più usate nello stampaggio a iniezione di ingranaggi, clip, connettori e componenti strutturali. Il suo limite principale è l'assorbimento di umidità, da gestire sia in stampaggio sia in progettazione.
Cenni storici
La PA6 è stata sintetizzata nel 1938 da Paul Schlack, chimico della IG Farben, con l'obiettivo di ottenere un materiale con proprietà simili alla PA66 sviluppata da DuPont negli Stati Uniti, senza ricadere nei relativi brevetti. Invece della reazione tra una diammina e un diacido, usata per la PA66, Schlack ricorse alla polimerizzazione ad apertura d'anello del caprolattame. In Germania il materiale fu commercializzato con il nome Perlon, inizialmente per le fibre tessili; oggi è impiegato anche per film, semilavorati e soprattutto componenti stampati a iniezione.
Il numero 6 indica i sei atomi di carbonio dell'unità ripetitiva, che deriva da un solo monomero. Nella PA66 i due numeri indicano invece gli atomi di carbonio della diammina e del diacido di partenza. Per una panoramica sull'intera famiglia vedi la guida alla PA – poliammide.
Struttura e tipologie
La PA6 è una poliammide alifatica semicristallina. I gruppi ammidici (–CO–NH–) della catena formano legami a idrogeno tra le macromolecole: sono loro a dare al materiale resistenza meccanica e tenacità, ma anche la tendenza ad assorbire acqua dall'ambiente.
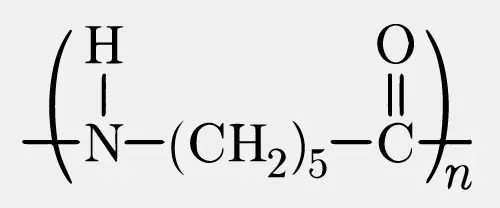
Lo stampaggio a iniezione usa raramente la PA6 tal quale: i produttori di granulo offrono un'ampia gamma di formulazioni.
- Non caricata: tenace e con buone proprietà di scorrimento, per clip, fascette, boccole e parti soggette a urti.
- Caricata vetro: la fibra di vetro, in percentuali che di solito vanno dal 15 al 50 %, aumenta rigidità, resistenza e stabilità al calore. È la versione più diffusa per le parti strutturali e per la sostituzione del metallo.
- Caricata minerale o con microsfere di vetro: più rigida della versione non caricata, con ritiro più uniforme e minore deformazione rispetto alla fibra di vetro.
- Modificata all'urto: con elastomeri che migliorano la resilienza anche a basse temperature e allo stato secco.
- Autoestinguente: con ritardanti di fiamma per applicazioni elettriche ed elettroniche.
- Stabilizzata al calore o ai raggi UV: per esercizio prolungato ad alta temperatura o all'esterno.
- Lubrificata: con additivi come grafite, bisolfuro di molibdeno o PTFE per ridurre attrito e usura.
PA6 e PA66 a confronto
| Aspetto | PA6 | PA66 |
|---|---|---|
| Temperatura di fusione | circa 220 °C | circa 260 °C |
| Resistenza al calore | buona | superiore |
| Assorbimento di umidità | leggermente superiore | leggermente inferiore |
| Finestra di lavorazione | più ampia | più stretta |
| Superficie dei gradi caricati vetro | in genere più uniforme | fibre più visibili a parità di condizioni |
Caratteristiche della PA6: i pro
- Tenacità e resistenza all'urto elevate, soprattutto dopo il condizionamento in umidità.
- Buona resistenza ad abrasione, usura e fatica, con basso coefficiente di attrito: è adatta a ingranaggi, boccole, rulli e guide di scorrimento.
- Resistenza a oli, grassi, carburanti e a molti solventi organici.
- Rigidità e resistenza meccanica elevate nei gradi caricati vetro, che mantengono buone prestazioni anche a temperature vicine al punto di fusione.
- Buone proprietà di isolamento elettrico allo stato secco.
- Fuso molto fluido, adatto a pareti sottili e a percorsi di flusso lunghi.
- Buona finitura superficiale anche nelle versioni rinforzate.
- Riciclabilità: gli scarti possono essere rimacinati e, a livello industriale, la PA6 può anche essere depolimerizzata per recuperare il caprolattame.
Caratteristiche della PA6: i contro
- È igroscopica: assorbendo acqua si gonfia, perde rigidità e resistenza e cambia le proprietà elettriche. I pezzi vanno progettati considerando lo stato condizionato, non solo i valori a secco delle schede tecniche.
- Resiste al calore meno della PA66 e delle poliammidi semiaromatiche come la PPA.
- Non resiste ad acidi minerali forti, agenti ossidanti e fenoli. È sensibile alla fessurazione sotto sforzo in presenza di alcune soluzioni saline, come il cloruro di zinco.
- Senza stabilizzanti si degrada all'esterno per effetto dei raggi UV e invecchia con l'esposizione prolungata ad alte temperature.
- Per le classi di autoestinguenza più severe servono gradi con ritardanti di fiamma.
- Nei gradi caricati vetro il ritiro è diverso lungo e trasversalmente al flusso: senza una buona progettazione di pezzo e stampo il pezzo si deforma.
- Le sezioni spesse tendono a formare risucchi e vuoti interni.
Trasformazione e stampaggio a iniezione
La PA6 si lavora per stampaggio a iniezione, estrusione (film, tubi, profili e semilavorati) e filatura; con la colata del monomero si ottengono semilavorati di grandi dimensioni in PA6 colata. Nello stampaggio a iniezione contano soprattutto questi aspetti.
- Essiccazione: il granulo va essiccato in essiccatore ad aria deumidificata, tipicamente a circa 80 °C per alcune ore, fino all'umidità residua indicata dal produttore. Il tempo dipende dall'umidità iniziale e dal punto di rugiada dell'aria. Un granulo umido genera bave argentate e bolle e degrada il polimero; un'essiccazione troppo lunga può alterare la viscosità del fuso.
- Temperature: la temperatura del fuso è indicativamente tra 240 e 290 °C, più alta per i gradi caricati vetro. Lo stampo lavora indicativamente tra 40 e 90 °C: una temperatura più alta favorisce la cristallizzazione, la stabilità dimensionale e la qualità della superficie. I valori corretti sono quelli della scheda di processo del grado scelto.
- Tempo di permanenza: va contenuto per evitare la degradazione termica del fuso nel cilindro.
- Stampo: il fuso molto fluido richiede chiusure precise per evitare bave; sfoghi d'aria, punti di iniezione e spessori vanno studiati per limitare deformazioni e risucchi, soprattutto con la fibra di vetro.
- Condizionamento: i pezzi escono dallo stampo secchi e relativamente fragili. Quando servono tenacità e dimensioni stabili da subito, si condizionano in acqua o in atmosfera umida fino all'equilibrio.
Nel nostro reparto ogni linea di stampaggio ha un forno deumidificatore, con essiccatori a setacci molecolari a ruota o a doppia torre, e un termoregolatore dello stampo. Scopri il nostro servizio di stampaggio a iniezione: con il vostro ufficio tecnico valutiamo il grado di PA6 più adatto al componente, oppure un'alternativa come il POM quando la stabilità dimensionale in ambiente umido è prioritaria.
Settori applicativi della PA6
- Automotive: coperture motore, componenti sotto cofano in PA6 caricata vetro e stabilizzata al calore, clip e fissaggi, maniglie, componenti di sedili e alloggiamenti.
- Elettrico ed elettronica: connettori, morsettiere, componenti di interruttori, alloggiamenti di elettroutensili.
- Meccanica: ingranaggi, boccole, cuscinetti a strisciamento, rulli, ruote e guide.
- Edilizia e impiantistica: tasselli, fissaggi, raccordi e componenti tecnici.
- Ferroviario: fissaggi e componenti tecnici.
- Arredo: basi e meccanismi di sedute, ruote, componenti strutturali.
- Imballaggio e tessile: film con buona barriera all'ossigeno per l'alimentare, fibre e filati.
Domande frequenti
Che differenza c'è tra PA6 e PA66?
La PA6 fonde intorno ai 220 °C, la PA66 intorno ai 260 °C: la PA66 regge meglio il calore e assorbe un po' meno umidità, la PA6 ha una finestra di lavorazione più ampia e nei gradi caricati vetro dà in genere una superficie più uniforme. Per molti componenti tecnici le due sono alternative; la scelta dipende da temperatura di esercizio, rigidità richiesta ed estetica.
La PA6 va essiccata prima dello stampaggio a iniezione?
Sì: il granulo di PA6 va essiccato in essiccatore ad aria deumidificata, tipicamente a circa 80 °C per alcune ore, fino all'umidità residua indicata nella scheda di processo del produttore. Un granulo umido causa bave argentate, bolle e calo delle proprietà meccaniche; un'essiccazione eccessiva può invece alterare la viscosità del fuso.
Quanta umidità assorbe la PA6?
Una PA6 non caricata assorbe circa il 3 % di acqua in equilibrio con un ambiente a 23 °C e 50 % di umidità relativa, e circa il 9 % se immersa in acqua fino a saturazione. L'acqua assorbita aumenta tenacità e dimensioni del pezzo e ne riduce rigidità e resistenza; la fibra di vetro ne attenua gli effetti.
Quando conviene la PA6 caricata vetro?
La PA6 caricata vetro conviene quando servono rigidità, resistenza meccanica e stabilità dimensionale al calore superiori a quelle del materiale base, ad esempio in staffe, alloggiamenti strutturali e parti in sostituzione del metallo. In cambio il ritiro diventa anisotropo e il pezzo tende a deformarsi se la progettazione non ne tiene conto.
Bemar Plast stampa PA6?
Sì: stampiamo PA6 non caricata e caricata vetro sulle nostre 13 linee di stampaggio, tutte dotate di forno deumidificatore. Il servizio è descritto nella pagina stampaggio a iniezione.