

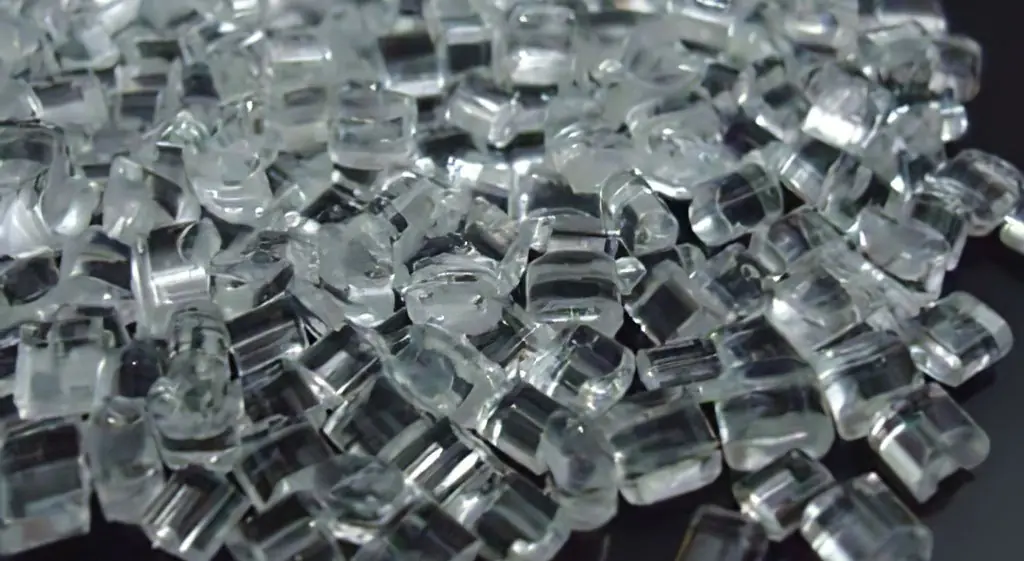
Il polimetilmetacrilato (PMMA), chiamato anche acrilico o vetro acrilico, è un termoplastico amorfo trasparente con un'elevata trasmissione della luce, una superficie brillante e una buona resistenza agli UV e agli agenti atmosferici. Si usa dove contano trasparenza e resa estetica: coperture di fanali e guide di luce, schermi, componenti ottici, illuminotecnica e packaging cosmetico. I limiti principali sono la fragilità agli urti e la sensibilità ad alcuni solventi.
Il nome commerciale più noto di questo materiale è "Plexiglas", marchio registrato da Röhm in Germania nel 1933: molti usano questo nome al posto della sigla generica. Altri nomi commerciali diffusi sono Perspex e Acrylite. Ma quali sono le caratteristiche del PMMA?
Il PMMA, il tecnopolimero "trasparente"
Il PMMA non ha un colore proprio: allo stato naturale è incolore e trasparente, e si può colorare in tinte trasparenti, traslucide o coprenti. Essendo amorfo, non ha un punto di fusione netto: rammollisce gradualmente sopra la temperatura di transizione vetrosa, intorno ai 105 °C. Nello stampaggio a iniezione si lavora indicativamente con temperature del fuso tra 220 e 260 °C e con una temperatura stampo tra 50 e 80 °C; i valori esatti dipendono dal grado e vanno presi dalla scheda tecnica del produttore.
Il materiale si usa tal quale per molte applicazioni, ma esistono anche versioni modificate che ampliano i settori di impiego: gradi antiurto, modificati con una fase elastomerica, gradi con resistenza al calore più alta e copolimeri con stirene, più economici ma meno trasparenti.
Vediamo ora più nel dettaglio le caratteristiche favorevoli e sfavorevoli di questo polimero e le sue applicazioni. Per un confronto con gli altri polimeri si veda anche la panoramica sui materiali termoplastici nello stampaggio a iniezione.
Le caratteristiche del PMMA: i pro
- Alto grado di trasparenza: la trasmissione della luce è paragonabile o superiore a quella del vetro comune.
- Leggerezza: pesa meno della metà del vetro.
- Elevata rigidità e buona stabilità dimensionale.
- Ottime caratteristiche estetiche e ottiche, con superficie lucida e brillante.
- Buona resistenza a trazione e compressione.
- È colorabile in tutte le tonalità.
- Resistenza al graffio buona rispetto ad altri termoplastici trasparenti, come PC e PS.
- Elevata resistenza ai raggi UV e agli agenti atmosferici: nel tempo ingiallisce poco e mantiene le proprietà ottiche.
- Ha un basso assorbimento di umidità. Tuttavia va comunque essiccato prima dello stampaggio a iniezione.
- Resiste all'acqua, agli acidi deboli, agli alcali diluiti, agli oli e ai grassi.
- Esistono gradi specifici per la cosmesi e per le applicazioni medicali.
Le caratteristiche del PMMA: i contro
- Durezza superficiale inferiore a quella del vetro: si graffia più facilmente, e dove serve si usano rivestimenti antigraffio.
- Bassa resistenza agli urti nei gradi standard. Per pezzi sollecitati si usano gradi antiurto o si valuta il policarbonato.
- Attira la polvere, perché si carica elettrostaticamente.
- È attaccato da chetoni, esteri, idrocarburi aromatici e clorurati. Alcol e alcuni detergenti possono provocare cricche da tensione (stress cracking) sui pezzi con tensioni interne.
- Resistenza al calore limitata: la temperatura di impiego resta ben al di sotto della transizione vetrosa.
- Il PMMA non additivato lascia passare una parte della radiazione ultravioletta. Se serve schermarla, si usano gradi con assorbitori UV.
- È infiammabile: i gradi standard non sono autoestinguenti.
- Ha una viscosità del fuso piuttosto alta: con spessori sottili o percorsi di flusso lunghi va scelto un grado più fluido.
- I pezzi stampati a iniezione possono presentare difetti come bolle, risucchi, linee di giunzione, bruciature, deformazioni e tensioni interne, che su un pezzo trasparente restano visibili.
- Gli attacchi capillari molto piccoli sono sconsigliati: si preferiscono attacchi di sezione generosa (diretti, a ventaglio o a lama), da asportare poi con tecniche adeguate.
Tecnologie di trasformazione
- Stampaggio a iniezione, per pezzi tecnici ed estetici in serie.
- Estrusione di lastre, profili e tubi.
- Colata, per lastre e blocchi colati.
- Termoformatura delle lastre.
- Lavorazioni meccaniche e taglio laser delle lastre.
Consigli per lo stampaggio a iniezione del PMMA
- Essiccazione: il granulo va essiccato con deumidificatori prima dello stampaggio. L'umidità residua genera bolle, striature argentate e perdita di trasparenza.
- Temperatura stampo controllata: una temperatura stampo stabile riduce le tensioni interne e migliora la brillantezza della superficie.
- Iniezione a più stadi: profili di velocità graduali limitano getti liberi, segni vicino all'attacco e tensioni da orientamento.
- Progettazione del pezzo: spessori il più possibile uniformi, raggi generosi e niente spigoli vivi, che concentrano le tensioni e favoriscono le cricche.
- Ricottura: per pezzi esposti a detergenti o solventi si può valutare un trattamento di ricottura che riduce le tensioni residue.
- Pulizia: il cilindro va pulito con cura nei cambi di materiale e di colore, perché ogni contaminazione resta visibile in un pezzo trasparente.
Nel nostro reparto ogni linea è dotata di deumidificatore a setacci molecolari e di termoregolatore dello stampo. Il controllo estetico si fa con spettrofotometro e colorimetro, quello dimensionale con un sistema di misura a immagini.
Settori applicativi
- Automotive e stradale: coperture di fanali posteriori, catarifrangenti, guide di luce, cornici e finiture lucide, coperture di display.
- Aviazione e aeronautica: finestrini e coperture trasparenti.
- Illuminotecnica: diffusori, lenti e guide di luce, anche per LED.
- Edilizia e architettura: lastre, coperture, pannelli, profilati e tubi.
- Elettronica: finestre di display, coperture e componenti ottici.
- Occhialeria e ottica: lenti e componenti ottici.
- Cosmesi: tappi, vasetti e packaging.
- Medicina e sanitaria: parti trasparenti per diagnostica e laboratorio.
- Pet: acquari.
- Biomedicina: in questo campo esistono gradi specifici, anche per usi impiantabili, che non rientrano nella nostra produzione.
Considerazioni finali
Il PMMA è un polimero versatile, scelto quando servono proprietà ottiche, resa estetica e resistenza agli agenti atmosferici. Dove la resistenza agli urti è determinante, conviene confrontarlo con il policarbonato, con un grado antiurto o, per parti non trasparenti, con l'ABS.
Bemar Plast stampa il PMMA a iniezione nel proprio reparto di San Giovanni Ilarione (Verona), con sistema qualità certificato ISO 9001:2015. Lavoriamo con lo stampo del cliente oppure progettiamo uno stampo nuovo, costruito da partner in Italia o in Cina, a scelta del cliente. Per il medicale realizziamo componenti per applicazioni non impiantabili, in ambiente industriale controllato e non in camera bianca. Per valutare il grado di PMMA più adatto al vostro pezzo, contattate il nostro ufficio tecnico dalla pagina stampaggio a iniezione.
Domande frequenti
Il PMMA è più trasparente del vetro?
Sì, la trasmissione della luce del PMMA è paragonabile o superiore a quella del vetro comune, con un peso inferiore alla metà. In compenso si graffia più facilmente del vetro: dove serve si usano rivestimenti antigraffio.
Che differenza c'è tra PMMA e policarbonato (PC)?
Il PMMA resiste meglio ai graffi e agli UV, il PC resiste molto meglio agli urti e al calore. Il PMMA è la scelta tipica per coperture estetiche e ottiche esposte alla luce; il PC per parti trasparenti soggette a urti o a temperature più alte.
Il PMMA va essiccato prima dello stampaggio?
Sì, il PMMA assorbe poca umidità ma va essiccato prima dello stampaggio, perché l'acqua residua provoca bolle, striature e perdita di trasparenza. Tempi e temperature di essiccazione dipendono dal grado e sono indicati nella scheda del produttore.
Quali sostanze danneggiano il PMMA?
Chetoni, esteri, idrocarburi aromatici e clorurati attaccano il PMMA. Alcol e alcuni detergenti possono provocare cricche da tensione sui pezzi con tensioni interne, quindi la compatibilità con i prodotti di pulizia va verificata in fase di progetto.
Plexiglas e PMMA sono la stessa cosa?
Sì, Plexiglas è un nome commerciale del PMMA, registrato da Röhm in Germania nel 1933. Altri nomi commerciali diffusi sono Perspex e Acrylite; in generale si parla di acrilico o vetro acrilico.
Bemar Plast stampa componenti in PMMA?
Sì, stampiamo il PMMA a iniezione nel nostro reparto di San Giovanni Ilarione (Verona), con lo stampo del cliente o con uno stampo progettato da noi. Per il medicale realizziamo componenti per applicazioni non impiantabili, in ambiente industriale controllato e non in camera bianca. Dettagli nella pagina stampaggio a iniezione.