

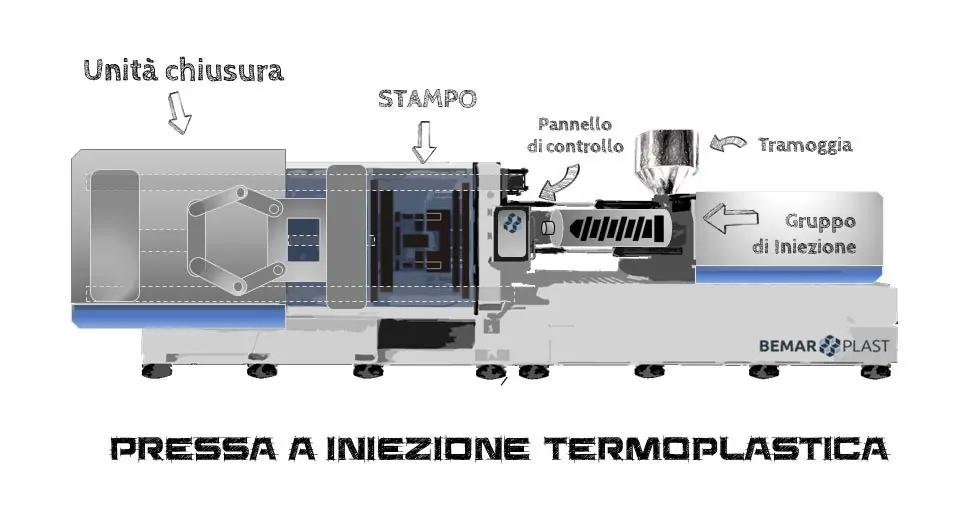
Lo stampaggio a iniezione di materiali termoplastici è il processo industriale in cui un polimero viene fuso in una pressa e iniettato in pressione in uno stampo, dove si raffredda e prende la forma del pezzo. Permette di produrre in serie componenti finiti, anche dalla geometria complessa, con elevata ripetibilità e un costo per pezzo contenuto. Il processo si basa su tre elementi: la pressa a iniezione, lo stampo e le attrezzature ausiliarie.
Cenni storici
Lo stampaggio a iniezione di materiali termoplastici è un tipo di lavorazione industriale che permette di realizzare prodotti sia in polimeri tradizionali sia in tecnopolimeri. I pezzi stampati sono in genere già finiti, cioè non richiedono lavorazioni meccaniche successive come la tornitura o la fresatura CNC. Inoltre, questo tipo di lavorazione garantisce un'elevata produttività di serie con costi di esercizio contenuti.
Lo stampaggio a iniezione, così come lo conosciamo oggi, si afferma negli anni '50 del Novecento con la diffusione della pressa a vite bifunzione: una vite che, ruotando, plastifica il materiale e poi, avanzando come un pistone, lo inietta nello stampo.
In questo articolo ci concentreremo sul processo di stampaggio e sulle attrezzature coinvolte in questo tipo di lavorazione.
I vantaggi dello stampaggio a iniezione di materiali termoplastici
Come già accennato, lo stampaggio a iniezione è un processo con cui si realizzano manufatti in materiali termoplastici. Si chiamano così perché con il calore rammolliscono fino a diventare fluidi e, raffreddandosi, tornano solidi: un ciclo che, entro certi limiti, si può ripetere, a differenza di quanto avviene con i termoindurenti. I polimeri semicristallini, come PP, PA e POM, hanno una temperatura di fusione ben definita; quelli amorfi, come ABS, PC e PMMA, rammolliscono gradualmente al di sopra della temperatura di transizione vetrosa.
Questo metodo di lavorazione comporta svariati vantaggi, tra cui:
- la possibilità di realizzare un prodotto finito, anche con texture e finiture estetiche
- un'elevata produttività e un'ottima ripetibilità di processo
- la capacità di produrre oggetti sia molto piccoli sia di grandi dimensioni, anche con geometrie complesse
- la possibilità di stampare componenti in due o più colori o materiali, anche con inserti metallici
- un elevato grado di automazione del processo
- un'ampia scelta di materiali stampabili, dai polimeri standard come il polipropilene (PP) ai tecnopolimeri come la poliammide (PA).
Macchinari e strumentazione impiegati nello stampaggio a iniezione
Il processo di stampaggio a iniezione richiede diversi macchinari e attrezzature per garantire lo svolgimento ottimale di tutte le fasi di lavorazione.
Pressa a iniezione
Lo stampaggio a iniezione di materiali termoplastici si realizza con un macchinario chiamato pressa a iniezione, che può essere verticale o orizzontale.
La pressa più utilizzata è quella orizzontale, composta da due gruppi fondamentali:
- gruppo (o unità) di iniezione
- gruppo (o unità) di chiusura.
Il gruppo di iniezione, di norma a destra dell'operatore, è l'unità della pressa che plastifica (cioè fonde) il polimero termoplastico e lo inietta nello stampo. I suoi componenti principali sono:
- la tramoggia di alimentazione, sulla quale sono spesso montati l'essiccatore e il dosatore di masterbatch
- il cilindro di plastificazione, riscaldato da resistenze elettriche a fascia
- la vite di plastificazione e l'ugello, che porta il fuso nello stampo
- il motore che fa ruotare la vite nella fase di carica e il sistema che la fa avanzare nella fase di iniezione.
A sinistra dell'operatore si trova invece il gruppo di chiusura, che apre e chiude lo stampo e lo tiene chiuso durante l'iniezione. È costituito da:
- il piano fisso, sul quale è montato il semistampo lato iniezione
- il piano mobile, che porta il semistampo mobile e scorre sulle colonne
- il meccanismo di chiusura, a ginocchiera o idraulico, che genera la forza di chiusura
- il sistema di estrazione, che espelle il pezzo stampato
- il motore elettrico o il sistema idraulico che aziona il gruppo.
Tutta la pressa è gestita da un sistema di controllo che regola temperature, pressioni, velocità e tempi di tutte le fasi del processo.
Oggi esistono diversi tipi di pressa a iniezione orizzontale (elettrica, idraulica, ibrida), da scegliere in base alle esigenze produttive. La taglia di una pressa si esprime con la forza di chiusura, in tonnellate: nel reparto di Bemar Plast lavorano 13 presse da 10 a 480 t, due delle quali attrezzate per lo stampaggio bi-materiale. Per vedere una pressa da vicino, guarda il video dell'installazione di una nuova pressa nel nostro reparto.
Attrezzature ausiliarie
A seconda del prodotto da stampare, si usano diverse attrezzature, montate sul gruppo di chiusura o sul gruppo di iniezione oppure installate a bordo macchina, che completano e supportano il processo.
Alcuni esempi: deumidificatori ed essiccatori, alimentatori, dosatori e miscelatori, termoregolatori dello stampo, nastri trasportatori, granulatori, smaterozzatori (picker) e robot. In Bemar Plast, ad esempio, tutte le 13 linee hanno un forno deumidificatore, un termoregolatore e un granulatore a bordo macchina, e 9 linee sono servite da robot elettrici a 3 assi.
Stampo a iniezione
In estrema sintesi, lo stampo è una matrice composta da due parti, dette semistampi. Nello stampo il pezzo prende forma: il fuso viene iniettato nella cavità che ne definisce la geometria e, raffreddandosi, si solidifica fino a diventare il pezzo finito. Uno stampo può avere una o più cavità e contiene i canali di alimentazione, i circuiti di raffreddamento e il sistema di estrazione.
Dallo stampo dipende gran parte della qualità del pezzo: per questo Bemar Plast cura internamente la progettazione degli stampi a iniezione, mentre la costruzione è affidata a partner in Italia o in Cina, a scelta del cliente. Per approfondire, leggi anche l'articolo sugli stampi per lo stampaggio a iniezione.
Le fasi dello stampaggio a iniezione di materiali termoplastici
Il processo di stampaggio a iniezione è complesso ed è costituito da molte "micro-fasi", da impostare e gestire con precisione. Le principali sono:
- miscelazione, se necessaria, dei polimeri vergini con additivi, cariche, rinforzi, materiale riciclato o masterbatch di pigmenti colorati
- essiccazione o deumidificazione del polimero, per eliminare l'umidità in eccesso
- alimentazione del materiale alla vite di plastificazione tramite la tramoggia
- impostazione della velocità di rotazione della vite e della contropressione
- plastificazione del materiale, che fonde grazie al calore generato in gran parte dall'attrito della vite in rotazione e in parte dalle resistenze del cilindro
- iniezione del fuso nello stampo, seguita dalla fase di mantenimento (seconda pressione), che compensa il ritiro del materiale
- raffreddamento del pezzo nello stampo, termoregolato da un'apposita centralina; nel frattempo la vite prepara la dose per il ciclo successivo
- apertura dello stampo ed espulsione del pezzo tramite gli estrattori
- eventuale prelievo del pezzo, manuale (operatore) o automatico (robot)
- chiusura dello stampo e inizio del ciclo successivo.
Tutti i parametri vengono impostati prima della produzione dai tecnici di processo, dal pannello di controllo della pressa. Durante la produzione, l'unità di controllo computerizzata mantiene i valori impostati ciclo dopo ciclo.
Possiamo infine riassumere queste "micro-fasi" in tre macro-fasi:
- plastificazione del materiale termoplastico e iniezione
- riempimento dello stampo, mantenimento e raffreddamento
- apertura dello stampo ed estrazione del pezzo.
Tipologie di stampaggio a iniezione
Esistono diverse tecniche di stampaggio a iniezione, che permettono di realizzare pezzi composti da più polimeri o colori, oppure che includono materiali non termoplastici. Ecco alcuni esempi:
- Tradizionale: il processo descritto sopra, con un solo materiale.
- Bi-iniezione (bi-materiale o bicolore, 2K): in un unico ciclo si stampano due materiali, o due colori, con due unità di iniezione. Spesso lo stampo è montato su una tavola rotante: dopo la prima iniezione la tavola ruota e il secondo materiale viene iniettato sopra o accanto al primo. Con ulteriori unità di iniezione si possono stampare anche più di due materiali o colori.
- Co-iniezione: due materiali vengono iniettati in sequenza dallo stesso punto di iniezione, così da ottenere un pezzo con una "pelle" esterna e un'anima interna di materiale diverso, ad esempio un'anima in materiale riciclato sotto una superficie estetica.
- Sovrastampaggio e stampaggio con inserti: il materiale termoplastico viene iniettato su un componente già pronto, posto nello stampo: inserti metallici come boccole, filetti e pin elettrici, oppure un supporto in plastica rigida da rivestire, ad esempio, con un elastomero termoplastico. Si ottiene un pezzo unico, senza incollaggi né assemblaggi successivi.
- Microstampaggio: stampaggio di pezzi molto piccoli e leggeri, con presse di bassa forza di chiusura e dosi di materiale ridotte.
Nel reparto di Bemar Plast eseguiamo internamente lo stampaggio tradizionale, la bi-iniezione su tavola rotante, la co-iniezione, il sovrastampaggio e il microstampaggio.
In conclusione
Lo stampaggio a iniezione di materiali termoplastici è il core business di Bemar Plast dal 1995. Nel reparto di San Giovanni Ilarione (Verona), con sistema qualità certificato ISO 9001:2015, stampiamo soprattutto componenti tecnici in tecnopolimero, ma anche in polimeri standard, sia con stampi nuovi sia con stampi forniti dal cliente.
Scoprite il nostro servizio di stampaggio a iniezione conto terzi e, se avete un progetto da sviluppare o un prodotto da stampare a iniezione, contattateci per una consulenza o per richiedere un preventivo.
Domande frequenti
Quali materiali si possono stampare a iniezione?
Si può stampare a iniezione la gran parte dei termoplastici, dai polimeri standard come PP, ABS e PS ai tecnopolimeri come PA, POM, PBT e PC. Bemar Plast stampa soprattutto tecnopolimeri, ma anche polimeri standard; la scelta dipende dalle prestazioni richieste al pezzo.
Perché il materiale va essiccato prima dello stampaggio?
Perché i polimeri igroscopici, come PA, PBT e PC, assorbono umidità dall'aria e, se stampati umidi, danno difetti estetici (striature argentee, bolle) e perdono proprietà meccaniche. Per questo il granulo passa in un essiccatore o deumidificatore prima della tramoggia: in Bemar Plast ogni linea di stampaggio ha il proprio forno deumidificatore.
Che differenza c'è tra bi-iniezione e co-iniezione?
Nella bi-iniezione (2K) due materiali o colori formano zone distinte e visibili del pezzo, stampate in un unico ciclo con due unità di iniezione, spesso con stampo su tavola rotante. Nella co-iniezione i due materiali passano dallo stesso punto di iniezione e formano una pelle esterna e un'anima interna. Bemar Plast esegue internamente entrambe le tecniche.
Da quanti pezzi conviene lo stampaggio a iniezione?
Lo stampaggio a iniezione conviene per le produzioni di serie, perché il costo dello stampo si ripartisce sui pezzi prodotti. In Bemar Plast il lotto minimo consigliato è di 1.000 pezzi, a seconda del progetto, fino a un milione di pezzi l'anno per singolo articolo; per i primi prototipi si usa la stampa 3D.
Posso far stampare a Bemar Plast uno stampo che ho già?
Sì, lo stampaggio con stampi forniti dal cliente, trasferiti da un altro fornitore o fatti costruire dal cliente stesso, è il core business di Bemar Plast. Lo stampo resta sempre di proprietà del cliente e, su richiesta, è custodito nel magazzino stampi dell'azienda. Per i progetti nuovi curiamo internamente la progettazione dello stampo.