

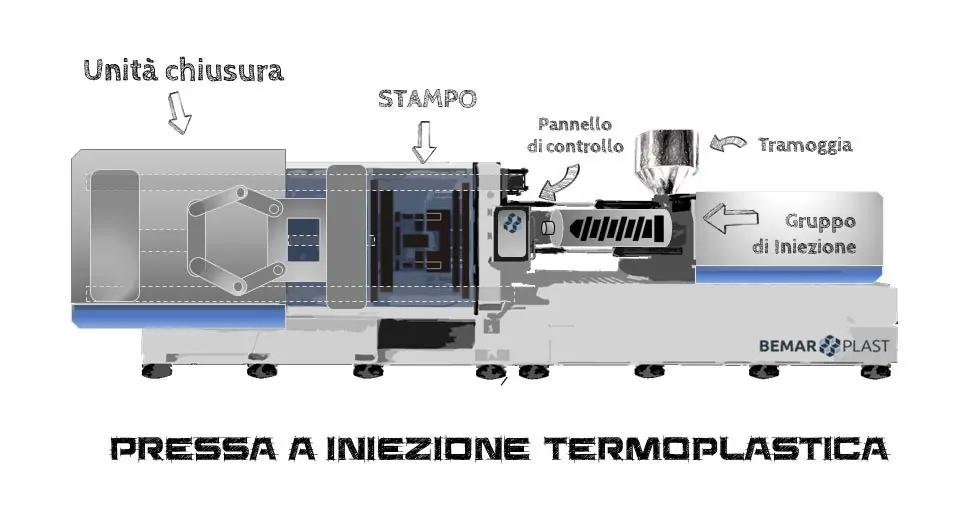
Beim Spritzgießen von Thermoplasten wird ein Kunststoff in einer Spritzgießmaschine aufgeschmolzen und unter Druck in ein Werkzeug eingespritzt, wo er abkühlt und die Form des Bauteils annimmt. Das Verfahren liefert einbaufertige Teile in Serie, auch mit komplexer Geometrie, bei hoher Wiederholgenauigkeit und niedrigen Stückkosten. Es beruht auf drei Elementen: der Spritzgießmaschine, dem Werkzeug und den Peripheriegeräten.
Geschichtlicher Hintergrund
Mit dem Spritzgießen von Thermoplasten lassen sich Teile aus Standardkunststoffen ebenso wie aus technischen Kunststoffen herstellen. Die Teile kommen in der Regel einbaufertig aus dem Werkzeug, eine spanende Nachbearbeitung wie Drehen oder CNC-Fräsen ist nicht nötig. Zudem ermöglicht das Verfahren hohe Stückzahlen bei niedrigen Betriebskosten.
Das Spritzgießen in seiner heutigen Form setzte sich in den 1950er-Jahren durch, als sich die Schneckenkolbenmaschine verbreitete: Die Schnecke plastifiziert den Kunststoff durch ihre Drehung und spritzt ihn anschließend, axial vorfahrend wie ein Kolben, in das Werkzeug ein.
Dieser Beitrag konzentriert sich auf den Spritzgießprozess und die dafür eingesetzten Maschinen und Geräte.
Vorteile des Spritzgießens von Thermoplasten
Thermoplaste verdanken ihren Namen ihrem Verhalten bei Wärme: Sie erweichen, bis sie fließfähig sind, und werden beim Abkühlen wieder fest. Dieser Vorgang lässt sich in gewissen Grenzen wiederholen, anders als bei Duroplasten. Teilkristalline Kunststoffe wie PP, PA und POM haben einen definierten Schmelzpunkt; amorphe Kunststoffe wie ABS, PC und PMMA erweichen allmählich oberhalb ihrer Glasübergangstemperatur.
Die wichtigsten Vorteile des Verfahrens:
- einbaufertige Teile direkt aus dem Werkzeug, auch mit Narbung und dekorativen Oberflächen
- hohe Produktivität und sehr gute Prozesswiederholbarkeit
- sehr kleine bis große Teile, auch mit komplexer Geometrie
- Teile aus zwei oder mehr Farben oder Werkstoffen, auch mit Metalleinlegern
- ein hoher Automatisierungsgrad
- eine große Werkstoffauswahl, von Standardkunststoffen wie Polypropylen (PP) bis zu technischen Kunststoffen wie Polyamid (PA).
Maschinen und Ausrüstung für das Spritzgießen
Damit alle Phasen des Prozesses optimal ablaufen, braucht das Spritzgießen mehrere aufeinander abgestimmte Maschinen und Geräte.
Die Spritzgießmaschine
Thermoplastische Teile werden auf einer Spritzgießmaschine hergestellt, die horizontal oder vertikal aufgebaut sein kann.
Am weitesten verbreitet ist die horizontale Bauweise. Sie besteht aus zwei Hauptbaugruppen:
- der Spritzeinheit
- der Schließeinheit.
Die Spritzeinheit, von der Bedienseite aus gesehen in der Regel rechts, plastifiziert (schmilzt) den Kunststoff und spritzt ihn in das Werkzeug ein. Ihre wichtigsten Komponenten sind:
- der Einfülltrichter, auf dem oft Trockner und Masterbatch-Dosiergerät montiert sind
- der Plastifizierzylinder, beheizt durch elektrische Heizbänder
- die Schnecke und die Düse, über die die Schmelze in das Werkzeug gelangt
- der Antrieb, der die Schnecke beim Dosieren dreht, und der Antrieb, der sie beim Einspritzen nach vorne bewegt.
Links davon befindet sich die Schließeinheit, die das Werkzeug öffnet, schließt und während des Einspritzens zuhält. Sie besteht aus:
- der festen Aufspannplatte, auf der die düsenseitige Werkzeughälfte sitzt
- der beweglichen Aufspannplatte, die die bewegliche Werkzeughälfte trägt und auf den Holmen gleitet
- dem Schließmechanismus, als Kniehebel oder hydraulisch, der die Schließkraft aufbringt
- dem Auswerfersystem, das das Teil aus dem Werkzeug stößt
- dem elektrischen oder hydraulischen Antrieb der Baugruppe.
Eine Maschinensteuerung regelt Temperaturen, Drücke, Geschwindigkeiten und Zeiten in allen Phasen des Prozesses.
Horizontale Spritzgießmaschinen gibt es in elektrischer, hydraulischer und hybrider Ausführung, die je nach Fertigungsanforderung gewählt wird. Die Baugröße einer Maschine wird über ihre Schließkraft in Tonnen angegeben: In unserer Fertigung arbeiten 13 Maschinen von 10 bis 480 t, zwei davon für das Zweikomponenten-Spritzgießen ausgestattet.
Peripheriegeräte
Je nach Bauteil ergänzen verschiedene Peripheriegeräte den Prozess. Sie werden an der Schließ- oder Spritzeinheit montiert oder neben der Maschine aufgestellt.
Beispiele sind Trockner, Fördergeräte, Dosier- und Mischgeräte, Werkzeugtemperiergeräte, Förderbänder, Beistellmühlen, Angusspicker und Handlingroboter. Bei Bemar Plast verfügt zum Beispiel jede der 13 Linien über einen eigenen Trockenlufttrockner, ein Temperiergerät und eine Beistellmühle, und 9 Linien werden von elektrischen 3-Achs-Robotern bedient.
Das Spritzgießwerkzeug
Vereinfacht gesagt besteht das Werkzeug aus zwei Hälften. Hier entsteht das Teil: Die Schmelze wird in die Kavität eingespritzt, die seine Geometrie abbildet, und erstarrt beim Abkühlen. Ein Werkzeug kann eine oder mehrere Kavitäten haben und enthält das Angusssystem, die Kühlkanäle und das Auswerfersystem.
Vom Werkzeug hängt ein Großteil der Teilequalität ab. Deshalb übernimmt Bemar Plast die Konstruktion der Spritzgießwerkzeuge im eigenen Haus, während der Werkzeugbau nach Wahl des Kunden an Partner in Italien oder China vergeben wird.
Die Phasen des Spritzgießens von Thermoplasten
Das Spritzgießen ist ein komplexer Prozess aus vielen Einzelschritten, die genau eingestellt und überwacht werden müssen. Die wichtigsten sind:
- Mischen, falls erforderlich, von Neuware mit Additiven, Füllstoffen, Verstärkungsstoffen, Rezyklat oder Farbmasterbatch
- Trocknen des Granulats, um überschüssige Feuchtigkeit zu entfernen
- Zuführen des Granulats aus dem Trichter zur Schnecke
- Einstellen von Schneckendrehzahl und Staudruck
- Plastifizieren: Der Kunststoff schmilzt vor allem durch die Friktionswärme der drehenden Schnecke und zum Teil durch die Heizbänder des Zylinders
- Einspritzen der Schmelze in das Werkzeug, gefolgt vom Nachdruck, der die Schwindung ausgleicht
- Abkühlen des Teils im Werkzeug, dessen Temperatur ein Temperiergerät konstant hält; währenddessen dosiert die Schnecke bereits das Material für den nächsten Schuss
- Öffnen des Werkzeugs und Entformen des Teils mit den Auswerfern
- bei Bedarf Entnahme des Teils, von Hand oder per Roboter
- Schließen des Werkzeugs und Beginn des nächsten Zyklus.
Alle Parameter legen die Verfahrenstechniker vor Fertigungsbeginn an der Maschinensteuerung fest. Während der Produktion hält die Steuerung die eingestellten Werte von Zyklus zu Zyklus konstant.
Zusammengefasst lassen sich diese Schritte in drei Hauptphasen gliedern:
- Plastifizieren und Einspritzen
- Füllen des Werkzeugs, Nachdruck und Kühlen
- Öffnen des Werkzeugs und Entformen des Teils.
Spritzgießverfahren im Überblick
Verschiedene Spritzgießverfahren ermöglichen Teile aus mehreren Kunststoffen oder Farben oder Teile mit nicht thermoplastischen Komponenten. Einige Beispiele:
- Konventionelles Spritzgießen: der oben beschriebene Prozess mit einem einzigen Werkstoff.
- 2K-Spritzguss (Zweikomponenten- oder Zweifarben-Spritzguss): Zwei Werkstoffe oder Farben werden in einem Zyklus mit zwei Spritzeinheiten verarbeitet. Häufig sitzt das Werkzeug auf einem Drehteller: Nach dem ersten Schuss dreht sich der Teller, und die zweite Komponente wird auf oder neben die erste gespritzt. Mit weiteren Spritzeinheiten sind auch mehr als zwei Werkstoffe oder Farben möglich.
- Co-Injektion (Sandwich-Spritzguss): Zwei Werkstoffe werden nacheinander über denselben Anschnitt eingespritzt. So entsteht ein Teil mit einer Außenhaut und einem Kern aus einem anderen Werkstoff, zum Beispiel einem Kern aus Rezyklat unter einer Sichtoberfläche.
- Umspritzen und Einlegetechnik: Der Kunststoff wird auf ein vorgefertigtes Teil gespritzt, das in das Werkzeug eingelegt wird, etwa Metalleinleger wie Buchsen, Gewindeeinsätze und elektrische Kontakte oder ein Träger aus Hartkunststoff, der mit einem thermoplastischen Elastomer überzogen wird. Es entsteht ein einziges Teil, ohne Kleben oder nachträgliche Montage.
- Mikrospritzguss: Fertigung sehr kleiner, leichter Teile auf Maschinen mit geringer Schließkraft und kleinen Schussgewichten.
In unserem Werk führen wir konventionelles Spritzgießen, 2K-Spritzguss auf Drehteller, Co-Injektion, Umspritzen und Mikrospritzguss selbst durch.
Fazit
Das Spritzgießen von Thermoplasten ist seit 1995 das Kerngeschäft von Bemar Plast. In unserem Werk in San Giovanni Ilarione bei Verona arbeiten wir mit einem nach ISO 9001:2015 zertifizierten Qualitätsmanagementsystem und fertigen vor allem technische Bauteile aus technischen Kunststoffen, aber auch aus Standardkunststoffen, sowohl mit neuen als auch mit kundeneigenen Werkzeugen.
Erfahren Sie mehr über unseren Kunststoffspritzguss. Wenn Sie ein Projekt entwickeln oder ein Teil spritzgießen lassen möchten, sprechen Sie uns für eine technische Beratung oder ein Angebot an.
Häufige Fragen
Welche Werkstoffe lassen sich spritzgießen?
Die meisten Thermoplaste lassen sich spritzgießen, von Standardkunststoffen wie PP, ABS und PS bis zu technischen Kunststoffen wie PA, POM, PBT und PC. Bemar Plast verarbeitet vor allem technische Kunststoffe, aber auch Standardkunststoffe; die Wahl hängt von den Anforderungen an das Bauteil ab.
Warum muss das Granulat vor dem Spritzgießen getrocknet werden?
Weil hygroskopische Kunststoffe wie PA, PBT und PC Feuchtigkeit aus der Luft aufnehmen und feucht verarbeitet Oberflächenfehler (Schlieren, Blasen) und schlechtere mechanische Eigenschaften zeigen. Deshalb durchläuft das Granulat vor dem Trichter einen Trockner: Bei Bemar Plast hat jede Fertigungslinie ihren eigenen Trockenlufttrockner.
Was ist der Unterschied zwischen 2K-Spritzguss und Co-Injektion?
Beim 2K-Spritzguss bilden zwei Werkstoffe oder Farben getrennte, sichtbare Bereiche des Teils; sie werden in einem Zyklus mit zwei Spritzeinheiten verarbeitet, oft mit dem Werkzeug auf einem Drehteller. Bei der Co-Injektion gelangen beide Werkstoffe über denselben Anschnitt ins Werkzeug und bilden eine Außenhaut und einen Kern. Bemar Plast beherrscht beide Verfahren im eigenen Werk.
Ab welcher Stückzahl lohnt sich Spritzguss?
Spritzguss lohnt sich in der Serienfertigung, weil sich die Werkzeugkosten auf die gefertigten Teile verteilen. Bei Bemar Plast liegt die empfohlene Mindestmenge je nach Projekt bei 1.000 Teilen, bis zu einer Million Teilen pro Jahr und Artikel; für erste Prototypen nutzen wir den 3D-Druck.
Kann Bemar Plast mit meinem vorhandenen Werkzeug fertigen?
Ja, das Spritzgießen mit kundeneigenen Werkzeugen, die von einem anderen Lieferanten übernommen oder vom Kunden selbst beauftragt wurden, ist das Kerngeschäft von Bemar Plast. Das Werkzeug bleibt immer Eigentum des Kunden und wird auf Wunsch in unserem Werkzeuglager aufbewahrt. Für neue Projekte übernehmen wir die Werkzeugkonstruktion im eigenen Haus.