

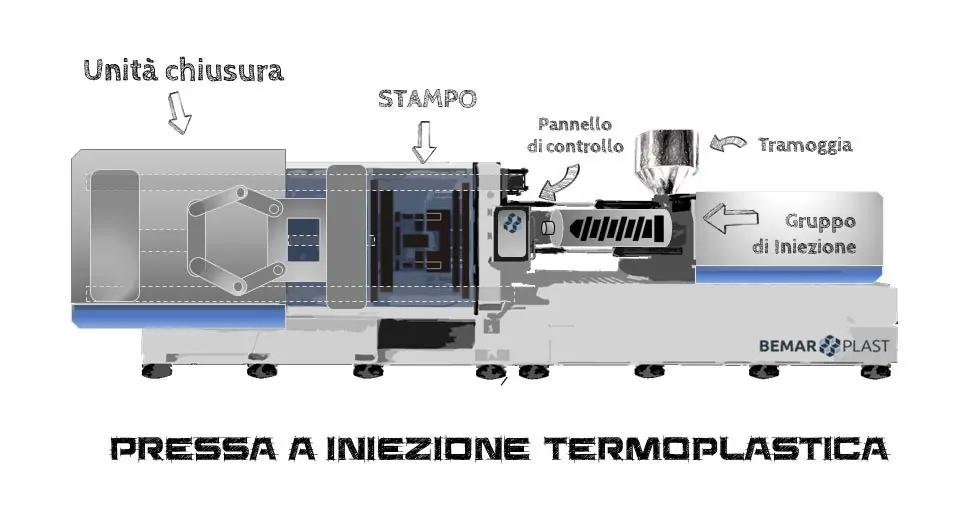
Le moulage par injection des thermoplastiques est le procédé industriel dans lequel un polymère est fondu dans une presse à injecter, puis injecté sous pression dans un moule, où il refroidit et prend la forme de la pièce. Il permet de produire en série des pièces finies, même de géométrie complexe, avec une grande répétabilité et un coût unitaire réduit. Le procédé repose sur trois éléments : la presse à injecter, le moule et les périphériques.
Un peu d'histoire
Le moulage par injection des thermoplastiques permet de fabriquer des pièces aussi bien en polymères de grande diffusion qu'en plastiques techniques. Les pièces sortent en général du moule finies : elles ne nécessitent pas d'usinage ultérieur, comme le tournage ou le fraisage CNC. Le procédé offre en outre des cadences de production élevées pour des coûts d'exploitation maîtrisés.
Le moulage par injection tel que nous le connaissons aujourd'hui s'est imposé dans les années 1950, avec la diffusion de la presse à vis piston : la vis tourne pour plastifier la matière, puis avance comme un piston pour l'injecter dans le moule.
Cet article se concentre sur le procédé d'injection et sur les équipements qu'il met en jeu.
Les avantages du moulage par injection des thermoplastiques
Les thermoplastiques doivent leur nom à leur comportement à la chaleur : ils se ramollissent jusqu'à devenir fluides, puis redeviennent solides en refroidissant. Ce cycle peut se répéter dans certaines limites, contrairement aux thermodurcissables. Les polymères semi-cristallins, comme le PP, le PA et le POM, ont un point de fusion bien défini ; les polymères amorphes, comme l'ABS, le PC et le PMMA, se ramollissent progressivement au-dessus de leur température de transition vitreuse.
Les principaux avantages du procédé sont :
- des pièces finies dès la sortie du moule, y compris avec textures et finitions d'aspect
- une productivité élevée et une excellente répétabilité du procédé
- des pièces de très petite à grande taille, y compris de géométrie complexe
- des pièces en deux couleurs ou matières ou plus, y compris avec inserts métalliques
- un haut degré d'automatisation
- un large choix de matières, des polymères de grande diffusion comme le polypropylène (PP) aux plastiques techniques comme le polyamide (PA).
Machines et équipements utilisés en injection plastique
Le moulage par injection fait appel à plusieurs machines et équipements, qui doivent fonctionner ensemble pour que chaque étape du procédé se déroule correctement.
La presse à injecter
Les pièces thermoplastiques sont moulées sur une presse à injecter, qui peut être horizontale ou verticale.
La presse horizontale est la plus répandue. Elle se compose de deux ensembles principaux :
- l'unité d'injection
- l'unité de fermeture.
L'unité d'injection, généralement à droite de l'opérateur, plastifie (fait fondre) le polymère et l'injecte dans le moule. Ses principaux composants sont :
- la trémie d'alimentation, sur laquelle sont souvent montés le dessiccateur et le doseur de mélange maître
- le fourreau, chauffé par des colliers chauffants électriques
- la vis de plastification et la buse, qui achemine la matière fondue vers le moule
- le moteur qui fait tourner la vis pendant le dosage et le système qui la fait avancer pendant l'injection.
À gauche de l'opérateur se trouve l'unité de fermeture, qui ouvre et ferme le moule et le maintient fermé pendant l'injection. Elle comprend :
- le plateau fixe, qui porte le demi-moule côté injection
- le plateau mobile, qui porte le demi-moule mobile et coulisse sur les colonnes
- le mécanisme de fermeture, à genouillère ou hydraulique, qui génère la force de fermeture
- le système d'éjection, qui expulse la pièce moulée
- le moteur électrique ou le groupe hydraulique qui actionne l'ensemble.
Un système de commande pilote toute la presse et régule températures, pressions, vitesses et temps à chaque étape du procédé.
Les presses horizontales existent en versions électrique, hydraulique et hybride, à choisir selon les besoins de production. La taille d'une presse s'exprime par sa force de fermeture, en tonnes : notre atelier compte 13 presses de 10 à 480 t, dont deux équipées pour l'injection bi-matière.
Les périphériques
Selon la pièce à produire, différents périphériques complètent le procédé. Ils sont montés sur l'unité de fermeture ou d'injection, ou installés à côté de la presse.
Quelques exemples : dessiccateurs, chargeurs, doseurs et mélangeurs, thermorégulateurs de moule, convoyeurs, broyeurs, robots de préhension de carottes et robots de manipulation. Chez Bemar Plast, par exemple, chacune des 13 lignes dispose de son propre dessiccateur, d'un thermorégulateur et d'un broyeur en pied de presse, et 9 lignes sont équipées de robots électriques 3 axes.
Le moule d'injection
Pour faire simple, le moule est un outillage composé de deux parties, les demi-moules. C'est là que la pièce prend forme : la matière fondue est injectée dans l'empreinte qui en définit la géométrie et se solidifie en refroidissant. Un moule peut comporter une ou plusieurs empreintes et intègre les canaux d'alimentation, les circuits de refroidissement et le système d'éjection.
Le moule détermine une grande partie de la qualité de la pièce. C'est pourquoi Bemar Plast assure en interne la conception des moules d'injection, tandis que leur fabrication est confiée à des partenaires en Italie ou en Chine, au choix du client.
Les étapes du moulage par injection des thermoplastiques
Le moulage par injection est un procédé complexe, composé de nombreuses étapes à régler et à maîtriser avec précision. Les principales sont :
- le mélange, si nécessaire, du polymère vierge avec des additifs, des charges, des renforts, de la matière recyclée ou un mélange maître de couleur
- l'étuvage ou la déshumidification du polymère, pour éliminer l'excès d'humidité
- l'alimentation de la vis en matière depuis la trémie
- le réglage de la vitesse de rotation de la vis et de la contre-pression
- la plastification : la matière fond principalement sous l'effet de l'échauffement par cisaillement dû à la rotation de la vis, et en partie grâce aux colliers chauffants du fourreau
- l'injection de la matière fondue dans le moule, suivie de la phase de maintien, qui compense le retrait
- le refroidissement de la pièce dans le moule, dont la température est maintenue par un thermorégulateur ; pendant ce temps, la vis dose la matière du cycle suivant
- l'ouverture du moule et l'éjection de la pièce par les éjecteurs
- si nécessaire, le retrait de la pièce, manuel ou par robot
- la fermeture du moule et le début du cycle suivant.
Les techniciens de procédé règlent tous les paramètres sur le pupitre de commande de la presse avant le lancement de la production. Pendant la production, la commande informatisée maintient les valeurs réglées d'un cycle à l'autre.
En résumé, ces étapes se regroupent en trois grandes phases :
- la plastification et l'injection
- le remplissage du moule, le maintien et le refroidissement
- l'ouverture du moule et l'éjection de la pièce.
Les différents procédés d'injection
Plusieurs procédés d'injection permettent de réaliser des pièces en plusieurs polymères ou couleurs, ou intégrant des composants non thermoplastiques. Quelques exemples :
- Injection classique : le procédé décrit ci-dessus, avec une seule matière.
- Bi-injection (bi-matière ou bicolore) : deux matières ou deux couleurs sont injectées en un seul cycle avec deux unités d'injection. Le moule est souvent monté sur une table rotative : après la première injection, la table tourne et la seconde matière est injectée sur ou à côté de la première. D'autres unités d'injection permettent de mouler plus de deux matières ou couleurs.
- Co-injection (injection sandwich) : deux matières sont injectées successivement par le même point d'injection, pour obtenir une pièce dotée d'une peau extérieure et d'un cœur d'une autre matière, par exemple un cœur en matière recyclée sous une surface d'aspect.
- Surmoulage et injection avec inserts : la matière thermoplastique est injectée sur un composant déjà prêt, placé dans le moule, comme des inserts métalliques (bagues, inserts filetés, broches électriques) ou un support en plastique rigide à recouvrir d'un élastomère thermoplastique. On obtient une pièce unique, sans collage ni assemblage ultérieur.
- Micro-injection : moulage de pièces très petites et légères, sur des presses de faible force de fermeture et avec de petites doses de matière.
Dans notre atelier, nous réalisons en interne l'injection classique, la bi-injection sur table rotative, la co-injection, le surmoulage et la micro-injection.
En conclusion
Le moulage par injection des thermoplastiques est le cœur de métier de Bemar Plast depuis 1995. Dans notre atelier de San Giovanni Ilarione, près de Vérone, nous travaillons avec un système qualité certifié ISO 9001:2015 et injectons surtout des pièces techniques en plastiques techniques, mais aussi en polymères de grande diffusion, avec des moules neufs comme avec des moules fournis par le client.
Découvrez notre service d'injection plastique et, si vous avez un projet à développer ou une pièce à faire injecter, contactez-nous pour un conseil technique ou un devis.
Questions fréquentes
Quelles matières peut-on mouler par injection ?
La plupart des thermoplastiques peuvent être moulés par injection, des polymères de grande diffusion comme le PP, l'ABS et le PS aux plastiques techniques comme le PA, le POM, le PBT et le PC. Bemar Plast injecte surtout des plastiques techniques, mais aussi des polymères de grande diffusion ; le choix dépend des performances attendues de la pièce.
Pourquoi faut-il étuver la matière avant l'injection ?
Parce que les polymères hygroscopiques, comme le PA, le PBT et le PC, absorbent l'humidité de l'air et, injectés humides, présentent des défauts d'aspect (traînées argentées, bulles) et perdent des propriétés mécaniques. Les granulés passent donc par un dessiccateur avant la trémie : chez Bemar Plast, chaque ligne d'injection dispose de son propre dessiccateur.
Quelle différence entre bi-injection et co-injection ?
En bi-injection, deux matières ou deux couleurs forment des zones distinctes et visibles de la pièce, injectées en un seul cycle avec deux unités d'injection, souvent avec un moule sur table rotative. En co-injection, les deux matières passent par le même point d'injection et forment une peau extérieure et un cœur. Bemar Plast maîtrise les deux procédés dans son propre atelier.
À partir de quelle quantité l'injection plastique est-elle rentable ?
L'injection plastique est rentable en production de série, car le coût du moule se répartit sur les pièces produites. Chez Bemar Plast, le lot minimum conseillé est de 1 000 pièces selon le projet, jusqu'à un million de pièces par an pour une même référence ; les premiers prototypes sont réalisés en impression 3D.
Bemar Plast peut-elle produire avec un moule qui m'appartient déjà ?
Oui, l'injection avec des moules fournis par le client, transférés depuis un autre fournisseur ou fabriqués à sa demande, est le cœur de métier de Bemar Plast. Le moule reste toujours la propriété du client et peut, sur demande, être stocké dans notre magasin de moules. Pour les nouveaux projets, nous assurons en interne la conception du moule.