

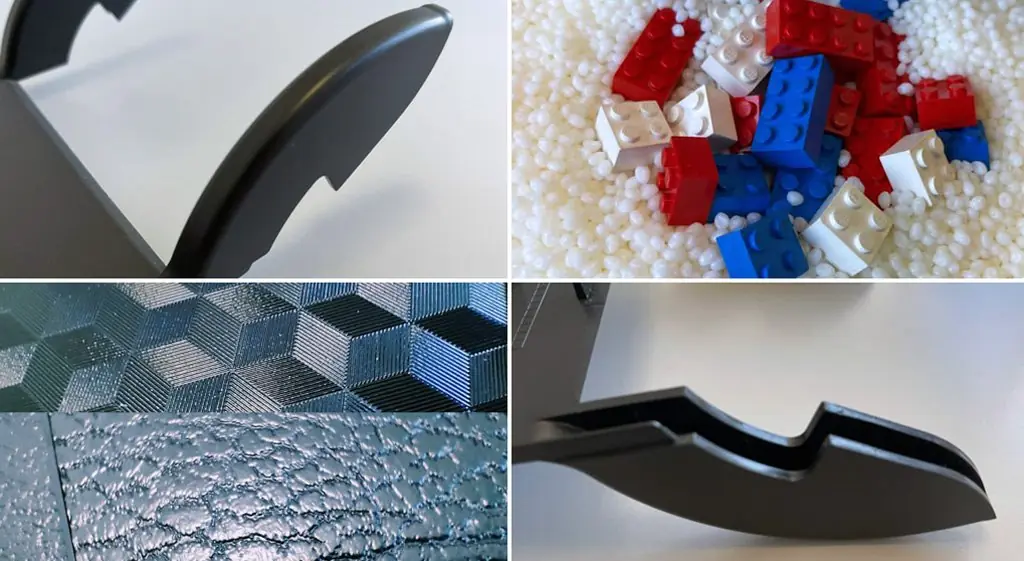
L'ABS (acrylonitrile butadiène styrène) est un thermoplastique amorphe qui associe résistance aux chocs, rigidité et bonne qualité de surface. Il s'injecte facilement, se peint et se chrome, et sert à fabriquer des boîtiers, des capotages et des pièces d'aspect pour l'automobile, l'électronique, l'électroménager et les produits de grande consommation. Ses principales limites sont une tenue modérée à la chaleur et aux UV et une sensibilité aux solvants comme les cétones et les esters.
L'ABS est aussi connu comme le matériau des briques LEGO, fabriquées en ABS depuis 1963, mais il est utilisé dans bien d'autres secteurs, de l'automobile aux biens de consommation.
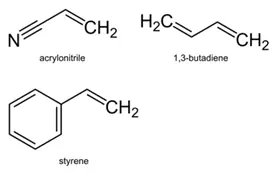
L'ABS est composé de trois monomères – acrylonitrile, butadiène et styrène – qui lui apportent chacun des propriétés différentes.
L'acrylonitrile apporte dureté, rigidité et résistance chimique et thermique ; le styrène facilite la mise en œuvre et donne la brillance ; le butadiène confère ténacité et résistance aux chocs. En faisant varier la proportion des trois monomères, on adapte les propriétés de l'ABS à la pièce à produire.
L'ABS naturel est opaque, de couleur ivoire à légèrement jaunâtre ; il existe aussi des grades transparents (MABS), obtenus en modifiant la formulation avec des monomères acryliques.
Nous présentons ci-dessous les avantages et les limites de l'ABS, puis un aperçu des procédés de transformation et des secteurs d'application.
Propriétés de l'ABS : avantages
- Bonne aptitude à la mise en œuvre
- Bonne résistance chimique aux acides et bases en solution aqueuse, aux acides chlorhydrique et phosphorique concentrés, aux alcools et aux huiles animales, végétales et minérales
- Bonne stabilité dimensionnelle : comme les autres polymères amorphes, l'ABS présente un retrait faible et homogène et une faible tendance au gauchissement
- Bonne ténacité, y compris à basse température (variable selon le grade)
- Bonnes propriétés mécaniques : l'ABS est tenace, rigide et résistant aux chocs
- Bon isolant électrique
- Aspect de qualité : surface lisse et brillante, bonne aptitude à la coloration
- L'un des plastiques les plus utilisés pour le chromage galvanique, il se prête bien à la peinture et à la tampographie
- Reproduit fidèlement les grainages et les états de surface du moule
- Le broyé de production (carottes et rebuts) peut être mélangé à la matière vierge, dans des proportions qui dépendent du grade et des exigences du client
- Il existe sur le marché des grades haute température, transparents, ignifugés et à haute résistance aux chocs.
Propriétés de l'ABS : limites
- Légèrement hygroscopique : il doit être étuvé avant la mise en œuvre
- Résistance à la fatigue limitée
- L'exposition aux UV provoque un jaunissement et une perte des propriétés mécaniques si la matière n'est pas stabilisée ou peinte
- Tenue aux intempéries limitée : pour l'extérieur, on utilise des grades stabilisés ou des matériaux comme l'ASA
- Tenue à la chaleur modérée : des températures d'utilisation plus élevées demandent des grades haute température ou des alliages PC/ABS
- Ne résiste pas aux cétones, esters, éthers, hydrocarbures aromatiques et chlorés, ni aux acides oxydants concentrés comme l'acide sulfurique et l'acide nitrique
- Inflammable sans additifs ignifugeants ; des grades ignifugés classés selon UL 94 sont disponibles
- Dégage des fumées denses et des gaz toxiques en brûlant
- Pour l'isolation sous tension élevée ou des exigences de résistance au cheminement (CTI), il faut vérifier les données du grade concerné
- Le contact alimentaire et les applications médicales demandent des grades spécifiques, conformes aux réglementations applicables et documentés par le fabricant de la matière.
Procédés de transformation
L'ABS peut être transformé par :
- Moulage par injection, y compris en bi-injection ou en surmoulage avec des élastomères thermoplastiques (TPE)
- Extrusion et thermoformage
- Fabrication additive (impression 3D par dépôt de fil).
En injection, l'ABS offre une large fenêtre de procédé. Les valeurs indicatives, à confirmer toujours sur la fiche technique du grade, sont les suivantes : étuvage à 80-90 °C pendant au moins 2 heures, température matière d'environ 210 à 260 °C et température du moule d'environ 25 à 80 °C, plutôt vers le haut pour une surface plus brillante. Pour les pièces destinées au chromage ou à la peinture, la propreté de la matière, l'étuvage et la stabilité du procédé sont déterminants.
Chez Bemar Plast, nous injectons l'ABS et le PC/ABS pour des pièces techniques et d'aspect : presses, technologies et tailles de série sont présentées sur notre page injection plastique.
Secteurs d'application
- Automobile : pièces d'habitacle, accoudoirs, panneaux de porte, calandres, coques de rétroviseur, garnitures de montant
- Jouets, comme les briques LEGO ou les petites voitures
- Électroménager et électronique : bandeaux de commande, boîtiers, coffrets et composants électriques, luminaires, claviers d'ordinateur et prises murales
- Pièces de produits de grande consommation, comme les téléphones, casques de protection, téléviseurs, appareils radio, aspirateurs, valises et instruments de musique
- Composants de mobilier de bureau.
Conclusion
L'ABS est un thermoplastique polyvalent grâce à l'équilibre entre ses propriétés mécaniques, chimiques et esthétiques et à sa facilité de mise en œuvre. Il compte en général parmi les plastiques techniques les plus économiques et constitue un choix fréquent lorsqu'une pièce doit résister aux chocs et présenter un bel aspect de surface.
Lorsque la pièce doit fonctionner à température plus élevée, en extérieur ou au contact de solvants, il est utile d'étudier d'autres options : PC/ABS, ASA, ou des matériaux aux propriétés différentes comme le PMMA pour les pièces transparentes. Pour choisir le grade adapté à votre pièce, notre bureau technique est à votre disposition.
Questions fréquentes
L'ABS est-il un plastique technique ?
L'ABS est généralement considéré comme un plastique technique d'entrée de gamme, à la frontière avec les plastiques de grande diffusion. Par rapport au polystyrène, il offre une meilleure ténacité et une meilleure résistance chimique ; par rapport au polycarbonate et aux polyamides, ses performances thermiques et mécaniques sont inférieures, mais son coût et sa mise en œuvre sont plus favorables.
Faut-il étuver l'ABS avant l'injection ?
Oui, l'ABS absorbe un peu d'humidité et doit être étuvé avant l'injection, en général à 80-90 °C pendant au moins 2 heures ou selon la fiche technique du fabricant. Une matière humide provoque des traînées argentées, des bulles et une perte de brillance. Chez Bemar Plast, chaque ligne d'injection dispose d'un dessiccateur à tamis moléculaires.
Quelle température l'ABS supporte-t-il ?
L'ABS standard convient à des températures d'utilisation modérées : sa transition vitreuse se situe vers 100-110 °C et la température maximale d'utilisation dépend du grade et de la charge. Pour des températures plus élevées, on utilise des grades haute température ou des alliages PC/ABS.
L'ABS résiste-t-il aux UV et à l'extérieur ?
Non, l'ABS non stabilisé jaunit et perd en ténacité lors d'une exposition prolongée au soleil. Pour l'extérieur, il faut des grades stabilisés UV, une peinture de protection ou des matériaux comme l'ASA.
L'ABS peut-il être utilisé au contact des aliments ou dans le médical ?
Oui, mais uniquement avec des grades spécifiques : il existe des ABS conformes au règlement (UE) n° 10/2011 et aux réglementations FDA pour le contact alimentaire, ainsi que des grades médicaux dont la biocompatibilité est documentée par le fabricant de la matière. Bemar Plast fabrique des composants pour applications médicales non implantables ; la production a lieu dans un environnement industriel maîtrisé, pas en salle blanche.
Quelle différence entre l'ABS et le PC/ABS ?
Le PC/ABS est un alliage de polycarbonate et d'ABS qui résiste mieux à la chaleur et aux chocs que l'ABS tout en restant facile à injecter. On le choisit pour les boîtiers électroniques et les pièces intérieures automobiles plus sollicitées ; Bemar Plast injecte aussi bien l'ABS que le PC/ABS.