

Injection plastique en sous-traitance
Nous produisons en Italie des pièces techniques en thermoplastique pour l'automobile, l'électronique, le ferroviaire, le médical et le bâtiment. Nous prenons en charge le moule, l'injection sur 13 presses de 10 à 480 t et le contrôle qualité, jusqu'à la pièce finie.
Bemar Plast en bref
-
ISO 9001:2015
Certifiés depuis 2013, aujourd'hui selon la version 2015 (IMQ n° 9190.BMRP), valable jusqu'au 27 juin 2028.
-
Électricité 100 % renouvelable
Certifiée par des garanties d'origine.
-
Injection en Italie depuis 1995
Nous concevons et injectons dans notre atelier de San Giovanni Ilarione, près de Vérone.
-
13 presses de 10 à 480 t
Y compris en bi-matière sur plateau rotatif, avec robots sur 9 lignes.
Secteurs principaux
- Automobile
- Électronique
- Ferroviaire
- Médical non implantable
- Bâtiment
L'atelier en mouvement
Atelier d'injection
San Giovanni Ilarione, Vérone (Italie)
Un seul atelier, du granulé de technopolymère à votre pièce.
Pourquoi un fournisseur italien
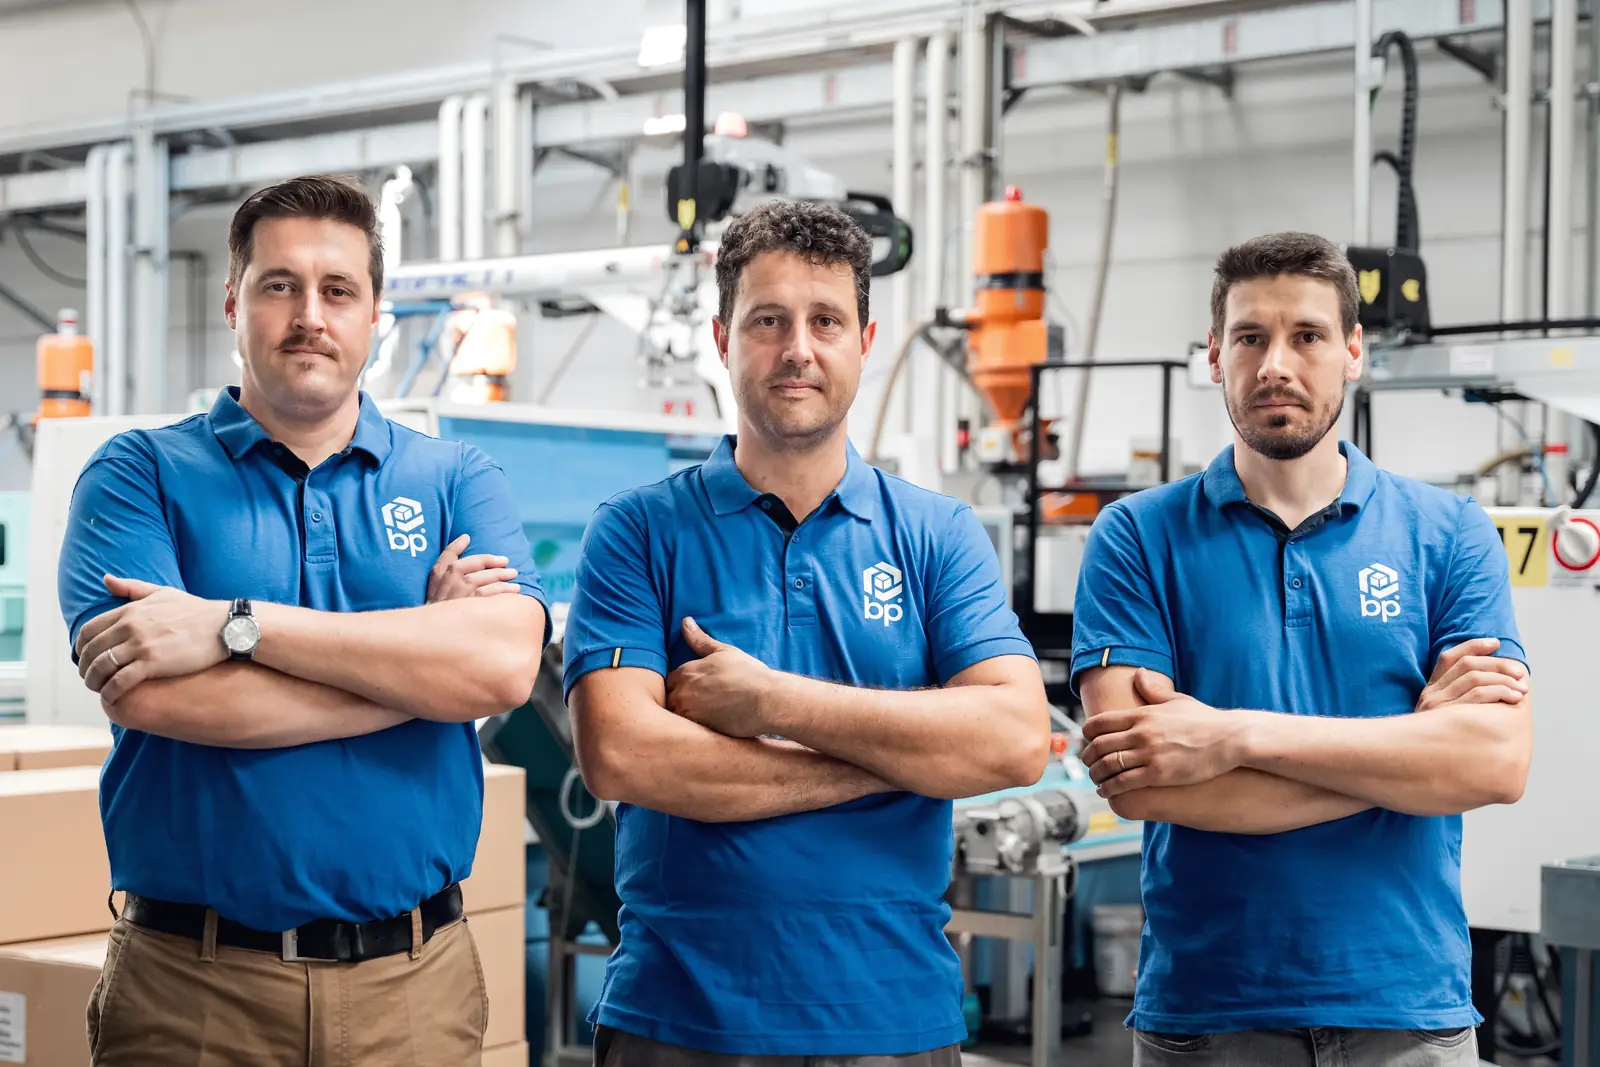
Nous injectons chaque pièce dans notre propre atelier près de Vérone. Pour une entreprise européenne, c'est une chaîne d'approvisionnement courte et transparente, avec un seul interlocuteur.
Chaque pièce injectée en Italie
Nous injectons chaque pièce dans notre atelier de San Giovanni Ilarione, avec un système qualité certifié ISO 9001:2015 et des contrôles dimensionnels documentés. Les prototypes en impression 3D sont eux aussi réalisés en Italie.
Une chaîne d'approvisionnement européenne
Pour les clients de l'Union européenne : aucune formalité douanière, l'heure d'Europe centrale (CET), les règles du marché unique. Hors Union européenne (Suisse, Royaume-Uni, Canada), les formalités douanières habituelles s'appliquent.
Moules fabriqués en Italie ou en Chine, selon votre choix
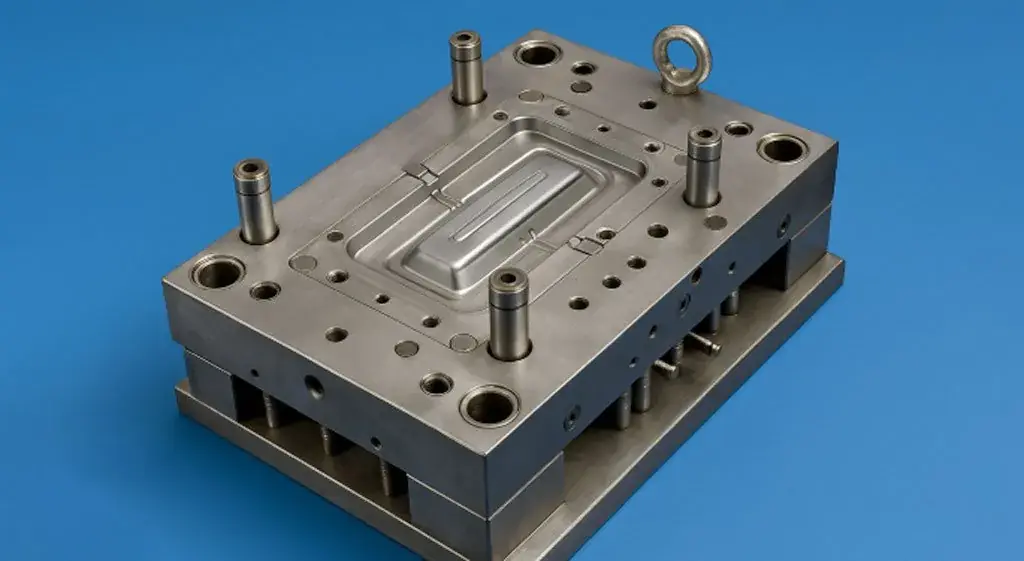
Sur demande, nous préparons une double offre, Italie et Asie, pour comparer coûts et délais. Chaque moule est fabriqué par des partenaires qualifiés selon notre cahier des charges technique ; validation de la conception, essais et maintenance restent chez nous.
Un interlocuteur technique
Vous échangez directement avec ceux qui conçoivent et fabriquent votre pièce, de la faisabilité à la pièce finie.
Du plan à la pièce finie
Un seul interlocuteur sur tout le parcours. Voici les étapes que suit votre pièce chez Bemar Plast.
-
Co-conception
Nous analysons le plan avec votre bureau d'études : matière, épaisseurs, dépouilles, points d'injection. Si un prototype est nécessaire, nous le faisons réaliser en FDM, SLA ou MJF par un prestataire qualifié, en restant votre seul interlocuteur.
-
Moule
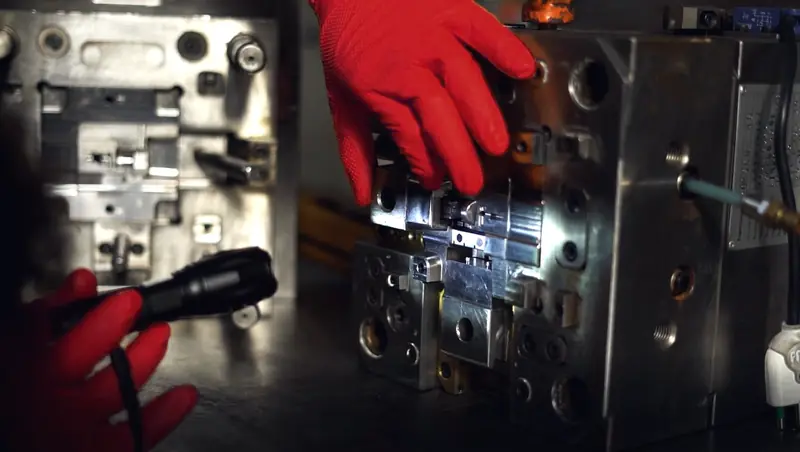
Le moule est fabriqué par des moulistes partenaires selon notre cahier des charges technique : nous validons le projet avant la fabrication et réalisons les essais du moule chez nous. Nous assurons la maintenance courante dans notre propre atelier.
-
Séchage
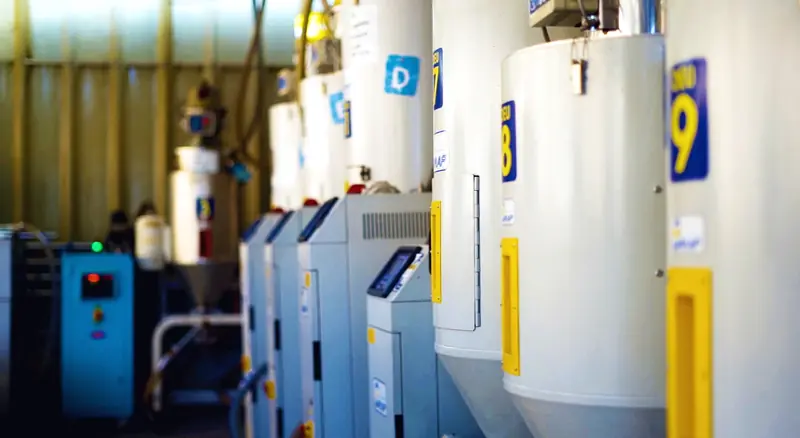
Chaque ligne dispose de son propre sécheur dessiccant à tamis moléculaire, à roue ou à double tour. Le granulé entre en presse avec le bon taux d'humidité, condition indispensable pour des matières hygroscopiques comme le PA et le PBT.
-
Injection
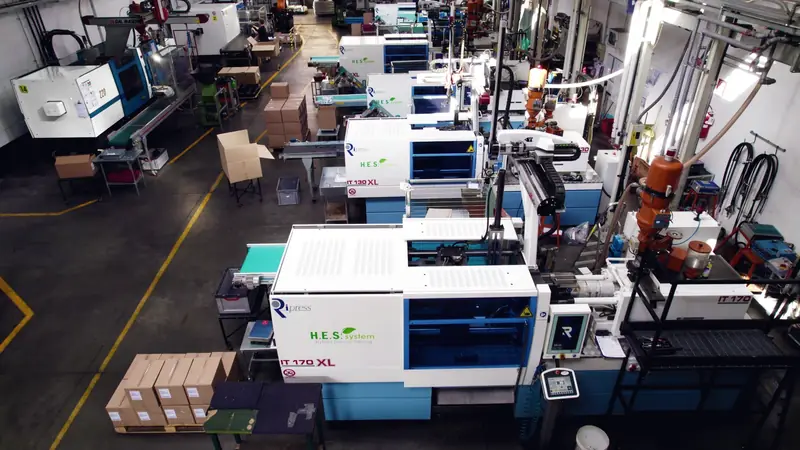
13 presses de 10 à 480 t : 9 avec robot électrique 3 axes, 2 pour la bi-injection sur plateau rotatif. Co-injection, surmoulage d'inserts et micro-injection sont réalisés en interne.
-
Contrôle qualité
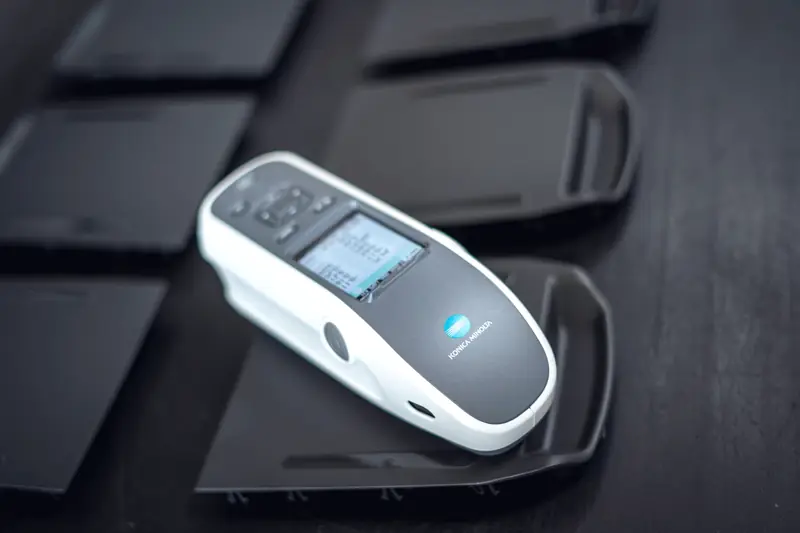
Nous vérifions la couleur et l'aspect au spectrophotomètre et au colorimètre. Les cotes sont mesurées par le système de mesure par image KEYENCE IM-X1000, qui compare la pièce au plan ou au modèle CAO.
-
Pièce finie
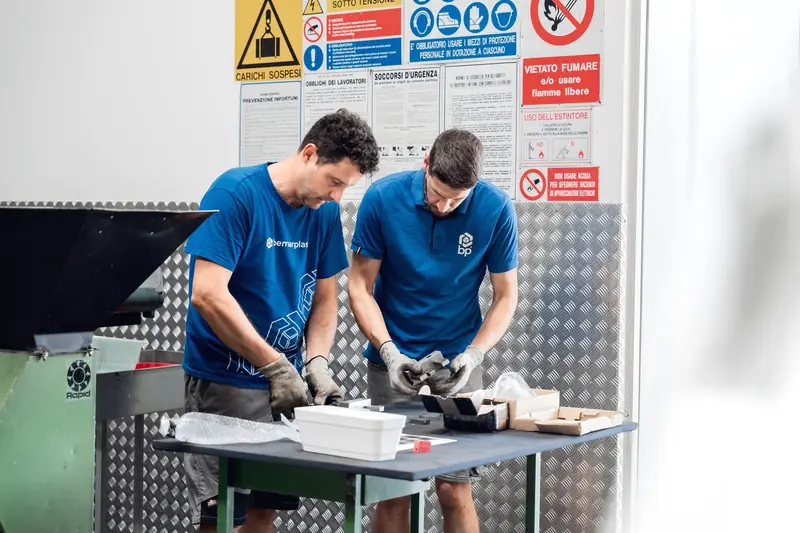
Sur les 9 lignes robotisées, les pièces sont étiquetées directement en ligne. Les carottes retournent au broyeur pied de presse, lorsque le client en autorise la récupération.
Le parc de presses
13 lignes d'injection, de la presse de 10 t pour la micro-injection à celle de 480 t pour des pièces jusqu'à 1,8 kg. Sélectionnez une presse pour afficher ses caractéristiques.
Tableau complet du parc de presses
Données à jour au 7 février 2025. Sur toutes les lignes : dessiccateur, broyeur pied de presse, thermorégulateur.
Services
-
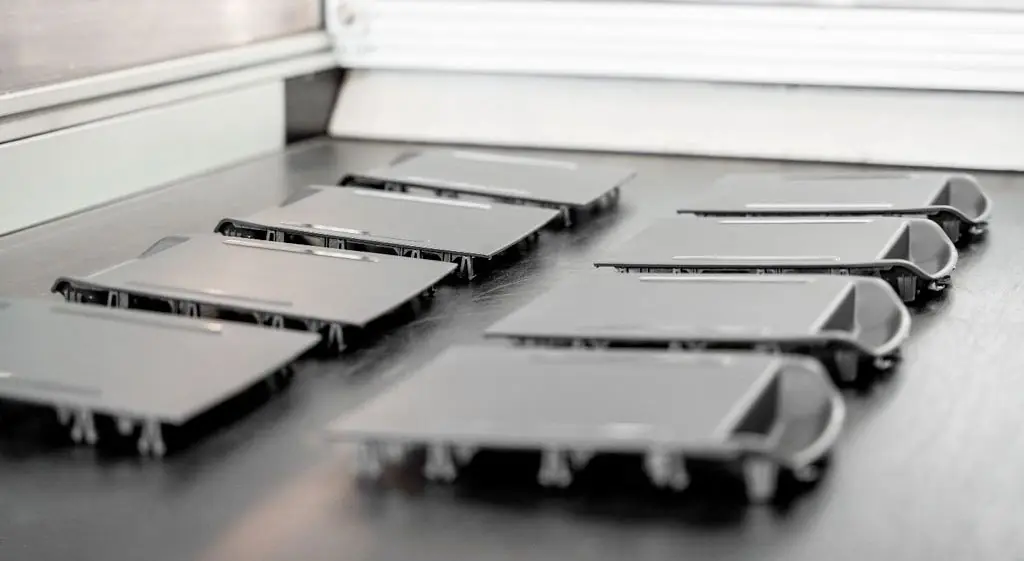
 Injection plastiquePièces techniques en technopolymères et plastiques standards sur 13 presses de 10 à 480 t, y compris co-injection, bi-injection et surmoulage.
- Conception et fabrication de moules d'injectionDe la co-conception de la pièce au moule, fabriqué en Italie ou en Chine selon votre choix, avec une double offre possible pour comparer coûts et délais.
- Impression 3DPrototypes en FDM, SLA et MJF réalisés en Italie par un prestataire qualifié, avec un seul interlocuteur du prototype à la série.
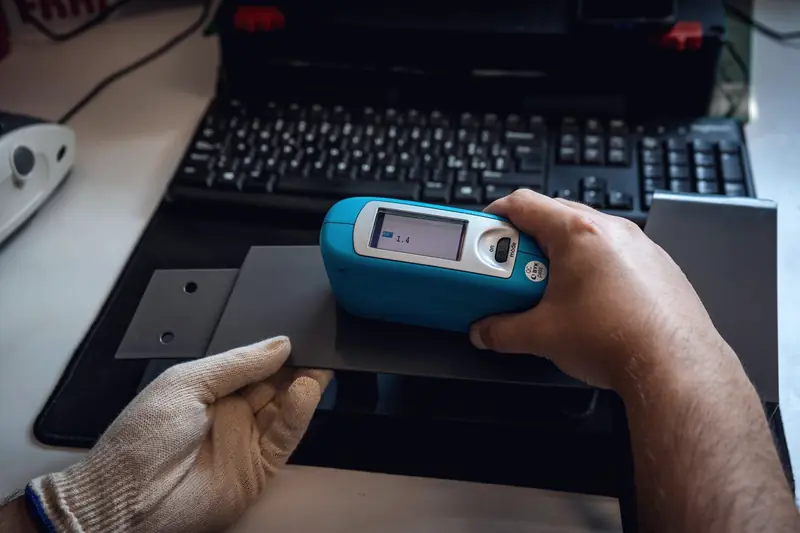
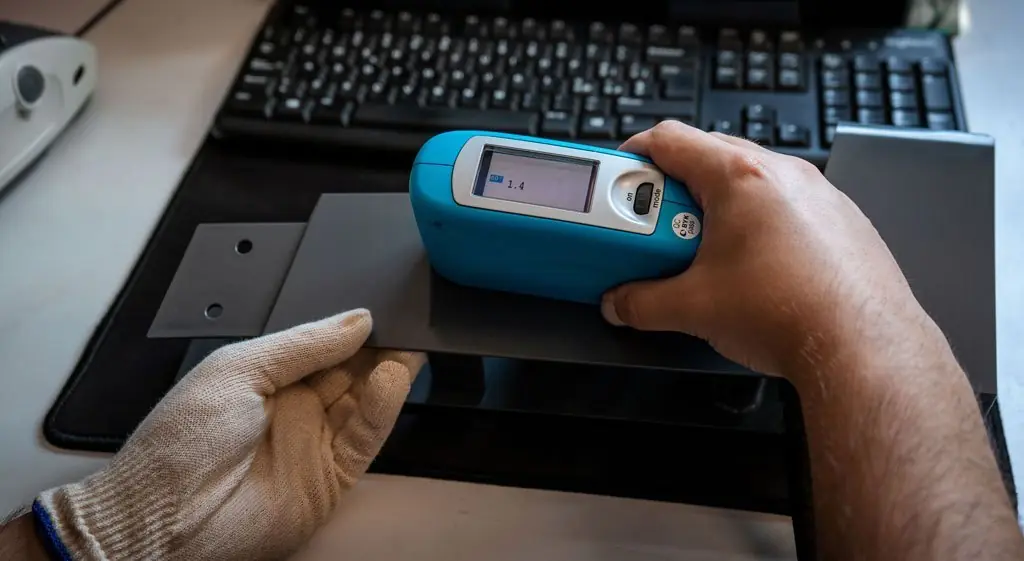
Une qualité mesurable
Sur les pièces d'aspect, nous vérifions la couleur au spectrophotomètre et au colorimètre.
Les cotes sont mesurées par le système de mesure par image KEYENCE IM-X1000 : la pièce est simplement posée sur le plateau, sans outillage de bridage, et les valeurs sont comparées au plan. Le résultat est un verdict OK/NG accompagné d'un rapport de contrôle.
- Système qualité
- ISO 9001 depuis 2013, aujourd’hui ISO 9001:2015 (certificat IMQ n° 9190.BMRP)
- Validité
- jusqu'au 27 juin 2028
Énergie et matière
- Électricité
- 100 % renouvelableIssue de sources renouvelables, certifiée par des garanties d'origine.
- Presses équipées de l'Hybrid Energy System
- 11 sur 13Consommation mesurée de 30 à 75 % inférieure à celle d'une solution conventionnelle.
- Broyeurs pied de presse
- 13 sur 13Pour récupérer les carottes, lorsque le client l'autorise.
Guides des matières thermoplastiques
Propriétés, limites et applications des thermoplastiques les plus utilisés en injection, présentées par notre équipe technique.
Comment choisir la matièreL'injection plastique expliquée en une minute
Matières, moules, finitions et technologies : dans nos courtes vidéos (en italien), nous répondons aux questions que nos clients nous posent le plus souvent.
Envoyez-nous votre plan, nous vous dirons comment le produire
Nous vous répondons avec une évaluation technique et un devis. Pour les établir, il nous faut trois informations sur votre pièce.
-
La pièce
Le plan 2D ou le modèle 3D de la pièce.
- STEP
- IGES
-
Matière et quantités annuelles
La matière souhaitée, ou les conditions d'utilisation de la pièce si la matière reste à choisir. Puis les quantités annuelles prévisionnelles.
-
Exigences d'aspect et tolérances
Surfaces visibles, couleur et finition, ainsi que les tolérances critiques à respecter.
Même si vous n'avez pas encore toutes les données, écrivez-nous : nous les définirons ensemble.
- Téléphone
- +39 045 6550855
- [email protected]
- Horaires
- Du lundi au vendredi, de 8 h à 18 h (heure italienne)