

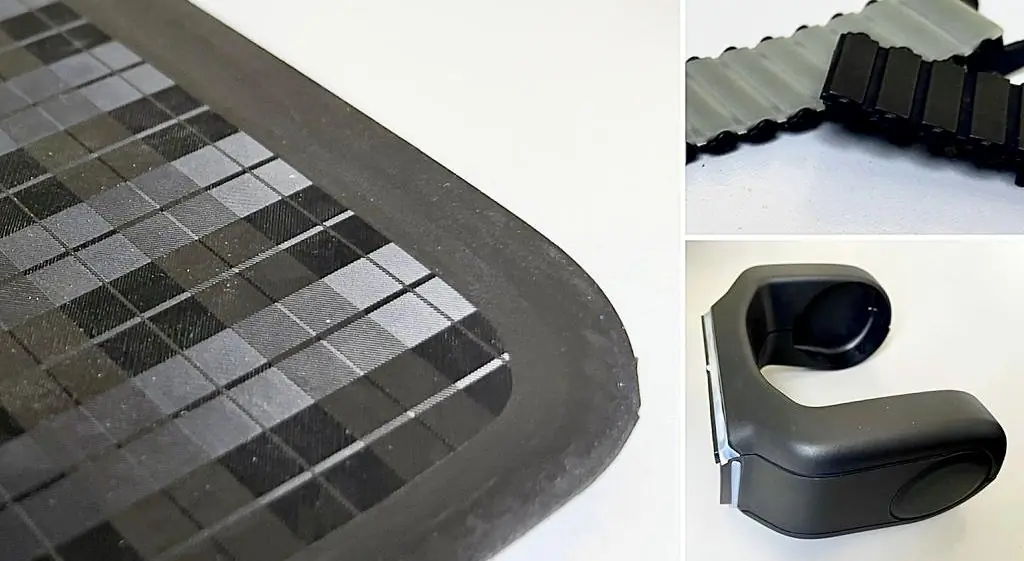
Les élastomères thermoplastiques (TPE) sont des matériaux qui ont l'élasticité du caoutchouc mais se transforment comme des thermoplastiques : ils fondent, s'injectent et peuvent être refondus. On les utilise pour les joints, les poignées soft touch, les pièces automobiles et les composants surmoulés sur un support rigide. Le TPE n'est pas un matériau unique mais une famille de grades très différents (TPS, TPO, TPV, TPU, TPC et TPA), à choisir selon la dureté, la température d'utilisation, l'environnement chimique et le matériau sur lequel ils sont surmoulés.
Les élastomères thermoplastiques
Les élastomères thermoplastiques, abrégés TPE et aussi appelés caoutchoucs thermoplastiques, forment une famille de matériaux très large et variée. En général, les TPE ont le comportement élastique des élastomères réticulés (caoutchouc naturel, caoutchouc vulcanisé), avec la différence qu'ils se transforment comme des thermoplastiques.
L'explication tient à leur structure : un TPE se compose d'une phase rigide, qui joue le rôle de réseau physique, et d'une phase souple qui apporte l'élasticité. Le réseau physique disparaît à la chaleur et se reforme au refroidissement, alors que dans le caoutchouc vulcanisé les liaisons entre chaînes sont chimiques et permanentes. Les premiers copolymères à blocs styréniques ont été commercialisés au milieu des années 1960, suivis par les copolyesters et les vulcanisats thermoplastiques dans les années 1970 et 1980. Depuis, les TPE ont remplacé dans de nombreuses applications le caoutchouc vulcanisé, plus lent à transformer et impossible à refondre.
Ce guide présente les propriétés des élastomères thermoplastiques pour l'injection plastique et leurs secteurs d'application.
TPE : une large gamme de caoutchoucs thermoplastiques
Il existe de très nombreux types de TPE. Ils s'utilisent purs ou sous forme de compounds : mélangés entre eux, avec des thermoplastiques rigides, ou avec des huiles, charges, stabilisants, colorants et autres additifs.
Cette diversité de formulations donne une gamme très large d'élastomères thermoplastiques, que la norme ISO 18064 classe dans les familles suivantes :
- élastomères thermoplastiques oléfiniques, TPO (ou TPE-O) : mélanges de polypropylène et de caoutchouc éthylène-propylène (EPR ou EPDM), non réticulé ou faiblement réticulé.
- élastomères thermoplastiques styréniques, TPS (ou TPE-S) : copolymères à blocs avec des blocs rigides de polystyrène aux extrémités et un bloc central élastique. Dans le SBS, le bloc central est du butadiène ; dans le SEBS et le SEPS, il est hydrogéné (éthylène-butylène ou éthylène-propylène), donc plus stable. Ils sont souvent compoundés avec du PP et de l'huile.
- vulcanisats thermoplastiques, TPV (ou TPE-V) : une matrice thermoplastique, le plus souvent du PP, contenant des particules de caoutchouc, le plus souvent de l'EPDM, réticulées pendant le mélange (vulcanisation dynamique).
- polyuréthanes thermoplastiques, TPU (ou TPE-U) : copolymères à blocs avec des segments rigides uréthane et des segments souples polyester ou polyéther.
- élastomères thermoplastiques polyamides, TPA (ou TPE-A) : blocs rigides de polyamide et blocs souples de polyéther et/ou de polyester.
- élastomères thermoplastiques copolyesters, TPC (ou TPE-E) : copolymères à blocs avec des segments rigides de PBT semi-cristallin et des segments souples polyéther ou polyester aliphatique. La gamme va des grades caoutchouteux aux matériaux techniques souples.
Chaque famille a des propriétés très différentes ; il est donc utile d'analyser les avantages et les limites des TPE en injection en gardant cette classification en tête.
Élastomères thermoplastiques et caoutchoucs vulcanisés (thermodurcissables)
Les TPE se sont imposés quand il a fallu remplacer, partout où c'était possible, le caoutchouc vulcanisé. La demande en pièces caoutchouteuses augmentait, en particulier dans l'automobile, mais le caoutchouc vulcanisé (thermodurcissable) exige de longs cycles de vulcanisation et ses rebuts ne peuvent pas être refondus. Il fallait un matériau au comportement proche du caoutchouc, mais plus simple à transformer.
Le TPE offre la propriété essentielle du caoutchouc, le comportement élastique : il se déforme sous contrainte et reprend sa forme initiale quand la contrainte cesse. Par rapport au caoutchouc vulcanisé, les avantages des élastomères thermoplastiques sont nombreux : transformation sur les presses à injecter standard pour thermoplastiques, cycles plus courts, rebroyage des carottes et des rebuts, surmoulage sur d'autres thermoplastiques, soudabilité et coloration facile.
Propriétés des élastomères thermoplastiques : les avantages
De manière générale, les principaux avantages des TPE sont :
- une mise en œuvre plus simple que celle des caoutchoucs vulcanisés
- une consommation d'énergie de transformation plus faible que celle des thermodurcissables, grâce à des cycles plus courts et sans vulcanisation
- la possibilité d'être surmoulés sur de nombreux thermoplastiques, avec une bonne adhésion si le couple de matériaux est bien choisi
- une bonne résistance aux intempéries et à l'ozone pour les familles à chaîne saturée (TPO, TPV, SEBS)
- de bonnes propriétés d'isolation électrique, en particulier pour les TPS, TPO et TPV
- un bon comportement élastique à basse température
- une coloration facile dans la masse
- une souplesse et une résilience élevées, avec un large choix de duretés.
Propriétés par famille
Dans le détail, les familles de TPE présentent les propriétés suivantes :
- le TPA résiste aux huiles, aux carburants, aux basses températures et aux chocs, et offre une flexibilité et une résilience élevées.
- le TPO résiste au vieillissement, aux intempéries et à l'ozone mieux que de nombreux caoutchoucs vulcanisés. Les polyoléfines thermoplastiques offrent aussi une bonne résistance chimique et aux chocs, un bon aspect de surface et une bonne stabilité aux UV ; des grades aptes au contact alimentaire existent.
- le TPS remplace bien le caoutchouc vulcanisé dans de nombreuses applications et, avec les grades adaptés, adhère à plusieurs plastiques comme le PP, le PE, le PS, l'ABS, le PC et le PA. Le SBS offre une bonne élasticité, une coloration facile et de bonnes qualités tactiles et esthétiques ; il est facile à transformer et adapté au surmoulage. Le SEBS conserve son élasticité sur une plage de températures plus large, résiste mieux aux UV, à l'oxydation et au vieillissement, et sert de référence pour les applications soft touch et la bi-injection ; il existe dans une large gamme de duretés.
- le TPU offre une résistance élevée à l'usure et à l'abrasion, ainsi qu'aux huiles, graisses et carburants. Le polyuréthane thermoplastique reste souple et conserve son retour élastique à basse température, avec un rendu esthétique de qualité. Les TPU aliphatiques résistent aux UV sans jaunir.
- le TPV offre élasticité, bonne reprise après compression et résistance au vieillissement, à l'ozone et à la fatigue. Il résiste aux acides et bases dilués et à l'eau ; des grades à résistance aux huiles améliorée et des grades expansibles sont disponibles. Il assure une bonne isolation électrique et se recycle comme un thermoplastique.
Propriétés des élastomères thermoplastiques : les limites
Certaines limites sont communes à tous les élastomères thermoplastiques. Par rapport au caoutchouc thermodurcissable, les TPE ont en général une tenue en température plus faible, parfois une résistance chimique moindre, et une déformation rémanente après compression (DRC) plus élevée, c'est-à-dire une déformation permanente plus importante après une charge de compression prolongée, surtout à chaud.
Limites par famille
Les principales limites de chaque groupe de TPE :
- le TPO a une faible énergie de surface : la peinture et le collage demandent un traitement de surface ; ses performances baissent à température élevée et il est moins rigide qu'un PP standard.
- le TPA est sensible à la thermo-oxydation et à certains solvants organiques ; il est hygroscopique et doit être étuvé avant injection.
- parmi les TPS, le SBS résiste mal à la chaleur, aux UV et à l'ozone et il est sensible aux huiles, graisses et hydrocarbures. Le SEBS lève la plupart de ces limites, pour un coût plus élevé.
- les TPV standard à base EPDM/PP gonflent au contact des huiles minérales et des hydrocarbures ; les teintes claires ou colorées demandent des stabilisants UV.
- le TPU est hygroscopique et exige un étuvage soigné ; les grades à base polyester sont sensibles à l'hydrolyse, et le TPU est attaqué par les solvants polaires et les acides et bases forts. Les TPU aromatiques ont tendance à jaunir à la lumière. Le rapport performance/prix est à évaluer au cas par cas.
Procédés de transformation
- l'injection et le surmoulage
- l'extrusion et la coextrusion
- le thermoformage
- la fabrication de films
- l'extrusion-soufflage.
Conseils pour l'injection des TPE
Quelques points à prendre en compte lors de la conception de la pièce et du moule :
- étuvage : TPU, TPC et TPA doivent toujours être étuvés ; pour les autres familles, suivre la fiche technique du grade. L'humidité résiduelle provoque des défauts d'aspect et, pour les grades hygroscopiques, une dégradation.
- adhésion en surmoulage : le grade de TPE dépend du substrat rigide. Un TPS ou un TPO standard adhère bien sur PP ; l'ABS, le PC et le PA demandent des grades modifiés ; le TPU adhère bien sur PC et ABS. La température du substrat au moment de l'injection influe aussi sur l'adhésion.
- ancrages mécaniques : trous traversants, contre-dépouilles et nervures dans la pièce rigide améliorent la tenue quand l'adhésion chimique ne suffit pas ou que le couple de matériaux n'est pas compatible.
- moule : les TPE sont très fluides à l'état fondu et ont tendance à former des bavures ; il faut des plans de joint précis et des évents dimensionnés avec soin. Les pièces souples se déforment à l'éjection : on privilégie des éjecteurs à grande surface et, si nécessaire, l'éjection par air.
- retrait : il varie selon la famille, la dureté et la direction d'écoulement ; la référence de départ est la fiche technique du fournisseur de matière.
Secteurs d'application
Grâce à leur large éventail de propriétés, les élastomères thermoplastiques sont utilisés dans une grande variété de secteurs et de produits. Ils sont très présents en injection multi-matière et en surmoulage, pour tous les produits qui demandent du confort et une bonne prise en main.
Pour donner un aperçu des pièces réalisables en TPE, voici une liste courte (non exhaustive) couvrant toutes les familles présentées :
- automobile : joints de vitres, tapis de sol, trappes d'airbag, peaux de planche de bord, conduits d'admission d'air, accoudoirs et vide-poches
- gaines de câbles
- articles de sport, par exemple palmes, masques et pièces de chaussures de ski
- membranes d'étanchéité de toiture
- jouets
- boutons, touches et joints
- poignées et manches, par exemple de ciseaux, couteaux, tournevis et outils en général, brosses à dents et rasoirs
- électricité et électronique : fiches, bagues d'étanchéité, prises et gaines de câbles
- médical : composants pour applications médicales non implantables, comme les poignées et les parties souples de dispositifs.
Les TPE sont souvent associés à un support rigide ; pour les plus courants, voir nos guides sur le PP (polypropylène), l'ABS et le PA (polyamide).
Conclusion
Les TPE existent dans une large gamme de grades et servent des applications très différentes. Le choix d'un grade part de quelques questions : dureté requise, température d'utilisation, contact avec des huiles ou des produits chimiques, exposition aux UV et, en surmoulage, matériau du support.
Chez Bemar Plast, nous injectons des TPE dans notre usine de San Giovanni Ilarione (Vérone, Italie), en pièces entièrement en TPE comme en pièces surmoulées sur un support rigide, y compris en bi-injection (2K) sur plateau rotatif. Chaque ligne d'injection dispose d'un dessiccateur pour l'étuvage des matières hygroscopiques. Pour le secteur médical, nous fabriquons des composants pour applications médicales non implantables ; la production se fait en environnement industriel contrôlé, pas en salle blanche. Nous choisissons avec votre bureau d'études le TPE adapté à la pièce : tous les détails sur notre page injection plastique.
Questions fréquentes
Qu'est-ce qu'un TPE ?
Un TPE (élastomère thermoplastique) est un matériau qui se comporte comme un caoutchouc mais se transforme comme un thermoplastique : il fond à la chaleur et s'injecte sans vulcanisation. Le terme désigne une large famille qui comprend les TPS, TPO, TPV, TPU, TPC et TPA.
Quelle différence entre un TPE et un caoutchouc vulcanisé ?
La différence tient aux liaisons entre les chaînes : dans le caoutchouc vulcanisé, ce sont des liaisons chimiques permanentes, dans un TPE des liaisons physiques qui disparaissent à la chaleur et se reforment au refroidissement. C'est pourquoi un TPE peut être refondu, surmoulé et injecté avec des cycles plus courts, alors que le caoutchouc vulcanisé offre en général une meilleure tenue en température et une déformation rémanente après compression plus faible.
TPE et TPU, est-ce la même chose ?
Non : le TPU est l'une des familles de TPE. Il se distingue par sa résistance à l'abrasion et aux huiles, mais il est hygroscopique, doit être étuvé avant injection et, dans ses versions à base polyester, il est sensible à l'hydrolyse.
Faut-il étuver un TPE avant l'injection ?
Cela dépend de la famille : les TPU, TPC et TPA sont hygroscopiques et doivent toujours être étuvés, tandis que pour les TPS, TPO et TPV on suit la fiche technique du grade. L'humidité résiduelle provoque des défauts d'aspect et, pour les grades hygroscopiques, une perte de propriétés mécaniques.
Sur quels plastiques peut-on surmouler un TPE ?
L'adhésion dépend du couple de matériaux : les TPS et TPO standard adhèrent bien sur PP, alors que l'ABS, le PC et le PA demandent des grades modifiés pour ce substrat ; le TPU adhère bien sur PC et ABS. Quand l'adhésion chimique ne suffit pas, on prévoit des ancrages mécaniques dans la pièce rigide.
Bemar Plast injecte-t-il des pièces en TPE ?
Oui : nous injectons des TPE en Italie, en pièces entièrement en TPE comme en surmoulage, y compris en bi-injection (2K) sur plateau rotatif. Voir notre service d'injection plastique.