

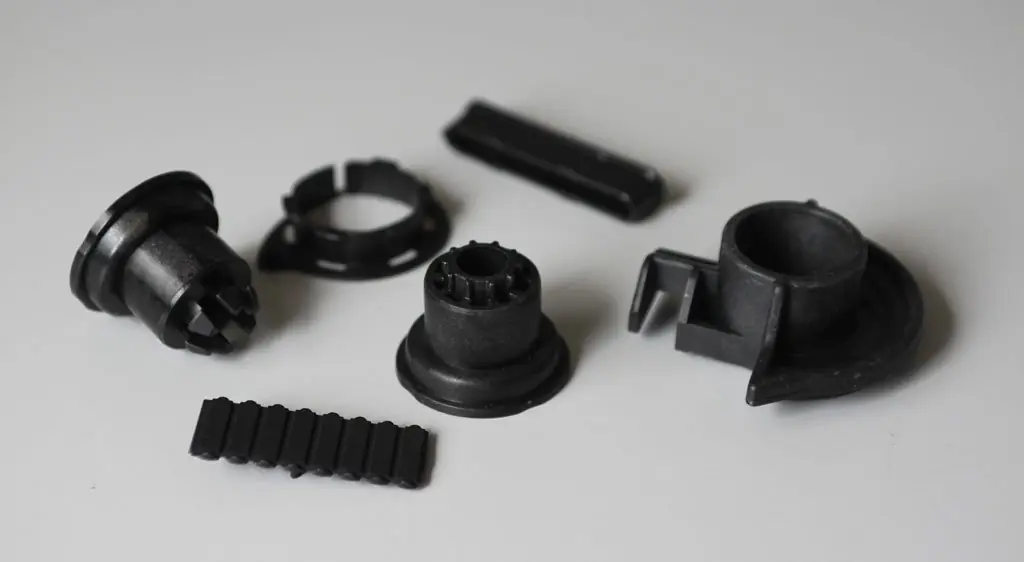
Le polyamide (PA), connu aussi sous le nom commercial nylon, est un technopolymère thermoplastique semi-cristallin parmi les plus utilisés pour les pièces techniques : engrenages, bagues, connecteurs, boîtiers et pièces sous capot. Il associe résistance mécanique, ténacité et tenue à l'usure, aux huiles et aux carburants ; sa principale limite est la reprise d'humidité, qui modifie dimensions et rigidité et impose d'étuver les granulés avant injection. En injection plastique, les plus répandus sont le PA6 et le PA66, souvent renforcés fibres de verre.
Historique
Le polyamide 66 est synthétisé en 1935 chez DuPont, aux États-Unis, par l'équipe de recherche de Wallace Carothers, puis commercialisé à partir de 1938 sous le nom de nylon. La même année, en Allemagne, Paul Schlack obtient le PA6 à partir du caprolactame. Le nylon a d'abord transformé l'industrie textile avant de devenir une matière de référence pour les pièces techniques. Ce guide présente les propriétés du PA, en particulier pour l'injection plastique.
Types de polyamide
Le polyamide est un thermoplastique semi-cristallin dont la chaîne contient le groupe amide CO−NH. Il est utilisé surtout pour des pièces techniques et fait donc partie des technopolymères, dont il est l'un des plus employés.
Les deux types principaux sont le PA6 et le PA66. En modifiant la structure chimique, on obtient de nombreuses autres familles, des polyamides entièrement aliphatiques aux polyamides entièrement aromatiques. Liste non exhaustive :
Homopolymères
- PA6
- PA66
- PA7
- PA8
- PA9
- PA11
- PA12
- PA46
- PA69
- PA610
- PA612
- PA613
- PA1313
Copolymères
- PA66/6
- PA6/12
- PA66/6/610
Non modifiés, les polyamides diffèrent peu entre eux. Les plus utilisés en injection sont le PA6, le PA66, le PA46 et le PA12, ainsi que les alliages PA/PP et PA/ABS.
| Comparaison indicative | PA6 | PA66 |
|---|---|---|
| Température de fusion | environ 220 °C | environ 260 °C |
| Rigidité et tenue thermique | bonnes | plus élevées |
| Ténacité | plus élevée | bonne |
| Reprise d'humidité | légèrement supérieure | légèrement inférieure |
| Mise en œuvre | fenêtre de transformation plus large | températures plus élevées |
Valeurs indicatives pour des grades non chargés : pour la conception, se référer à la fiche technique du fournisseur de matière.
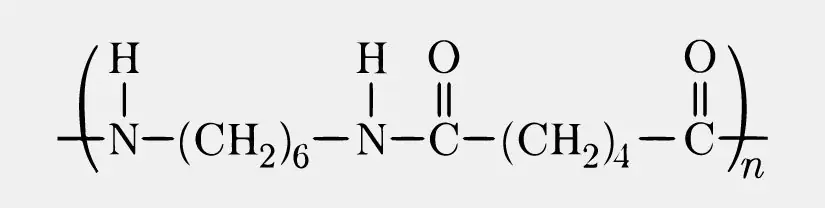
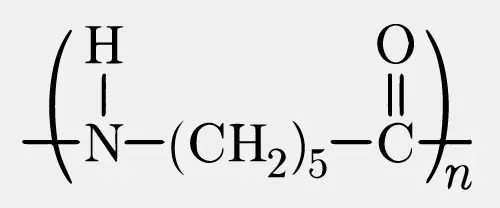
Propriétés du polyamide (PA) : avantages
- Bon rapport coût/performances
- Résistance mécanique et rigidité élevées
- Bonne résistance à l'abrasion, à l'usure, à la fatigue et au vieillissement
- Bonnes propriétés de glissement : adapté aux pièces en mouvement comme les engrenages, les bagues et les guides
- Ténacité conservée à des températures relativement élevées comme basses
- Après reprise d'humidité (conditionnement), il devient plus tenace et plus résistant aux chocs
- Résistance chimique aux huiles, graisses, essence et autres carburants, à de nombreux solvants dont les cétones et aux solutions alcalines diluées ; à l'état sec, bonne barrière à l'oxygène et aux arômes
- Faible viscosité à l'état fondu, qui facilite le remplissage des moules, y compris en parois minces
- Bonnes propriétés diélectriques à l'état sec
- Soudable (par exemple par ultrasons) et collable avec des adhésifs adaptés, comme les cyanoacrylates
- De nombreux grades non chargés atteignent UL 94 V-2 même sans retardateur de flamme.
Propriétés du polyamide (PA) : limites
- Reprise d'humidité : dimensions, rigidité et propriétés électriques diffèrent entre l'état sec moulé et l'état conditionné, ce qui doit être pris en compte dès la conception
- Sans renfort, température de fléchissement sous charge relativement basse : sous charge continue et à température élevée, la pièce tend au fluage, alors que sans charge elle supporte brièvement des températures plus proches du point de fusion. Les renforts et charges améliorent ce comportement
- Perméabilité à la vapeur d'eau plus élevée que celle des polyoléfines ; l'effet barrière aux gaz diminue quand l'humidité augmente
- Ne résiste pas aux acides minéraux et aux solutions alcalines concentrées, aux phénols ni au chloroforme ; au contact de glycol chaud, il faut des grades stabilisés à l'hydrolyse
- Une stabilisation est nécessaire pour un usage prolongé au-delà de 100 °C ou en extérieur
- Le polyamide renforcé fibres de verre résiste moins aux intempéries : avec les années, la surface peut s'éroder
- Comportement au feu limité sans retardateur de flamme : les grades chargés verre non additivés sont souvent classés UL 94 HB
- La faible viscosité à l'état fondu exige des moules avec des fermetures précises pour éviter les bavures
- Le retrait est important et, pour les grades chargés verre, différent dans le sens du flux et dans le sens transversal, avec un risque de déformation
- Les pièces de forte épaisseur ont tendance à former des vacuoles de retrait.
Procédés de transformation du polyamide (PA)
- Fabrication additive
- Extrusion
- Filage
- Extrusion-soufflage
- Injection plastique
- Rotomoulage
En injection, la qualité des pièces dépend surtout de l'étuvage des granulés, de la température du moule et de la conception des épaisseurs et des points d'injection.
Reprise d'humidité et étuvage avant injection
Les polyamides sont hygroscopiques : ils absorbent l'eau de l'air ambiant. Pour un PA6 ou un PA66 non chargé, à 23 °C et 50 % d'humidité relative, la teneur en eau à l'équilibre est de l'ordre de 2,5 à 3,5 % ; en immersion, elle atteint 8 à 10 %. En reprenant de l'eau, la matière gonfle, devient plus tenace et plus résistante à l'abrasion et aux chocs, tandis que son module d'élasticité diminue.
Pour l'injection, c'est l'humidité des granulés qui compte. Des granulés humides se dégradent à l'état fondu (hydrolyse) : il en résulte des traînées argentées en surface, une ténacité réduite et des propriétés diélectriques et mécaniques plus faibles sur la pièce finie. Les granulés doivent donc être étuvés jusqu'à la teneur en humidité indiquée par le fournisseur de matière, en général pas plus de 0,2 %.
Chez Bemar Plast, chaque ligne d'injection dispose de son propre dessiccateur à tamis moléculaire, à roue ou à double tour, contrôlé et entretenu périodiquement. Les pièces sortent du moule sèches : plus rigides, mais moins tenaces qu'une fois à l'équilibre avec l'ambiance.
Additifs, charges, colorants et renforts
Colorants
Le polyamide se colore avec des pigments ou des mélanges-maîtres stables aux températures de mise en œuvre. Certains pigments organiques peuvent se dégrader ou modifier le retrait de la pièce : la teinte doit donc être validée avec le grade de matière.
Renforts, charges minérales, modifiants choc et retardateurs de flamme
Les renforts et additifs sont indispensables pour les pièces techniques en polyamide.
- Les fibres de verre et de carbone augmentent le module, la résistance et la température de fléchissement sous charge, et limitent le ramollissement à haute température.
- La silice, le talc, le gypse et les billes de verre augmentent la rigidité et réduisent retrait et déformation.
- Les poudres métalliques (aluminium, fer, par exemple) améliorent la stabilité thermique et permettent des pièces conductrices.
- Le graphite améliore le glissement et la résistance à l'usure.
- Les grades d'injection à haute fluidité sont nucléés : ils offrent une rigidité plus élevée, une ténacité plus faible et une moindre reprise d'eau.
- Les modifiants choc donnent des grades plus tenaces, y compris à basse température.
- Des stabilisants protègent le polyamide contre la chaleur, l'oxygène et les UV.
- Des formulations ignifugées permettent d'atteindre des classements au feu plus élevés.
Quand choisir le PA et quand une autre matière
Le polyamide est un choix fréquent pour les pièces mécaniques exposées à l'usure, aux chocs et au contact d'huiles et de carburants. Quand il faut une grande stabilité dimensionnelle et une faible reprise d'eau, par exemple pour des engrenages de précision, on étudie le POM. Pour des températures d'utilisation très élevées et des milieux chimiques agressifs, on passe à des polymères comme le PPS. Pour des pièces plus légères et économiques, peu sollicitées, le polypropylène (PP) suffit souvent.
Applications du polyamide
- Ferroviaire : amortisseurs, systèmes de fixation et d'attache
- Gestion de l'air : collecteurs d'admission d'air, ventilateurs, turbines
- Carénages
- Collecteurs d'admission pour moteurs thermiques
- Composants de pompes et de moteurs
- Composants de carburateurs
- Conduits d'air extrudés-soufflés
- Connecteurs, par exemple prises industrielles CEI, et borniers
- Caches moteur et habillages
- Paliers
- Distribution d'énergie : tableaux électriques basse tension
- Électricité et électronique : interrupteurs, boîtiers et pièces internes pour outillage électroportatif et biens de consommation
- Pièces extérieures : calandres, enjoliveurs, rétroviseurs
- Automobile : boîtiers d'airbag, poignées de porte, pare-chocs
- Membranes et joints
- Mobilier : coques, dossiers, roulettes
- Carcasses de bobines
- Pièces structurelles comme vis, engrenages, bagues d'étanchéité, bagues, accouplements et raccords
- Films d'emballage
- Rouleaux
- Roues de chariots et roues dentées
- Transmission de puissance : engrenages, embrayages, tendeurs de chaîne
- Sport : fixations de ski, chaussures de ski, rollers
- Semelles de chaussures
- Agriculture : pièces de machines (par exemple débroussailleuses et tondeuses)
- Conduites offshore.
Bemar Plast injecte des pièces techniques en PA6, PA66 et PA chargés verre pour l'automobile, l'électronique, le ferroviaire, le bâtiment et des applications médicales non implantables. D'autres polyamides peuvent être évalués avec votre bureau d'études. Découvrez notre façon de travailler sur la page injection plastique.
Questions fréquentes
Quelle différence entre PA6 et PA66 ?
Le PA66 fond à une température plus élevée (environ 260 °C contre environ 220 °C pour le PA6) et il est plus rigide et plus résistant à la chaleur. Le PA6 est plus tenace, reprend un peu plus d'humidité et offre une fenêtre de transformation plus large. Le choix dépend de la température d'utilisation, des charges et de l'environnement de la pièce.
Polyamide et nylon, est-ce la même matière ?
Oui : nylon est le nom donné au PA66 développé par DuPont dans les années 1930, et il sert aujourd'hui de synonyme de polyamide. En technique, chaque type est désigné par PA suivi de chiffres (PA6, PA66, PA12) qui décrivent la structure de la chaîne.
Pourquoi faut-il étuver le polyamide avant injection ?
Parce qu'il est hygroscopique : si des granulés humides entrent en presse, l'eau dégrade le polymère fondu (hydrolyse), avec perte de ténacité et défauts d'aspect comme les traînées argentées. Chez Bemar Plast, chaque ligne d'injection dispose de son propre dessiccateur à tamis moléculaire.
L'humidité modifie-t-elle les dimensions des pièces en PA ?
Oui : en reprenant de l'eau, le polyamide gonfle et devient plus tenace mais moins rigide. Pour des tolérances serrées, on dimensionne à l'état conditionné, on utilise des grades chargés ou l'on étudie une matière moins hygroscopique comme le POM.
Le polyamide chargé verre est-il autoextinguible ?
Pas forcément : sans retardateur de flamme, les polyamides chargés verre sont souvent classés UL 94 HB. De nombreux grades non chargés atteignent V-2 ; pour V-0, il faut des grades ignifugés, à vérifier sur la fiche technique du fournisseur de matière.
Quels polyamides Bemar Plast injecte-t-elle ?
Bemar Plast injecte du PA6, du PA66 et des PA chargés verre pour des pièces techniques destinées à l'automobile, l'électronique, le ferroviaire, le bâtiment et des applications médicales non implantables. D'autres polyamides, comme le PA12 ou le PA46, peuvent être évalués avec votre bureau d'études. Plus de détails sur notre page injection plastique.