

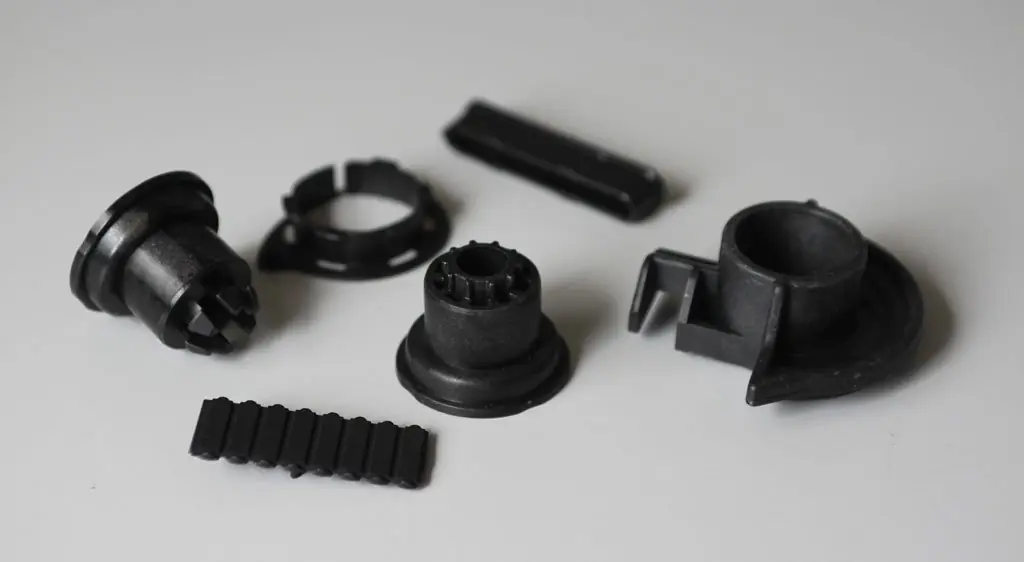
La poliamida (PA), conocida también por el nombre comercial nailon (nylon), es un tecnopolímero termoplástico semicristalino de los más utilizados en piezas técnicas: engranajes, casquillos, conectores, carcasas y piezas bajo capó. Combina resistencia mecánica, tenacidad y resistencia al desgaste, a los aceites y a los combustibles; su principal limitación es la absorción de humedad, que modifica dimensiones y rigidez y obliga a secar la granza antes de inyectar. En inyección de plástico las más habituales son la PA6 y la PA66, a menudo reforzadas con fibra de vidrio.
Historia
La poliamida 66 se sintetizó en 1935 en DuPont, en Estados Unidos, por el grupo de investigación de Wallace Carothers, y se comercializó a partir de 1938 con el nombre de nylon. Ese mismo año, en Alemania, Paul Schlack obtuvo la PA6 a partir de la caprolactama. El nailon transformó primero la industria textil y después se convirtió en un material de referencia para piezas técnicas. Esta guía analiza las propiedades de la PA con especial atención a la inyección de plástico.
Tipos de poliamida
La poliamida es un termoplástico semicristalino cuya cadena contiene el grupo amida CO−NH. Se emplea sobre todo en piezas técnicas, por lo que pertenece a los tecnopolímeros y es uno de los más utilizados.
Los dos tipos principales son la PA6 y la PA66. Modificando la estructura química se obtienen muchas otras familias de poliamidas, desde las totalmente alifáticas hasta las totalmente aromáticas. Lista no exhaustiva:
Homopolímeros
- PA6
- PA66
- PA7
- PA8
- PA9
- PA11
- PA12
- PA46
- PA69
- PA610
- PA612
- PA613
- PA1313
Copolímeros
- PA66/6
- PA6/12
- PA66/6/610
Sin modificar, las poliamidas difieren poco entre sí. Las más usadas en inyección son la PA6, la PA66, la PA46 y la PA12, además de las mezclas PA/PP y PA/ABS.
| Comparación orientativa | PA6 | PA66 |
|---|---|---|
| Temperatura de fusión | unos 220 °C | unos 260 °C |
| Rigidez y resistencia térmica | buenas | más altas |
| Tenacidad | más alta | buena |
| Absorción de humedad | algo mayor | algo menor |
| Procesado | ventana de proceso más amplia | requiere temperaturas más altas |
Valores orientativos para grados sin carga: para el diseño, consulte la ficha técnica del fabricante del material.
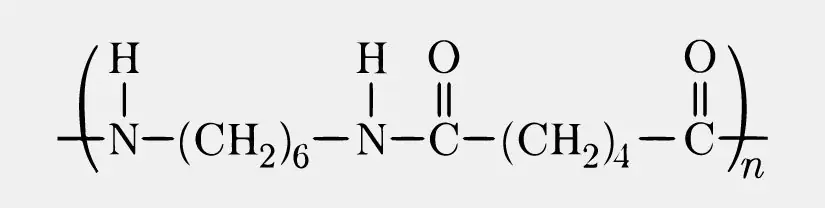
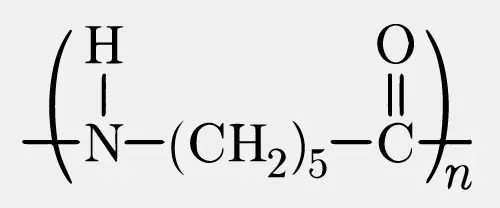
Propiedades de la poliamida (PA): ventajas
- Buena relación entre coste y prestaciones
- Alta resistencia mecánica y rigidez
- Buena resistencia a la abrasión, el desgaste, la fatiga y el envejecimiento
- Buenas propiedades de deslizamiento: adecuada para piezas en movimiento como engranajes, casquillos y guías
- Tenacidad funcional tanto a temperaturas relativamente altas como bajas
- Tras absorber humedad (acondicionamiento) se vuelve más tenaz y resistente al impacto
- Resistencia química a aceites, grasas, gasolina y otros combustibles, muchos disolventes, incluidas las cetonas, y soluciones alcalinas diluidas; en estado seco es una buena barrera al oxígeno y a los aromas
- Baja viscosidad en estado fundido, que facilita el llenado de los moldes, también con paredes delgadas
- Buenas propiedades dieléctricas en estado seco
- Se puede soldar (por ejemplo, por ultrasonidos) y pegar con adhesivos adecuados, como los cianoacrilatos
- Muchos grados sin carga alcanzan UL 94 V-2 incluso sin retardantes de llama.
Propiedades de la poliamida (PA): limitaciones
- Absorbe humedad: dimensiones, rigidez y propiedades eléctricas cambian entre el estado seco tras el moldeo y el estado acondicionado, algo que hay que considerar en el diseño
- Sin refuerzo, la temperatura de flexión bajo carga es relativamente baja: con carga continua y temperatura elevada la pieza tiende a la fluencia, mientras que sin carga soporta durante poco tiempo temperaturas más cercanas a la de fusión. Refuerzos y cargas mejoran este comportamiento
- Permeabilidad al vapor de agua más alta que la de las poliolefinas; el efecto barrera a los gases disminuye con la humedad
- No resiste ácidos minerales ni soluciones alcalinas concentradas, fenoles ni cloroformo; en contacto con glicol caliente se necesitan grados estabilizados frente a la hidrólisis
- Necesita estabilización para uso prolongado por encima de 100 °C o en exteriores
- La poliamida reforzada con fibra de vidrio resiste peor la intemperie: con los años la superficie puede erosionarse
- Comportamiento al fuego limitado sin retardantes de llama: los grados con fibra de vidrio sin aditivar suelen clasificarse como UL 94 HB
- La baja viscosidad en fundido exige moldes con cierres precisos para evitar rebabas
- La contracción es alta y, en los grados con fibra de vidrio, distinta en el sentido del flujo y en el transversal, con riesgo de alabeo
- Las piezas de gran espesor tienden a formar rechupes internos (vacíos).
Tecnologías de transformación de la poliamida (PA)
- Fabricación aditiva
- Extrusión
- Hilatura
- Soplado
- Inyección
- Rotomoldeo
En inyección, la calidad de la pieza depende sobre todo del secado de la granza, la temperatura del molde y el diseño de espesores y puntos de inyección.
Absorción de humedad y secado antes de la inyección
Las poliamidas son higroscópicas: absorben agua del aire ambiente. En una PA6 o PA66 sin carga, a 23 °C y 50 % de humedad relativa, el contenido de agua en equilibrio está en torno al 2,5-3,5 %; sumergida en agua llega al 8-10 %. Al absorber agua el material aumenta de volumen, se vuelve más tenaz y más resistente a la abrasión y al impacto, mientras que su módulo elástico disminuye.
Para la inyección lo que cuenta es la humedad de la granza. La granza húmeda se degrada en estado fundido (hidrólisis): el resultado son ráfagas plateadas en la superficie, menor tenacidad y peores propiedades dieléctricas y mecánicas en la pieza acabada. Por eso la granza debe secarse hasta el contenido de humedad que indica el fabricante del material, normalmente no más del 0,2 %.
En Bemar Plast cada línea de inyección tiene su propio deshumidificador con tamiz molecular, de rueda o de doble torre, que se revisa y mantiene periódicamente. Las piezas salen secas del molde: más rígidas, pero menos tenaces que cuando alcancen el equilibrio con el ambiente.
Aditivos, cargas, colorantes y refuerzos
Colorantes
La poliamida se colorea con pigmentos o masterbatches estables a sus temperaturas de procesado. Algunos pigmentos orgánicos pueden degradarse o alterar la contracción de la pieza, por lo que el color debe validarse junto con el grado de material.
Refuerzos, cargas minerales, modificadores de impacto y retardantes de llama
Los refuerzos y aditivos son esenciales para piezas técnicas de poliamida.
- Las fibras de vidrio y de carbono aumentan el módulo, la resistencia y la temperatura de flexión bajo carga, y limitan el reblandecimiento a altas temperaturas.
- La sílice, el talco, el yeso y las microesferas de vidrio aumentan la rigidez y reducen la contracción y el alabeo.
- Los polvos metálicos (por ejemplo, aluminio o hierro) mejoran la estabilidad térmica y permiten piezas conductoras.
- El grafito mejora el deslizamiento y la resistencia al desgaste.
- Los grados de inyección de alta fluidez están nucleados: tienen mayor rigidez, menor tenacidad y menor absorción de agua.
- Los modificadores de impacto dan grados más tenaces, también a baja temperatura.
- Los estabilizantes protegen la poliamida del calor, el oxígeno y la radiación UV.
- Existen formulaciones ignífugas para alcanzar clasificaciones al fuego más exigentes.
Cuándo elegir PA y cuándo otro material
La poliamida es una elección habitual para piezas mecánicas expuestas a desgaste, impactos y contacto con aceites y combustibles. Cuando se necesita alta estabilidad dimensional y baja absorción de agua, por ejemplo en engranajes de precisión, conviene valorar el POM. Para temperaturas de servicio muy altas y entornos químicos agresivos se pasa a polímeros como el PPS. Para piezas más ligeras y económicas con poca carga mecánica, el polipropileno (PP) suele ser suficiente.
Aplicaciones de la poliamida
- Ferroviario: amortiguadores, sistemas de anclaje y fijación
- Gestión del aire: colectores de admisión de aire, ventiladores, rodetes
- Carenados
- Colectores de admisión para motores de combustión
- Componentes de bombas y motores
- Componentes de carburadores
- Conductos de aire soplados
- Conectores, por ejemplo bases industriales CEE, y regletas de bornes
- Cubiertas de motor y revestimientos
- Cojinetes
- Distribución de energía: cuadros eléctricos de baja tensión
- Electricidad y electrónica: interruptores, carcasas y piezas internas para herramientas eléctricas y bienes de consumo
- Piezas exteriores: rejillas, tapacubos, retrovisores
- Automoción: contenedores de airbag, manillas de puertas, parachoques
- Membranas y juntas
- Mobiliario: carcasas de asiento, respaldos, ruedas
- Carretes de bobinas
- Piezas estructurales como tornillos, engranajes, anillos de estanqueidad, casquillos, acoplamientos y racores
- Películas de embalaje
- Rodillos
- Ruedas de carros y ruedas dentadas
- Transmisión de potencia: engranajes, embragues, tensores de cadena
- Deporte: fijaciones de esquí, botas de esquí, patines en línea
- Suelas de calzado
- Agricultura: componentes de maquinaria (por ejemplo, desbrozadoras y cortacéspedes)
- Tuberías offshore.
Bemar Plast inyecta piezas técnicas de PA6, PA66 y PA reforzadas con fibra de vidrio para automoción, electrónica, ferroviario, construcción y aplicaciones médicas no implantables. Otras poliamidas las evaluamos junto con su oficina técnica. Vea cómo trabajamos en nuestra página de inyección de plástico.
Preguntas frecuentes
¿Qué diferencia hay entre PA6 y PA66?
La PA66 funde a una temperatura más alta (unos 260 °C frente a unos 220 °C de la PA6) y es más rígida y resistente al calor. La PA6 es más tenaz, absorbe algo más de humedad y tiene una ventana de proceso más amplia. La elección depende de la temperatura de servicio, las cargas y el entorno de la pieza.
¿Poliamida y nailon son lo mismo?
Sí: nailon (nylon) es el nombre con el que DuPont lanzó la PA66 en los años treinta, y hoy se usa como sinónimo de poliamida. En el ámbito técnico cada tipo se identifica con PA seguido de números (PA6, PA66, PA12), que describen la estructura de la cadena.
¿Por qué hay que secar la poliamida antes de inyectar?
Porque es higroscópica: si la granza entra húmeda en la inyectora, el agua degrada el polímero fundido (hidrólisis), con pérdida de tenacidad y defectos superficiales como las ráfagas plateadas. En Bemar Plast cada línea de inyección tiene su propio deshumidificador con tamiz molecular.
¿La humedad cambia las dimensiones de las piezas de PA?
Sí: al absorber agua, la poliamida aumenta de volumen y se vuelve más tenaz pero menos rígida. Para tolerancias estrechas se diseña para el estado acondicionado, se usan grados cargados o se valora un material menos higroscópico como el POM.
¿La poliamida con fibra de vidrio es autoextinguible?
No necesariamente: sin retardantes de llama, las poliamidas con fibra de vidrio suelen clasificarse como UL 94 HB. Muchos grados sin carga alcanzan V-2; para V-0 hacen falta grados ignífugos, que deben comprobarse en la ficha técnica del fabricante del material.
¿Qué poliamidas inyecta Bemar Plast?
Bemar Plast inyecta PA6, PA66 y PA reforzadas con fibra de vidrio para piezas técnicas de automoción, electrónica, ferroviario, construcción y aplicaciones médicas no implantables. Otras poliamidas, como PA12 o PA46, las evaluamos junto con su oficina técnica. Más información en nuestra página de inyección de plástico.