

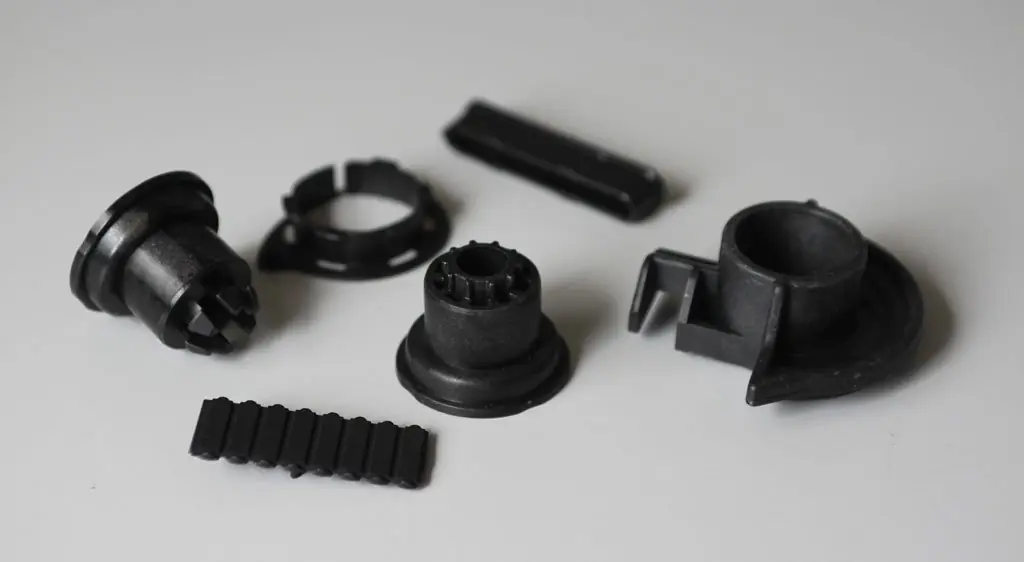
Polyamid (PA), bekannt auch unter dem Handelsnamen Nylon, ist ein teilkristalliner technischer Thermoplast und einer der meistverwendeten Werkstoffe für technische Bauteile: Zahnräder, Buchsen, Steckverbinder, Gehäuse und Teile im Motorraum. Es verbindet mechanische Festigkeit, Zähigkeit und Beständigkeit gegen Verschleiß, Öle und Kraftstoffe; die wichtigste Einschränkung ist die Feuchtigkeitsaufnahme, die Maße und Steifigkeit verändert und eine Trocknung des Granulats vor dem Spritzgießen erfordert. Im Spritzguss sind PA6 und PA66 am weitesten verbreitet, häufig glasfaserverstärkt.
Geschichte
Polyamid 66 wurde 1935 bei DuPont in den USA von der Forschungsgruppe um Wallace Carothers synthetisiert und kam 1938 unter dem Namen Nylon auf den Markt. Im selben Jahr stellte Paul Schlack in Deutschland PA6 aus Caprolactam her. Nylon veränderte zuerst die Textilindustrie und wurde später zu einem Standardwerkstoff für technische Teile. Dieser Ratgeber beschreibt die Eigenschaften von PA mit Schwerpunkt Spritzguss.
Polyamid-Typen
Polyamid ist ein teilkristalliner Thermoplast, dessen Molekülkette die Amidgruppe CO−NH enthält. Es wird vor allem für technische Bauteile eingesetzt und gehört damit zu den technischen Kunststoffen, unter denen es einer der meistverwendeten ist.
Die beiden wichtigsten Typen sind PA6 und PA66. Durch Änderung der chemischen Struktur entstehen zahlreiche weitere Polyamid-Familien, von vollständig aliphatischen bis zu vollständig aromatischen. Eine Auswahl:
Homopolymere
- PA6
- PA66
- PA7
- PA8
- PA9
- PA11
- PA12
- PA46
- PA69
- PA610
- PA612
- PA613
- PA1313
Copolymere
- PA66/6
- PA6/12
- PA66/6/610
Unmodifizierte Polyamide unterscheiden sich nur wenig voneinander. Im Spritzguss werden am häufigsten PA6, PA66, PA46 und PA12 eingesetzt, dazu Blends aus PA und PP sowie aus PA und ABS.
| Richtwerte im Vergleich | PA6 | PA66 |
|---|---|---|
| Schmelztemperatur | etwa 220 °C | etwa 260 °C |
| Steifigkeit und Wärmeformbeständigkeit | gut | höher |
| Zähigkeit | höher | gut |
| Feuchtigkeitsaufnahme | etwas höher | etwas niedriger |
| Verarbeitung | breiteres Verarbeitungsfenster | höhere Temperaturen nötig |
Die Werte sind Richtwerte für unverstärkte Typen: für die Auslegung gilt das Datenblatt des Rohstoffherstellers.
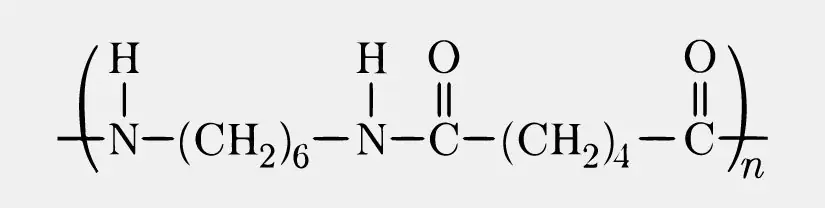
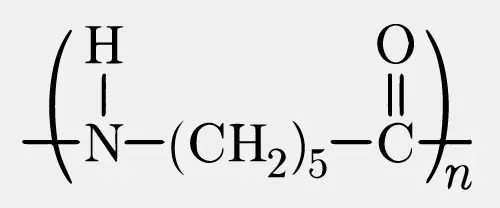
Eigenschaften von Polyamid (PA): Vorteile
- Gutes Preis-Leistungs-Verhältnis
- Hohe mechanische Festigkeit und Steifigkeit
- Gute Abrieb-, Verschleiß-, Dauer- und Alterungsbeständigkeit
- Gute Gleiteigenschaften: geeignet für bewegte Teile wie Zahnräder, Buchsen und Führungen
- Gute Zähigkeit sowohl bei relativ hohen als auch bei tiefen Temperaturen
- Nach der Feuchtigkeitsaufnahme (Konditionierung) zäher und schlagfester
- Chemisch beständig gegen Öle, Fette, Benzin und andere Kraftstoffe, viele Lösemittel einschließlich Ketone sowie verdünnte Laugen; im trockenen Zustand gute Barriere gegen Sauerstoff und Aromen
- Niedrige Schmelzeviskosität, die das Füllen der Werkzeuge erleichtert, auch bei dünnen Wanddicken
- Gute dielektrische Eigenschaften im trockenen Zustand
- Schweißbar (zum Beispiel mit Ultraschall) und mit geeigneten Klebstoffen wie Cyanacrylaten klebbar
- Viele unverstärkte Typen erreichen UL 94 V-2 auch ohne Flammschutzmittel.
Eigenschaften von Polyamid (PA): Nachteile
- Nimmt Feuchtigkeit auf: Maße, Steifigkeit und elektrische Eigenschaften unterscheiden sich zwischen spritzfrischem und konditioniertem Zustand, was in der Konstruktion zu berücksichtigen ist
- Unverstärkt relativ niedrige Wärmeformbeständigkeit: Unter Dauerlast bei erhöhter Temperatur neigt das Teil zum Kriechen, ohne Last verträgt es kurzzeitig Temperaturen näher am Schmelzpunkt. Verstärkungen und Füllstoffe verbessern dieses Verhalten
- Höhere Wasserdampfdurchlässigkeit als Polyolefine; die Gasbarriere nimmt mit steigender Feuchte ab
- Nicht beständig gegen Mineralsäuren und konzentrierte Laugen, Phenole und Chloroform; bei Kontakt mit heißem Glykol sind hydrolysestabilisierte Typen nötig
- Für dauerhaften Einsatz über 100 °C oder im Außenbereich ist eine Stabilisierung erforderlich
- Glasfaserverstärktes Polyamid ist weniger witterungsbeständig: über die Jahre kann die Oberfläche erodieren
- Ohne Flammschutzmittel begrenztes Brandverhalten: glasfaserverstärkte Typen ohne Additive sind oft nur nach UL 94 HB eingestuft
- Die niedrige Schmelzeviskosität erfordert Werkzeuge mit präzisen Trennebenen, um Gratbildung zu vermeiden
- Die Schwindung ist hoch und bei glasfaserverstärkten Typen in und quer zur Fließrichtung unterschiedlich, mit Verzugsgefahr
- Dickwandige Teile neigen zur Bildung von Lunkern.
Verarbeitungsverfahren für Polyamid (PA)
- Additive Fertigung
- Extrusion
- Faserspinnen
- Blasformen
- Spritzguss
- Rotationsformen
Im Spritzguss hängt die Teilequalität vor allem von der Trocknung des Granulats, der Werkzeugtemperatur sowie der Auslegung von Wanddicken und Anspritzpunkten ab.
Feuchtigkeitsaufnahme und Trocknung vor dem Spritzgießen
Polyamide sind hygroskopisch: Sie nehmen Wasser aus der Umgebungsluft auf. Bei unverstärktem PA6 oder PA66 liegt der Feuchtegehalt im Gleichgewicht bei 23 °C und 50 % relativer Luftfeuchte im Bereich von 2,5-3,5 %; bei Wasserlagerung erreicht er 8-10 %. Mit der Wasseraufnahme quillt der Werkstoff, wird zäher und abrieb- und schlagfester, während der Elastizitätsmodul sinkt.
Für die Verarbeitung entscheidend ist die Feuchte im Granulat. Feuchtes Granulat wird in der Schmelze hydrolytisch abgebaut: Die Folgen sind Feuchtigkeitsschlieren an der Oberfläche, geringere Zähigkeit sowie schlechtere dielektrische und mechanische Eigenschaften im fertigen Teil. Das Granulat muss daher auf den vom Rohstoffhersteller angegebenen Feuchtegehalt getrocknet werden, in der Regel höchstens 0,2 %.
Bei Bemar Plast hat jede Spritzgießlinie einen eigenen Trockenlufttrockner mit Molekularsieb, als Rad- oder Zweiturmsystem, die regelmäßig geprüft und gewartet werden. Die Teile verlassen das Werkzeug trocken: steifer, aber weniger zäh als nach Erreichen des Gleichgewichts mit der Umgebung.
Additive, Füllstoffe, Farbmittel und Verstärkungen
Farbmittel
Polyamid wird mit Pigmenten oder Masterbatches eingefärbt, die bei seinen Verarbeitungstemperaturen stabil sind. Manche organischen Pigmente können sich zersetzen oder die Schwindung des Teils verändern; die Farbe ist daher zusammen mit dem Werkstofftyp freizugeben.
Verstärkungen, mineralische Füllstoffe, Schlagzähmodifikatoren und Flammschutzmittel
Verstärkungen und Additive sind für technische Teile aus Polyamid unverzichtbar.
- Glas- und Kohlenstofffasern erhöhen Elastizitätsmodul, Festigkeit und Wärmeformbeständigkeit und begrenzen das Erweichen bei hohen Temperaturen.
- Siliciumdioxid, Talkum, Gips und Glaskugeln erhöhen die Steifigkeit und verringern Schwindung und Verzug.
- Metallpulver (zum Beispiel Aluminium oder Eisen) erhöhen die Wärmestabilität und ermöglichen elektrisch leitfähige Teile.
- Graphit verbessert Gleitverhalten und Verschleißfestigkeit.
- Leichtfließende Spritzgusstypen sind nukleiert: Sie haben höhere Steifigkeit, geringere Zähigkeit und geringere Wasseraufnahme.
- Schlagzähmodifikatoren ergeben zähere Typen, auch bei tiefen Temperaturen.
- Stabilisatoren schützen Polyamid gegen Wärme, Sauerstoff und UV-Strahlung.
- Flammgeschützte Typen erreichen höhere Brandschutzklassen.
Wann Polyamid und wann ein anderer Werkstoff
Polyamid ist eine häufige Wahl für mechanische Teile, die Verschleiß, Schlag und Kontakt mit Ölen und Kraftstoffen ausgesetzt sind. Sind hohe Maßhaltigkeit und geringe Wasseraufnahme gefragt, etwa bei Präzisionszahnrädern, lohnt sich ein Blick auf POM. Für sehr hohe Einsatztemperaturen und aggressive chemische Umgebungen kommen Polymere wie PPS in Frage. Für leichtere, kostengünstige Teile mit geringer mechanischer Belastung reicht oft Polypropylen (PP).
Anwendungen von Polyamid
- Bahntechnik: Dämpfer, Befestigungs- und Verbindungssysteme
- Luftführung: Luftansaugsysteme, Lüfter, Lüfterräder
- Verkleidungen
- Saugrohre für Verbrennungsmotoren
- Pumpen- und Motorkomponenten
- Vergaserbauteile
- Blasgeformte Luftkanäle
- Steckverbinder, zum Beispiel CEE-Industriesteckvorrichtungen, und Klemmenblöcke
- Motorabdeckungen und Verkleidungen
- Lager
- Energieverteilung: Niederspannungs-Schaltanlagen
- Elektro und Elektronik: Schalter, Gehäuse und Innenteile für Elektrowerkzeuge und Konsumgüter
- Außenteile: Kühlergrills, Radabdeckungen, Spiegel
- Automobil: Airbag-Gehäuse, Türgriffe, Stoßfänger
- Membranen und Dichtungen
- Möbel: Sitzschalen, Rückenlehnen, Laufrollen
- Spulenkörper
- Strukturteile wie Schrauben, Zahnräder, Dichtringe, Buchsen, Kupplungen und Fittings
- Verpackungsfolien
- Rollen
- Transportwagenräder und Zahnräder
- Antriebstechnik: Zahnräder, Kupplungen, Kettenspanner
- Sport: Skibindungen, Skischuhe, Inlineskates
- Schuhsohlen
- Landtechnik: Maschinenteile (zum Beispiel für Freischneider und Rasenmäher)
- Offshore-Rohrleitungen.
Bemar Plast fertigt im Spritzguss technische Bauteile aus PA6, PA66 und glasfaserverstärktem PA für Automobil, Elektronik, Bahntechnik, Bauwesen und nicht implantierbare medizinische Anwendungen. Andere Polyamide prüfen wir gemeinsam mit Ihrer Konstruktionsabteilung. Wie wir arbeiten, lesen Sie unter Kunststoffspritzguss.
Häufige Fragen
Was ist der Unterschied zwischen PA6 und PA66?
PA66 schmilzt bei höherer Temperatur (etwa 260 °C gegenüber etwa 220 °C bei PA6) und ist steifer und wärmeformbeständiger. PA6 ist zäher, nimmt etwas mehr Feuchtigkeit auf und hat ein breiteres Verarbeitungsfenster. Die Wahl hängt von Einsatztemperatur, Belastung und Umgebung des Bauteils ab.
Sind Polyamid und Nylon dasselbe?
Ja: Nylon ist der Name, mit dem DuPont in den 1930er-Jahren das PA66 einführte, und wird heute als Synonym für Polyamid verwendet. Technisch bezeichnet man die Typen mit PA und einer Zahlenfolge (PA6, PA66, PA12), die den Aufbau der Molekülkette beschreibt.
Warum muss Polyamid vor dem Spritzgießen getrocknet werden?
Weil es hygroskopisch ist: Gelangt feuchtes Granulat in die Maschine, baut das Wasser die Schmelze hydrolytisch ab, mit Zähigkeitsverlust und Oberflächenfehlern wie Feuchtigkeitsschlieren. Bei Bemar Plast hat jede Spritzgießlinie einen eigenen Trockenlufttrockner mit Molekularsieb.
Verändert Feuchtigkeit die Maße von Polyamid-Teilen?
Ja: Mit der Wasseraufnahme quillt Polyamid und wird zäher, aber weniger steif. Bei engen Toleranzen wird auf den konditionierten Zustand ausgelegt, es werden gefüllte Typen eingesetzt oder ein weniger hygroskopischer Werkstoff wie POM geprüft.
Ist glasfaserverstärktes Polyamid selbstverlöschend?
Nicht unbedingt: Ohne Flammschutzmittel sind glasfaserverstärkte Polyamide oft nur nach UL 94 HB eingestuft. Viele unverstärkte Typen erreichen V-2; für V-0 sind flammgeschützte Typen nötig, laut Datenblatt des Rohstoffherstellers zu prüfen.
Welche Polyamide verarbeitet Bemar Plast?
Bemar Plast verarbeitet im Spritzguss PA6, PA66 und glasfaserverstärkte PA für technische Bauteile in Automobil, Elektronik, Bahntechnik, Bauwesen und nicht implantierbaren medizinischen Anwendungen. Andere Polyamide wie PA12 oder PA46 prüfen wir gemeinsam mit Ihrer Konstruktionsabteilung. Mehr dazu unter Kunststoffspritzguss.