

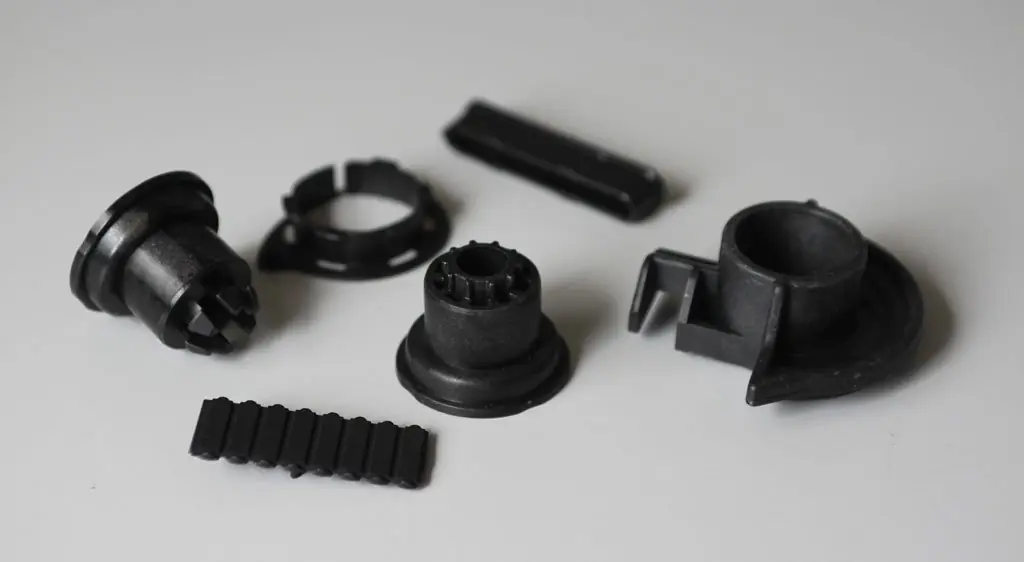
La poliammide (PA), nota anche con il nome commerciale nylon, è un tecnopolimero termoplastico semicristallino tra i più usati per componenti tecnici: ingranaggi, boccole, connettori, alloggiamenti e parti sotto cofano. Unisce resistenza meccanica, tenacità e resistenza all'usura, a oli e a carburanti; il limite principale è l'assorbimento di umidità, che modifica dimensioni e rigidità e impone di essiccare il granulo prima dello stampaggio. Nello stampaggio a iniezione le più diffuse sono la PA6 e la PA66, spesso rinforzate con fibra di vetro.
Cenni storici
La poliammide 66 viene sintetizzata nel 1935 nei laboratori della società statunitense DuPont, dal gruppo di ricerca di Wallace Carothers, e commercializzata dal 1938 con il nome di nylon. Nello stesso 1938, in Germania, Paul Schlack ottiene la PA6 a partire dal caprolattame. Questo polimero si è rivelato un materiale rivoluzionario soprattutto per l'industria tessile. In questa guida analizziamo le caratteristiche della PA, con particolare attenzione alla sua applicazione nello stampaggio a iniezione.
Tipologie di poliammide
La poliammide è un materiale termoplastico semicristallino la cui catena contiene il gruppo amidico CO−NH; viene impiegata soprattutto per la realizzazione di componenti ingegneristici. Rientra quindi nella categoria dei tecnopolimeri ed è tra quelli più utilizzati.
I due tipi principali di poliammide sono la PA6 e la PA66 anche se, modificandone la struttura chimica, è possibile ottenere molte altre famiglie di poliammidi, che vanno da quelle totalmente alifatiche fino a quelle totalmente aromatiche. A seguire un elenco (non esaustivo) di poliammidi:
Omopolimeri
- PA6
- PA66
- PA7
- PA8
- PA9
- PA11
- PA12
- PA46
- PA69
- PA610
- PA612
- PA613
- PA1313
Copolimeri
- PA66/6
- PA6/12
- PA66/6/610
In genere, le poliammidi tal quali differiscono di poco tra loro. Le poliammidi maggiormente impiegate nello stampaggio a iniezione sono PA6, PA66, PA46 e PA12, oltre ai blend PA+PP e PA+ABS.
| Confronto indicativo | PA6 | PA66 |
|---|---|---|
| Temperatura di fusione | circa 220 °C | circa 260 °C |
| Rigidità e resistenza al calore | buone | più alte |
| Tenacità | più alta | buona |
| Assorbimento di umidità | leggermente maggiore | leggermente minore |
| Lavorabilità | finestra di processo più ampia | richiede temperature più alte |
I valori sono indicativi per gradi non rinforzati: per il progetto fanno fede le schede tecniche del produttore del materiale.
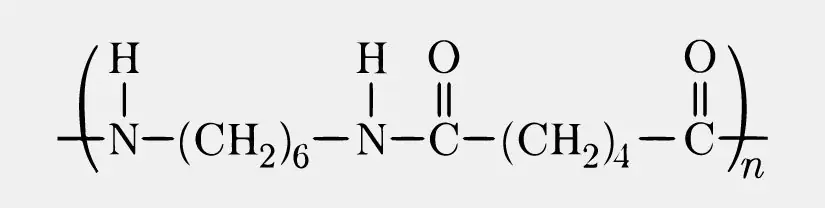
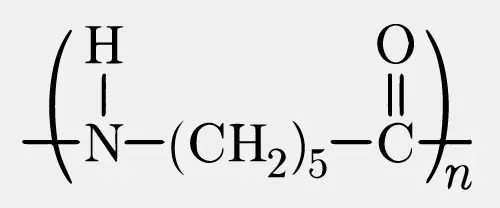
Caratteristiche della PA – poliammide: i pro
- Buon rapporto tra prezzo e prestazioni
- Elevata resistenza meccanica e rigidità
- Buona resistenza ad abrasione, usura, fatica e invecchiamento
- Buone proprietà di scorrimento: adatta a parti in movimento come ingranaggi, boccole e guide
- Tenacità funzionale sia a temperature relativamente alte sia basse
- Dopo l'assorbimento di umidità (condizionamento) diventa più tenace e resistente all'urto
- Resistenza chimica a oli, grassi, benzina, carburanti e molti solventi, compresi i chetoni, e a soluzioni alcaline poco concentrate; allo stato secco è una buona barriera a ossigeno e aromi
- Elevata fluidità allo stato fuso, che facilita il riempimento degli stampi anche con pareti sottili
- Proprietà dielettriche buone allo stato secco
- È saldabile per fusione (ad esempio a ultrasuoni) e incollabile con adesivi specifici, ad esempio a base di cianoacrilati
- Molti gradi non rinforzati raggiungono la classe UL 94 V-2 anche senza ritardanti di fiamma.
Caratteristiche della PA – poliammide: i contro
- Assorbe umidità: dimensioni, rigidità e proprietà elettriche cambiano tra lo stato secco e quello condizionato, e va tenuto conto in fase di progetto
- Senza rinforzi la temperatura di inflessione sotto carico è relativamente bassa: sotto carico continuo e a temperatura elevata il pezzo tende a deformarsi (scorrimento viscoso), mentre in assenza di carico sopporta per brevi periodi temperature più vicine a quella di fusione. Rinforzi e cariche migliorano questo comportamento
- Permeabilità al vapore acqueo più alta rispetto alle poliolefine; l'effetto barriera ai gas diminuisce con l'umidità
- Non è resistente ad acidi minerali e soluzioni alcaline concentrate, fenoli e cloroformio; a contatto con glicoli ad alta temperatura servono gradi stabilizzati all'idrolisi
- È necessaria una stabilizzazione in caso di impieghi prolungati a temperature superiori a 100 °C o per usi esterni
- La poliammide rinforzata con fibra vetro è meno resistente agli agenti atmosferici: negli anni la superficie si può erodere
- Senza ritardanti di fiamma il comportamento al fuoco è limitato: le PA caricate vetro non additivate sono spesso in classe UL 94 HB
- La bassa viscosità allo stato fuso richiede stampi con chiusure precise, per evitare bave
- Il ritiro è elevato e, nei gradi caricati vetro, diverso tra direzione del flusso e direzione trasversale, con rischio di deformazioni
- Infine, i manufatti di grosso spessore tendono alla formazione di cavità di ritiro.
Caratteristiche della PA – poliammide: tecnologie di trasformazione
- Additive manufacturing
- Estrusione
- Filatura
- Soffiaggio
- Stampaggio a iniezione
- Stampaggio rotazionale
Nello stampaggio a iniezione la qualità del pezzo dipende soprattutto da essiccazione del granulo, temperatura dello stampo e progettazione di spessori e punti di iniezione.
Assorbimento di umidità ed essiccazione prima dello stampaggio
Le poliammidi sono igroscopiche: assorbono acqua dall'umidità dell'ambiente. Per una PA6 o PA66 non rinforzata, a 23 °C e 50 % di umidità relativa, il contenuto d'acqua all'equilibrio è nell'ordine del 2,5-3,5 %; in immersione arriva all'8-10 %. Assorbendo acqua il materiale aumenta di volume e dimensioni, diventa più tenace e resistente ad abrasione e urto, mentre il modulo elastico diminuisce.
Per lo stampaggio conta l'umidità del granulo. Se entra in pressa umido, l'acqua degrada il polimero fuso (idrolisi): ne derivano argentature in superficie, minore tenacità e proprietà dielettriche e meccaniche inferiori nel prodotto finale. Il granulo va quindi essiccato fino al contenuto di umidità indicato dal produttore del materiale, in genere non oltre lo 0,2 %.
In Bemar Plast ogni linea di stampaggio ha il proprio forno deumidificatore, con essiccatori a setacci molecolari a ruota o a doppia torre, verificati e manutenuti periodicamente. Dopo lo stampaggio i pezzi sono secchi: più rigidi ma meno tenaci rispetto a quando avranno raggiunto l'equilibrio con l'ambiente.
Additivi, cariche, coloranti, rinforzi
Coloranti
La colorazione si effettua con pigmenti o masterbatch stabili alle temperature di lavorazione della poliammide. Alcuni pigmenti organici possono degradare o modificare il ritiro del pezzo, per questo la scelta del colore va verificata insieme al grado di materiale.
Rinforzi, cariche minerali, modificanti di impatto e ritardanti di fiamma
I rinforzi e i vari additivi sono essenziali per realizzare componenti tecnici in poliammide.
- Fibre di vetro e di carbonio aumentano modulo elastico, resistenza e temperatura di inflessione sotto carico, limitando il rammollimento ad alte temperature.
- Biossido di silicio, talco, gesso e sfere di vetro aumentano la rigidità del pezzo e riducono ritiro e deformazioni.
- Le polveri metalliche (ad esempio alluminio o ferro) aumentano la stabilità al calore e permettono di realizzare prodotti elettricamente conduttivi.
- La grafite migliora le caratteristiche di scorrimento e la resistenza all'usura.
- Le masse per stampaggio a iniezione di buona fluidità vengono nucleate: così presentano maggiore rigidità, tenacità inferiore e minore assorbimento d'acqua.
- Con i modificanti di impatto si ottengono gradi più tenaci, anche a bassa temperatura.
- La poliammide può essere additivata con stabilizzatori per contrastare l'azione di calore, ossigeno e raggi UV.
- Le poliammidi esistono anche in formulazioni con ritardanti di fiamma, per raggiungere classi di autoestinguenza più elevate.
Quando scegliere la PA e quando un altro materiale
La poliammide è una scelta frequente per parti meccaniche soggette a usura, urti e contatto con oli e carburanti. Quando servono stabilità dimensionale elevata e basso assorbimento d'acqua, ad esempio per ingranaggi di precisione, si valuta il POM. Per temperature di esercizio molto alte e ambienti chimici aggressivi si passa a polimeri come il PPS.
I settori applicativi della poliammide
- Ammortizzatori, sistemi di attacco e fissaggio ferroviari
- Aria: collettori di alimentazione dell'aria, ventilatori, ventole
- Cappottature
- Collettori di aspirazione per motori a combustione
- Componenti di pompe e motori
- Componentistica per carburatori
- Condotte per l'aria stampate per soffiaggio
- Connettori: ad esempio connettori CEE industriali, morsettiere
- Coperture: coperture di motori, rivestimenti
- Cuscinetti
- Distribuzione dell'energia: quadri elettrici a bassa tensione
- Elettricità/elettronica: interruttori, alloggiamenti e componenti interni per utensili e beni di consumo
- Esterni: griglie, coperture per ruote, specchi
- Automotive: contenitori di airbag, maniglie di portiere, paraurti
- Membrane e guarnizioni
- Mobili e arredo: per esempio scocche, schienali, rotelline
- Nuclei di bobine
- Parti strutturali come viti, ingranaggi, anelli di tenuta, boccole, giunti e raccordi
- Pellicole da imballaggio
- Rulli
- Ruote carrelli, ruote dentate
- Sistemi di trasmissione di potenza come ingranaggi, frizioni, tensori di catene
- Sport: attacchi per sci, scarponi da sci, pattini in linea
- Suole di scarpe
- Agricoltura: componenti macchinari (per esempio decespugliatori e tagliaerba)
- Tubature off-shore.
Bemar Plast stampa a iniezione componenti tecnici in PA6, PA66 e PA caricate vetro per automotive, elettronica, ferroviario, edilizia e applicazioni medicali non impiantabili. Per altre poliammidi valutiamo il materiale con il vostro ufficio tecnico. Scoprite come lavoriamo nello stampaggio a iniezione oppure contattateci per scegliere il grado più adatto al vostro pezzo.
Domande frequenti
Che differenza c'è tra PA6 e PA66?
La PA66 fonde a una temperatura più alta (circa 260 °C contro circa 220 °C della PA6) ed è più rigida e resistente al calore. La PA6 è più tenace, assorbe un po' più umidità e ha una finestra di lavorazione più ampia. La scelta dipende da temperatura di esercizio, carichi e ambiente del pezzo.
Poliammide e nylon sono la stessa cosa?
Sì: nylon è il nome nato con la PA66 sviluppata da DuPont negli anni Trenta ed è oggi usato come sinonimo di poliammide. Nel linguaggio tecnico si indica il tipo con la sigla PA seguita da numeri (PA6, PA66, PA12), che descrivono la struttura della catena.
Perché la poliammide va essiccata prima dello stampaggio?
Perché è igroscopica: se il granulo entra in pressa umido, l'acqua degrada il polimero fuso (idrolisi), con perdita di tenacità e difetti superficiali come le argentature. In Bemar Plast ogni linea di stampaggio ha il proprio deumidificatore con essiccatori a setacci molecolari.
L'umidità cambia le dimensioni dei pezzi in PA?
Sì: assorbendo acqua la poliammide aumenta di volume e diventa più tenace ma meno rigida. Per tolleranze strette si progetta tenendo conto dello stato condizionato, si usano gradi caricati oppure si valuta un materiale meno igroscopico come il POM.
La PA caricata vetro è autoestinguente?
Non necessariamente: senza ritardanti di fiamma le PA caricate vetro sono spesso classificate UL 94 HB. Molte PA non rinforzate raggiungono la classe V-2; per la classe V-0 servono gradi con ritardanti di fiamma, da verificare sulla scheda del produttore.
Quali poliammidi stampa Bemar Plast?
Bemar Plast stampa a iniezione PA6, PA66 e PA caricate vetro, per componenti tecnici di automotive, elettronica, ferroviario, edilizia e applicazioni medicali non impiantabili. Altre poliammidi, come PA12 o PA46, le valutiamo con il vostro ufficio tecnico. Dettagli nella pagina sullo stampaggio a iniezione.