

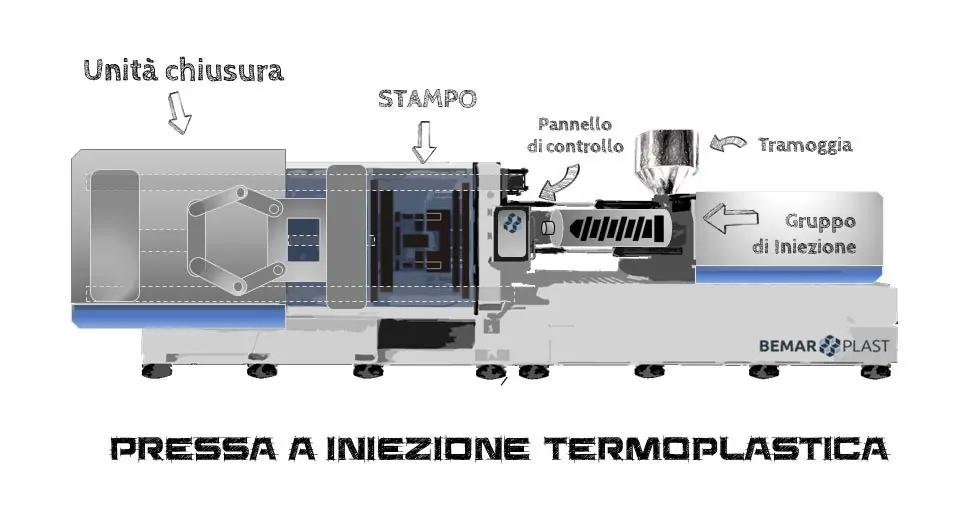
El moldeo por inyección de termoplásticos es el proceso industrial en el que un polímero se funde en una máquina de inyección y se inyecta a presión en un molde, donde se enfría y adopta la forma de la pieza. Permite fabricar en serie piezas terminadas, incluso de geometría compleja, con alta repetibilidad y un coste por pieza reducido. El proceso se basa en tres elementos: la máquina de inyección, el molde y los equipos periféricos.
Un poco de historia
El moldeo por inyección de termoplásticos permite fabricar piezas tanto en polímeros de uso general como en plásticos técnicos. Por lo general, las piezas salen del molde terminadas: no necesitan mecanizados posteriores, como el torneado o el fresado CNC. Además, el proceso ofrece una alta productividad en serie con costes de explotación contenidos.
El moldeo por inyección tal como lo conocemos hoy se consolidó en los años cincuenta del siglo XX, con la difusión de la máquina de husillo alternativo: el husillo gira para plastificar el material y después avanza como un pistón para inyectarlo en el molde.
Este artículo se centra en el proceso de inyección y en los equipos que intervienen en él.
Ventajas del moldeo por inyección de termoplásticos
Los termoplásticos deben su nombre a su comportamiento con el calor: se reblandecen hasta volverse fluidos y vuelven a solidificarse al enfriarse. Este ciclo puede repetirse dentro de ciertos límites, a diferencia de lo que ocurre con los termoestables. Los polímeros semicristalinos, como el PP, la PA y el POM, tienen un punto de fusión bien definido; los amorfos, como el ABS, el PC y el PMMA, se reblandecen de forma gradual por encima de su temperatura de transición vítrea.
Las principales ventajas del proceso son:
- piezas terminadas directamente del molde, también con texturas y acabados estéticos
- alta productividad y excelente repetibilidad del proceso
- piezas desde muy pequeñas hasta de gran tamaño, también de geometría compleja
- piezas en dos o más colores o materiales, también con insertos metálicos
- un alto grado de automatización
- una amplia gama de materiales, desde polímeros de uso general como el polipropileno (PP) hasta plásticos técnicos como la poliamida (PA).
Máquinas y equipos para el moldeo por inyección
El moldeo por inyección requiere varias máquinas y equipos que trabajan de forma coordinada para que cada fase del proceso se desarrolle correctamente.
La máquina de inyección
Las piezas termoplásticas se fabrican en una máquina de inyección (o inyectora), que puede ser horizontal o vertical.
La más utilizada es la horizontal, formada por dos grupos principales:
- la unidad de inyección
- la unidad de cierre.
La unidad de inyección, normalmente a la derecha del operario, plastifica (funde) el polímero y lo inyecta en el molde. Sus componentes principales son:
- la tolva de alimentación, sobre la que suelen montarse el secador y el dosificador de masterbatch
- el cilindro de plastificación, calentado por resistencias eléctricas de banda
- el husillo y la boquilla, que conduce el material fundido al molde
- el motor que hace girar el husillo durante la dosificación y el sistema que lo hace avanzar durante la inyección.
A la izquierda del operario se encuentra la unidad de cierre, que abre y cierra el molde y lo mantiene cerrado durante la inyección. Está formada por:
- la placa fija, en la que se monta el semimolde del lado de inyección
- la placa móvil, que lleva el semimolde móvil y se desliza sobre las columnas
- el mecanismo de cierre, de rodillera o hidráulico, que genera la fuerza de cierre
- el sistema de expulsión, que extrae la pieza moldeada
- el motor eléctrico o el sistema hidráulico que acciona el conjunto.
Un sistema de control gestiona toda la máquina y regula temperaturas, presiones, velocidades y tiempos en cada fase del proceso.
Las máquinas horizontales existen en versión eléctrica, hidráulica e híbrida, y se eligen según las necesidades de producción. El tamaño de una máquina se expresa por su fuerza de cierre, en toneladas: en nuestra planta trabajan 13 máquinas de 10 a 480 t, dos de ellas equipadas para la inyección bimaterial.
Equipos periféricos
Según la pieza que se vaya a fabricar, distintos equipos periféricos completan el proceso. Se montan sobre la unidad de cierre o de inyección, o se instalan junto a la máquina.
Algunos ejemplos: secadores y deshumidificadores, cargadores, dosificadores y mezcladores, atemperadores de molde, cintas transportadoras, molinos, robots extractores de coladas y robots manipuladores. En Bemar Plast, por ejemplo, cada una de las 13 líneas cuenta con su propio deshumidificador, un atemperador y un molino a pie de máquina, y 9 líneas disponen de robots eléctricos de 3 ejes.
El molde de inyección
En pocas palabras, el molde es una herramienta formada por dos mitades, los semimoldes. En él la pieza toma forma: el material fundido se inyecta en la cavidad que define su geometría y se solidifica al enfriarse. Un molde puede tener una o varias cavidades e integra los canales de alimentación, los circuitos de refrigeración y el sistema de expulsión.
Del molde depende buena parte de la calidad de la pieza. Por eso Bemar Plast realiza internamente el diseño de los moldes de inyección, mientras que su fabricación se confía a socios en Italia o en China, a elección del cliente.
Fases del moldeo por inyección de termoplásticos
El moldeo por inyección es un proceso complejo, formado por muchas etapas que deben ajustarse y controlarse con precisión. Las principales son:
- mezcla, si es necesaria, del polímero virgen con aditivos, cargas, refuerzos, material reciclado o masterbatch de color
- secado o deshumidificación del polímero para eliminar el exceso de humedad
- alimentación del material desde la tolva al husillo
- ajuste de la velocidad de giro del husillo y de la contrapresión
- plastificación: el material se funde sobre todo por el calor de fricción que genera el giro del husillo y, en parte, por las resistencias del cilindro
- inyección del material fundido en el molde, seguida de la fase de mantenimiento (segunda presión), que compensa la contracción
- enfriamiento de la pieza en el molde, cuya temperatura mantiene constante un atemperador; mientras tanto, el husillo dosifica el material para el ciclo siguiente
- apertura del molde y expulsión de la pieza mediante los expulsores
- si es necesario, retirada de la pieza, a mano o con robot
- cierre del molde e inicio del ciclo siguiente.
Los técnicos de proceso fijan todos los parámetros en el panel de control de la máquina antes de iniciar la producción. Durante la producción, el control informatizado mantiene los valores ajustados ciclo tras ciclo.
En resumen, estas etapas se agrupan en tres grandes fases:
- plastificación e inyección
- llenado del molde, mantenimiento y enfriamiento
- apertura del molde y expulsión de la pieza.
Tipos de moldeo por inyección
Existen varias técnicas de inyección que permiten fabricar piezas en varios polímeros o colores, o piezas que incluyen componentes no termoplásticos. Algunos ejemplos:
- Inyección convencional: el proceso descrito más arriba, con un solo material.
- Inyección bimaterial (2K, bicomponente o bicolor): dos materiales o colores se inyectan en un solo ciclo con dos unidades de inyección. A menudo el molde va montado sobre una mesa giratoria: tras la primera inyección, la mesa gira y el segundo material se inyecta sobre el primero o junto a él. Con más unidades de inyección es posible moldear más de dos materiales o colores.
- Coinyección (inyección sándwich): dos materiales se inyectan de forma sucesiva por el mismo punto de inyección, para obtener una pieza con una piel exterior y un núcleo interior de otro material, por ejemplo un núcleo de material reciclado bajo una superficie estética.
- Sobremoldeo e inyección con insertos: el material termoplástico se inyecta sobre un componente ya fabricado, colocado en el molde, como insertos metálicos (casquillos, insertos roscados, pines eléctricos) o un soporte de plástico rígido que se recubre con un elastómero termoplástico. Se obtiene una sola pieza, sin pegados ni montajes posteriores.
- Microinyección: moldeo de piezas muy pequeñas y ligeras, en máquinas de baja fuerza de cierre y con dosis de material reducidas.
En nuestra planta realizamos internamente la inyección convencional, la inyección bimaterial con mesa giratoria, la coinyección, el sobremoldeo y la microinyección.
En conclusión
El moldeo por inyección de termoplásticos es la actividad principal de Bemar Plast desde 1995. En nuestra planta de San Giovanni Ilarione, cerca de Verona, trabajamos con un sistema de calidad certificado ISO 9001:2015 e inyectamos sobre todo piezas técnicas en plásticos técnicos, pero también en polímeros de uso general, tanto con moldes nuevos como con moldes facilitados por el cliente.
Conozca nuestro servicio de inyección de plástico y, si tiene un proyecto que desarrollar o una pieza que fabricar por inyección, contáctenos para recibir asesoramiento técnico o un presupuesto.
Preguntas frecuentes
¿Qué materiales se pueden moldear por inyección?
La mayoría de los termoplásticos se pueden moldear por inyección, desde polímeros de uso general como el PP, el ABS y el PS hasta plásticos técnicos como la PA, el POM, el PBT y el PC. Bemar Plast inyecta sobre todo plásticos técnicos, pero también polímeros de uso general; la elección depende de las prestaciones que deba ofrecer la pieza.
¿Por qué hay que secar el material antes de inyectarlo?
Porque los polímeros higroscópicos, como la PA, el PBT y el PC, absorben humedad del aire y, si se inyectan húmedos, presentan defectos estéticos (rayas plateadas, burbujas) y pierden propiedades mecánicas. Por eso la granza pasa por un secador o deshumidificador antes de la tolva: en Bemar Plast cada línea de inyección tiene su propio deshumidificador.
¿Qué diferencia hay entre inyección bimaterial y coinyección?
En la inyección bimaterial (2K), dos materiales o colores forman zonas distintas y visibles de la pieza, inyectadas en un solo ciclo con dos unidades de inyección, a menudo con el molde sobre una mesa giratoria. En la coinyección, ambos materiales entran por el mismo punto de inyección y forman una piel exterior y un núcleo interior. Bemar Plast realiza ambas técnicas en su propia planta.
¿A partir de cuántas piezas compensa el moldeo por inyección?
El moldeo por inyección compensa en la producción en serie, porque el coste del molde se reparte entre las piezas producidas. En Bemar Plast el lote mínimo recomendado es de 1000 piezas, según el proyecto, y se llega hasta un millón de piezas al año por referencia; para los primeros prototipos se utiliza la impresión 3D.
¿Puede Bemar Plast inyectar con un molde que ya tengo?
Sí, la inyección con moldes del cliente, transferidos desde otro proveedor o fabricados por encargo del propio cliente, es la actividad principal de Bemar Plast. El molde sigue siendo siempre propiedad del cliente y, si lo solicita, se guarda en nuestro almacén de moldes. Para los proyectos nuevos realizamos internamente el diseño del molde.