

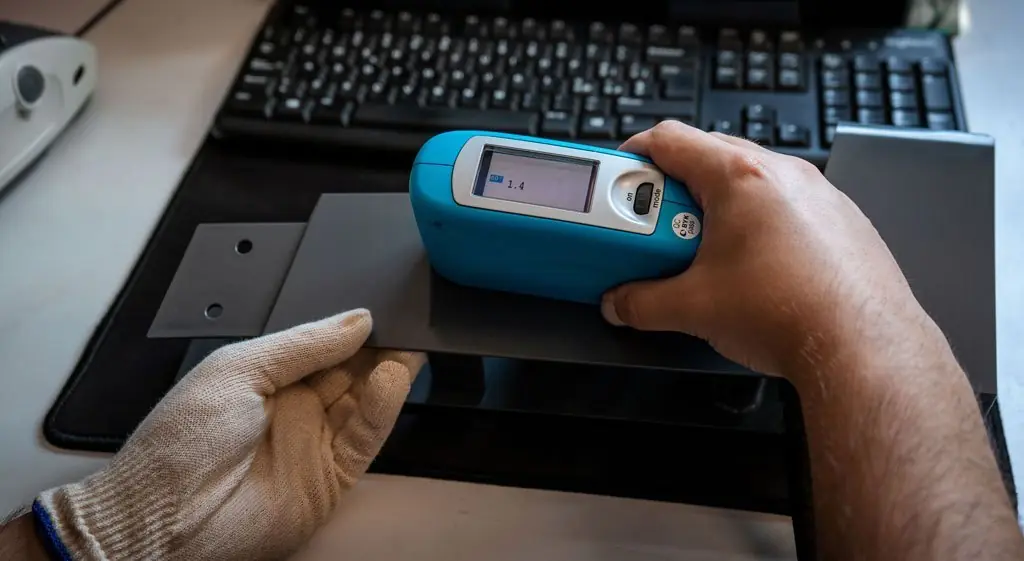
El brillo es la capacidad de la superficie de una pieza de reflejar la luz de forma especular y se mide con un medidor de brillo, en unidades de brillo (GU). En las piezas inyectadas depende sobre todo del material, del pulido o texturizado del molde, de la temperatura del molde y de los parámetros de proceso; por eso conviene especificarlo en el plano y controlarlo durante toda la producción.
El brillo es uno de los elementos que definen el aspecto de un producto y uno de los parámetros estéticos que se verifican en el control de calidad. En este artículo explicamos qué es el brillo en las piezas de plástico inyectadas, cómo se evalúa y qué factores lo influyen.
El brillo en piezas inyectadas: definición y medición
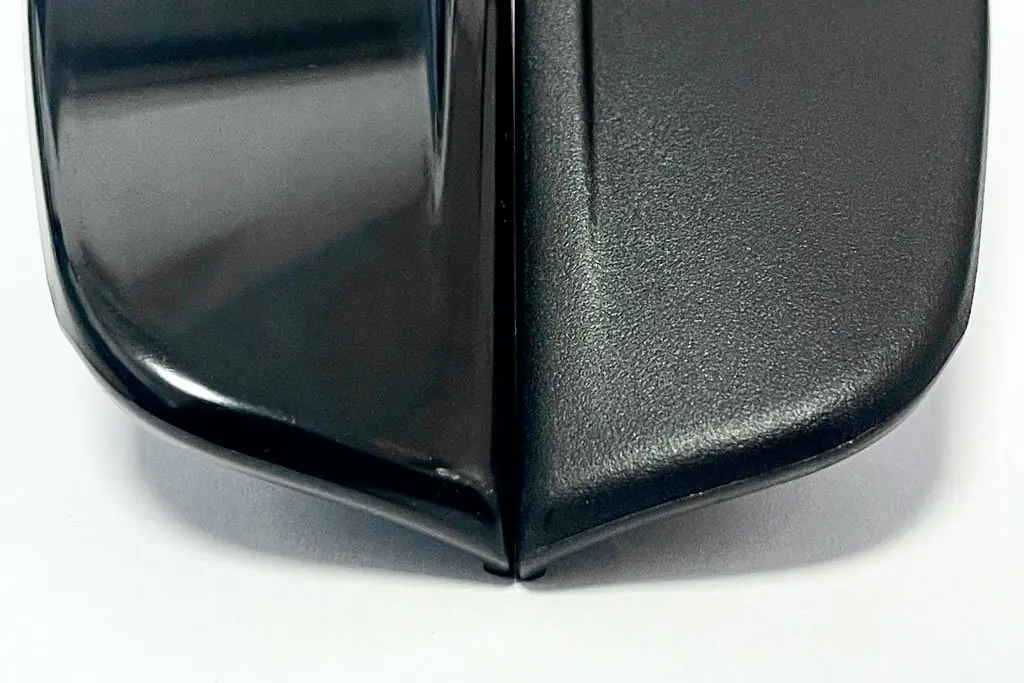
El brillo es la capacidad de una superficie de reflejar la luz de forma especular, es decir, de devolver la luz de manera concentrada en la dirección especular, lo que da un aspecto brillante. Una superficie que dispersa la luz en todas las direcciones, en cambio, se ve mate.
El primer método para evaluar el brillo es la inspección visual por parte del personal de control de calidad, que desempeña un papel esencial en este tipo de evaluación estética. Para que sea repetible, se trabaja con muestras de referencia aprobadas por el cliente y con condiciones de iluminación y observación definidas.
Existe además un instrumento específico: el medidor de brillo (brillómetro), que expresa el brillo en GU (gloss units, unidades de brillo) respecto a un patrón de referencia. La medición se realiza con un ángulo definido: 60° es la geometría de uso general, 20° se usa para superficies muy brillantes y 85° para superficies mates (ISO 2813, ASTM D523). El brillo es, por tanto, un parámetro medible: el valor en GU, el ángulo de medición y la tolerancia se fijan según la pieza y se indican en el plano o en el pliego de condiciones.
Junto con el color, el brillo es una característica estética fundamental, que contribuye de forma significativa al aspecto general y a la calidad percibida del producto. Sin embargo, controlar todos los factores que lo influyen no es sencillo. Los vemos en el apartado siguiente.
Factores que influyen en el brillo
Los factores que influyen en el brillo son muchos y a menudo interactúan entre sí. Aun así, se pueden distinguir a grandes rasgos los factores que determinan el brillo de una pieza estética inyectada.
Este es un resumen, basado en nuestra experiencia, de los elementos que pueden influir en el brillo:
- Material
- Diseño del molde
- Acero del molde
- Atemperado del molde
- Acabado (texturizado y grano)
- Tratamientos superficiales
- Presión
Material
La elección de la resina y de su formulación es fundamental para obtener el nivel de brillo deseado. Para aplicaciones brillantes se suelen elegir polímeros amorfos de buena fluidez, como el ABS, el PC o el PMMA, que reproducen con precisión la superficie pulida del molde y mantienen un aspecto brillante. En igualdad de condiciones, los polímeros semicristalinos suelen dar superficies menos brillantes.
Los aditivos también cuentan. Los lubricantes y los promotores de flujo mejoran el llenado y reducen los defectos superficiales, en beneficio del brillo. Las cargas minerales y la fibra de vidrio, en cambio, tienden a reducirlo, porque pueden aflorar a la superficie; existen además aditivos mateantes, que se usan cuando se busca un efecto satinado.
Diseño del molde
El diseño del molde desempeña un papel crucial en el brillo final de la pieza. La geometría y los espesores de la pieza, el tipo y la posición del punto de inyección, el acabado superficial y el sistema de venteo condicionan cómo fluye y solidifica el plástico fundido. De ellos dependen defectos que modifican el brillo de forma localizada, como las líneas de flujo, las líneas de soldadura y los rechupes. Por eso los requisitos estéticos deben tenerse en cuenta ya en el diseño del molde.
Acero del molde
El tipo de acero con el que se fabrica el molde también influye en el brillo. Las superficies que se van a pulir a espejo requieren aceros muy limpios y homogéneos, con pocas inclusiones (por ejemplo, aceros refundidos bajo escoria electroconductora, ESR), adecuados al polímero que se inyecta. Además, deben tener buena conductividad térmica y resistencia al desgaste, para soportar los ciclos de inyección y mantener con el tiempo acabados superficiales precisos, de los que depende un brillo constante.
Atemperado del molde
El control de la temperatura del molde es esencial para obtener un brillo óptimo y constante. En una superficie pulida, una temperatura de molde más alta permite que el material la reproduzca mejor y, por lo general, aumenta el brillo; una temperatura uniforme evita zonas más brillantes y más mates en la misma pieza y ayuda a prevenir deformaciones, contracciones y defectos superficiales. En nuestra planta, cada línea de inyección cuenta con su propio atemperador.
Acabado (texturizado y grano)
El acabado de la superficie del molde tiene un impacto directo en el brillo de la pieza. Las superficies pulidas, clasificadas por ejemplo según los grados SPI, reflejan la luz de forma más uniforme y dan una pieza más brillante; los texturizados (químicos, láser o por electroerosión, por ejemplo según VDI 3400) dispersan la luz y dan un aspecto mate o satinado. Durante la inyección, la reproducción del grano debe controlarse con atención, porque depende también de los parámetros de proceso.
Tratamientos superficiales
Después de la inyección, las piezas pueden someterse a tratamientos superficiales que modifican su brillo y su durabilidad, por ejemplo el acabado en bombo (vibrado) con abrasivos finos o la aplicación de recubrimientos. Barnices transparentes, lacas y pastas de pulido crean un acabado liso y reflectante y, al mismo tiempo, protegen la superficie de arañazos, rayos UV y degradación ambiental.
Presión de inyección
Las presiones de inyección y de mantenimiento empujan el material contra la superficie del molde: al aumentarlas, la pieza reproduce con más fidelidad el pulido y el texturizado, y el brillo cambia en consecuencia. Sin embargo, por encima de cierto límite hacen más visible la línea de partición del molde y pueden provocar rebabas. Las rebabas son inaceptables en una pieza estética y, con el tiempo, dañan las superficies de cierre y reducen la vida útil del molde.
En el diseño de una pieza estética hay que tener en cuenta, por tanto, tanto los aspectos estéticos como los técnicos. En el moldeo por inyección, mantener un brillo constante equilibrando el diseño de la pieza, los requisitos de durabilidad y las limitaciones de producción es un auténtico reto.
El brillo en piezas inyectadas: conclusiones
El brillo en las piezas de plástico inyectadas desempeña un papel decisivo en la estética y el valor percibido de un producto. Como hemos visto, el resultado depende de muchos factores: es su gestión conjunta, desde la elección del material hasta el diseño del molde y los parámetros de proceso, lo que permite obtener piezas que no solo mejoran la estética del producto final, sino que también ofrecen buenas prestaciones y durabilidad.
¿Está desarrollando una pieza estética? Descubra cómo trabajamos en nuestro servicio de inyección de plástico.
Preguntas frecuentes
¿Qué es el brillo de una pieza de plástico?
El brillo es la capacidad de la superficie de reflejar la luz de forma especular. Cuanto más lisa es la superficie y más fielmente reproduce un molde pulido, más brillante se ve la pieza.
¿Cómo se mide el brillo?
Con un medidor de brillo, que expresa el resultado en unidades de brillo (GU) respecto a un patrón de referencia. La geometría de 60° es la de uso general; para superficies muy brillantes se usa 20° y para las mates 85° (ISO 2813, ASTM D523).
¿Por qué una misma pieza tiene zonas más brillantes y otras más mates?
Porque el brillo depende de cómo el material reproduce la superficie del molde, y eso cambia de una zona a otra. Las diferencias de temperatura del molde, de espesor, de distancia al punto de inyección y de presión de mantenimiento generan diferencias de brillo; las líneas de flujo, las líneas de soldadura y los rechupes son las causas más frecuentes.
¿Cómo se consigue una pieza inyectada más brillante?
Con un molde con pulido espejo en un acero adecuado, un material de buena fluidez, a menudo amorfo como el ABS o el PMMA, y una temperatura de molde y una presión de mantenimiento adecuadas. Las cargas y la fibra de vidrio, en cambio, tienden a reducir el brillo.
¿Cómo se consigue una superficie mate y uniforme?
Con un texturizado del molde, realizado por ejemplo mediante grabado químico, láser o electroerosión (VDI 3400), o con grados de material mateados. El texturizado debe definirse en el diseño del molde, porque exige ángulos de desmoldeo mayores.