

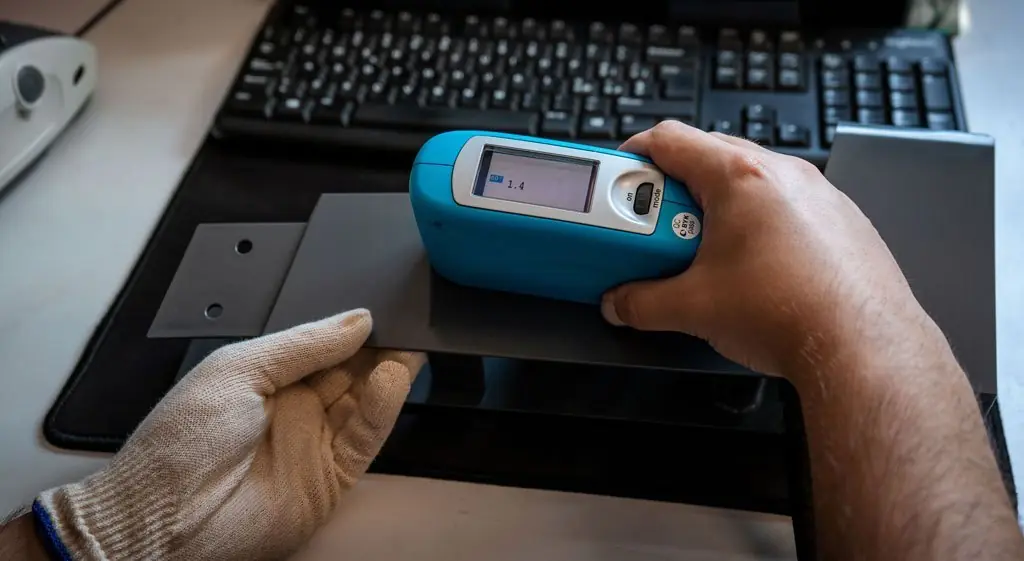
Il gloss (lucentezza o brillantezza) è la capacità della superficie di un pezzo di riflettere la luce in modo speculare e si misura con il glossmetro, in unità di brillantezza (GU). Nei componenti stampati a iniezione dipende soprattutto da materiale, lucidatura o texture dello stampo, temperatura dello stampo e parametri di processo: per questo va specificato a disegno e tenuto sotto controllo per tutta la produzione.
Nel nostro articolo dedicato al controllo qualità nello stampaggio a iniezione abbiamo parlato di estetica del prodotto, citando tra gli elementi che la influenzano anche il gloss, e abbiamo spiegato perché sia un parametro significativo. In questo articolo facciamo un passo indietro: diamo una definizione di cosa sia il gloss nei componenti stampati a iniezione e approfondiamo tutti gli aspetti che lo influenzano.
Il gloss nei componenti stampati a iniezione: definizione e rilevazione
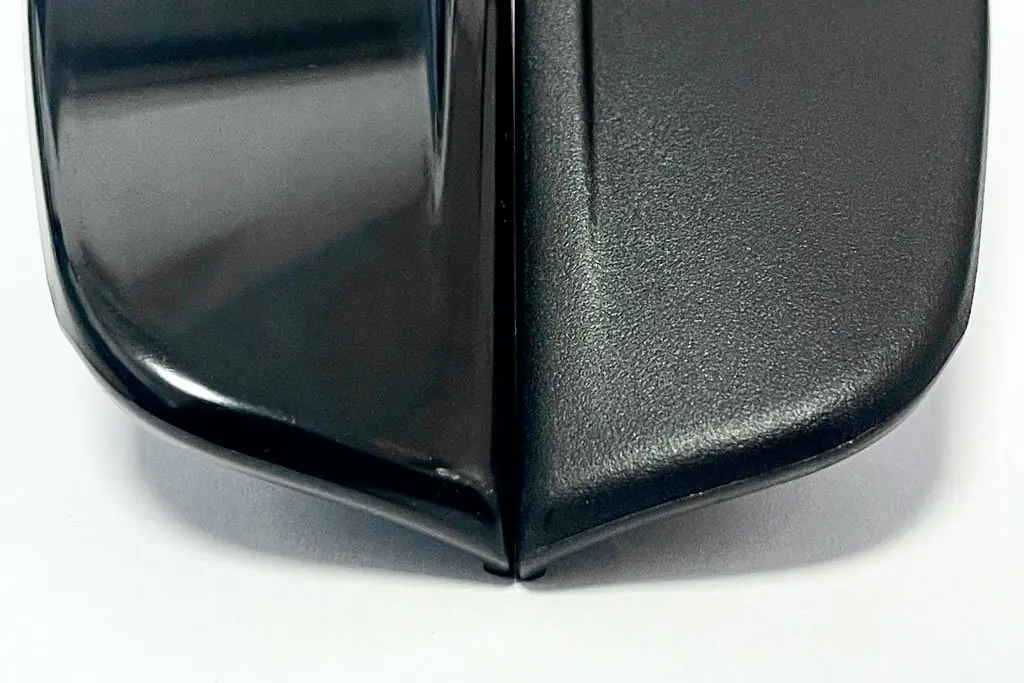
Quando si parla di gloss si intende la capacità di una superficie di riflettere la luce specularmente, cioè di riflettere i raggi luminosi in modo concentrato nella direzione speculare, restituendo un aspetto lucente. Una superficie che diffonde la luce in tutte le direzioni appare invece opaca.
La prima tecnica di rilevazione del gloss è l'ispezione visiva, a cura degli addetti al controllo qualità, che hanno quindi un ruolo essenziale in questo tipo di valutazione estetica. Per renderla ripetibile si usano campioni di riferimento approvati dal cliente e condizioni di illuminazione e di osservazione definite.
Esiste poi uno strumento dedicato: il glossmetro, che esprime la lucentezza in GU (Gloss Unit, unità di brillantezza) rispetto a uno standard di riferimento. La misura si esegue con un angolo definito: 60° è la geometria di uso generale, 20° si usa per le superfici molto lucide e 85° per quelle opache (ISO 2813, ASTM D523). Il gloss è quindi un parametro misurabile: il valore in GU, l'angolo di misura e la tolleranza si definiscono in base al componente da realizzare e si riportano a disegno o nel capitolato.
Come emerso nell'articolo dedicato al controllo qualità, il gloss è una caratteristica estetica fondamentale che contribuisce in modo significativo all'aspetto generale e alla qualità percepita del prodotto, insieme al colore. Gestire tutti i fattori che possono influenzarlo, però, non è semplice. Li vediamo nel paragrafo successivo.
Aspetti che incidono sul gloss
Gli aspetti che influenzano il gloss sono molti e spesso interagiscono tra loro. È comunque possibile fare una distinzione di massima tra i fattori che incidono sulla lucentezza di una parte estetica stampata a iniezione.
Ecco un riassunto, basato sulla nostra esperienza, degli elementi che possono esercitare un'influenza sul gloss:
- Materiale
- Design dello stampo
- Acciaio dello stampo
- Termoregolazione dello stampo
- Finitura (texture e grana)
- Trattamenti superficiali
- Pressione
Materiale
La scelta della resina e della sua formulazione è fondamentale per ottenere il livello di gloss desiderato. Per le applicazioni lucide si scelgono spesso polimeri amorfi con buona fluidità, come l'ABS, il PC o il PMMA, che replicano con precisione la superficie lucidata dello stampo e mantengono un aspetto brillante. I polimeri semicristallini, a parità di condizioni, tendono a dare superfici meno lucide.
Anche gli additivi contano. Lubrificanti e promotori di scorrimento migliorano il riempimento e riducono i difetti superficiali, a vantaggio della lucentezza. Cariche minerali e fibre di vetro, invece, tendono a ridurla, perché possono affiorare in superficie; esistono infine additivi opacizzanti, usati quando si vuole un effetto satinato.
Design dello stampo
Il design dello stampo svolge un ruolo cruciale nel determinare la brillantezza finale del prodotto. La geometria del pezzo e i suoi spessori, il tipo e la posizione del punto di iniezione, la finitura superficiale e il sistema di sfiato condizionano il modo in cui la plastica fusa scorre e si solidifica. Da qui dipendono difetti che modificano la lucentezza in modo localizzato, come linee di flusso, linee di giunzione e risucchi. Per questo la resa estetica va considerata già nella progettazione dello stampo.
Acciaio dello stampo
Anche il tipo di acciaio scelto per costruire lo stampo influisce sulla brillantezza. Per le superfici da lucidare a specchio servono acciai molto puri e omogenei, con poche inclusioni (ad esempio quelli rifusi sotto elettroscoria, ESR), adatti al polimero da stampare. Devono avere buona conducibilità termica e resistenza all'usura, per sopportare i cicli di stampaggio e mantenere nel tempo finiture superficiali precise, da cui dipende una lucentezza costante.
Termoregolazione dello stampo
Il controllo della temperatura dello stampo è essenziale per ottenere una brillantezza ottimale e costante. Su una superficie lucidata, una temperatura dello stampo più alta permette al materiale di replicarla meglio e in genere aumenta il gloss; una temperatura uniforme evita zone più lucide e zone più opache sullo stesso pezzo e aiuta a prevenire deformazioni, ritiri e difetti superficiali. Nel nostro reparto ogni linea di stampaggio ha il proprio termoregolatore.
Finitura (texture e grana)
La finitura della superficie dello stampo ha un impatto diretto sul gloss del pezzo. Le superfici lucidate, classificate per esempio secondo le classi SPI, riflettono la luce in modo più uniforme e danno un pezzo più lucido; le texture (goffrature chimiche, laser o da elettroerosione, ad esempio secondo VDI 3400) diffondono la luce e danno un aspetto opaco o satinato. In fase di stampaggio la resa della grana va controllata con attenzione, perché dipende anche dai parametri di processo.
Trattamenti superficiali
Dopo lo stampaggio, i pezzi si possono sottoporre a trattamenti superficiali per modificarne il gloss e la durata, ad esempio la barilatura con abrasivi fini oppure l'applicazione di rivestimenti. Vernici trasparenti, lacche e composti lucidanti creano una finitura liscia e riflettente e proteggono al tempo stesso la superficie da graffi, raggi UV e degrado ambientale.
Pressione di iniezione
Le pressioni di iniezione e di mantenimento spingono il materiale contro la superficie dello stampo: aumentandole, il pezzo ne replica meglio la finitura e la texture, e il gloss cambia di conseguenza. Oltre un certo limite, però, rendono più evidenti le linee di chiusura dello stampo e rischiano di far sbavare il pezzo. Le bave sono inaccettabili su un pezzo estetico e, nel tempo, danneggiano i piani di chiusura, riducendo la vita dello stampo.
Nella progettazione di un componente estetico, quindi, vanno considerati sia gli aspetti estetici sia quelli tecnici. Nello stampaggio a iniezione, mantenere livelli costanti di gloss bilanciando design del pezzo, requisiti di durata e vincoli produttivi è una vera sfida.
Il gloss nei componenti stampati a iniezione: conclusioni
Il gloss nei componenti stampati a iniezione ha un ruolo determinante per l'estetica e il valore percepito di un prodotto. Come abbiamo visto, il risultato dipende da molti fattori: è la loro gestione coordinata, dalla scelta del materiale alla progettazione dello stampo fino ai parametri di processo, che permette di ottenere pezzi che non solo migliorano l'estetica del prodotto finito, ma offrono anche buone prestazioni e durata.
Se state sviluppando un componente estetico, scoprite come lavoriamo nel nostro servizio di stampaggio a iniezione conto terzi.
Domande frequenti
Cos'è il gloss di un pezzo in plastica?
È la lucentezza della superficie, cioè la sua capacità di riflettere la luce in modo speculare. Più la superficie è liscia e replica fedelmente uno stampo lucidato, più il pezzo appare brillante.
Come si misura il gloss?
Con il glossmetro, che esprime il risultato in unità di brillantezza (GU) rispetto a uno standard di riferimento. La geometria a 60° è quella di uso generale; per le superfici molto lucide si usa 20°, per quelle opache 85° (ISO 2813, ASTM D523).
Perché lo stesso pezzo può avere zone più lucide e zone più opache?
Perché la lucentezza dipende da quanto il materiale replica la superficie dello stampo, e questo cambia da zona a zona. Differenze di temperatura dello stampo, di spessore, di distanza dal punto di iniezione e di pressione di mantenimento creano differenze di gloss; linee di flusso, linee di giunzione e risucchi sono le cause più frequenti.
Come si ottiene un pezzo stampato più lucido?
Con uno stampo lucidato a specchio in un acciaio adatto, un materiale con buona fluidità, spesso amorfo come l'ABS o il PMMA, e una temperatura dello stampo e una pressione di mantenimento adeguate. Cariche e fibre di vetro, invece, tendono a ridurre la lucentezza.
Come si ottiene una superficie opaca e uniforme?
Con una texture dello stampo, ottenuta per esempio con incisione chimica, laser o elettroerosione (VDI 3400), oppure con gradi di materiale opacizzati. La texture va decisa in fase di progettazione dello stampo, perché richiede angoli di sformo maggiori.