

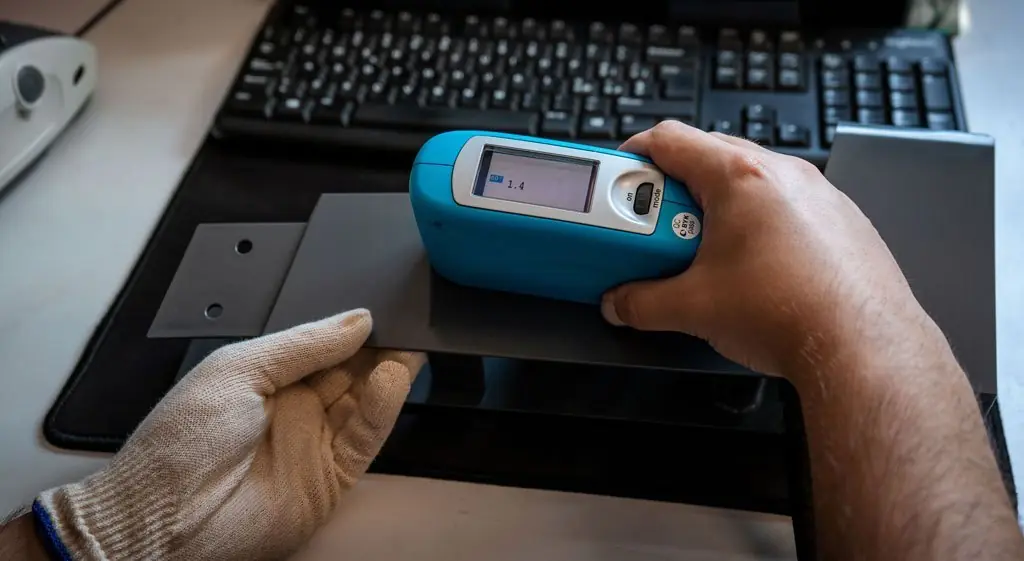
Der Glanz ist die Fähigkeit einer Bauteiloberfläche, Licht gerichtet zu reflektieren; gemessen wird er mit einem Glanzmessgerät in Glanzeinheiten (GU). Bei Spritzgussteilen hängt er vor allem vom Material, von der Politur oder Narbung des Werkzeugs, von der Werkzeugtemperatur und von den Prozessparametern ab. Deshalb sollte der Glanzgrad in der Zeichnung festgelegt und während der gesamten Serienfertigung überwacht werden.
Der Glanz gehört zu den Merkmalen, die das Erscheinungsbild eines Produkts bestimmen, und zu den optischen Parametern, die in der Qualitätskontrolle geprüft werden. In diesem Beitrag erklären wir, was Glanz bei Spritzgussteilen bedeutet, wie er bewertet wird und welche Faktoren ihn beeinflussen.
Glanz bei Spritzgussteilen: Definition und Messung
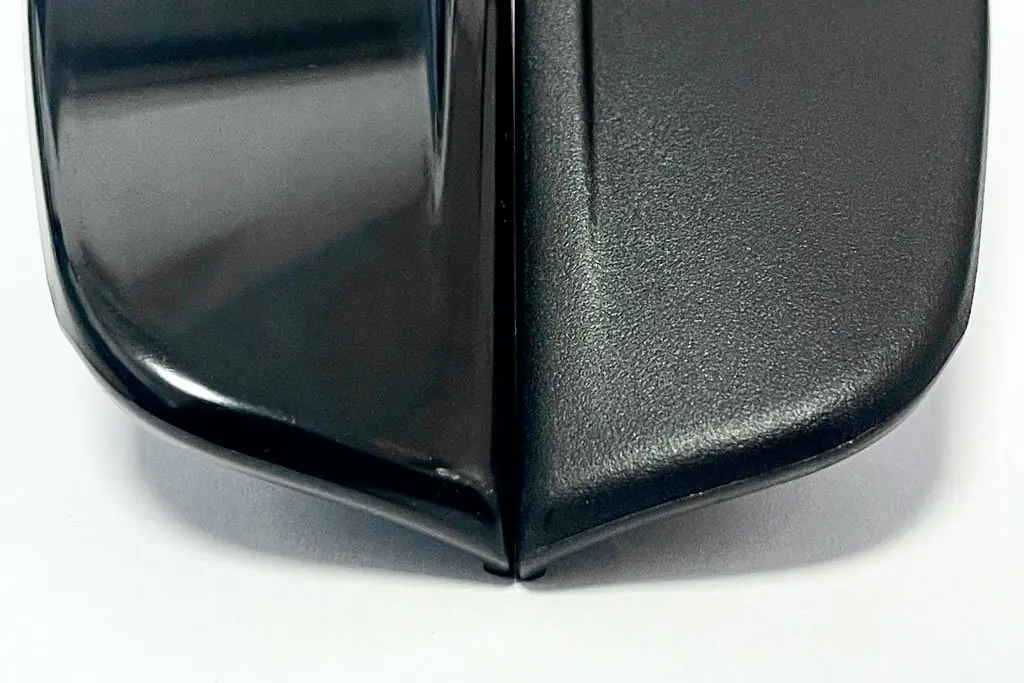
Unter Glanz versteht man die Fähigkeit einer Oberfläche, Licht gerichtet zu reflektieren, also einfallendes Licht gebündelt in Spiegelrichtung zurückzuwerfen. Das Ergebnis ist ein glänzendes Aussehen. Eine Oberfläche, die das Licht in alle Richtungen streut, wirkt dagegen matt.
Die erste Methode zur Bewertung des Glanzes ist die Sichtprüfung durch die Mitarbeiter der Qualitätskontrolle, die bei dieser Art von optischer Beurteilung eine zentrale Rolle spielen. Damit sie reproduzierbar ist, arbeitet man mit vom Kunden freigegebenen Grenzmustern sowie festgelegten Beleuchtungs- und Betrachtungsbedingungen.
Daneben gibt es ein eigenes Messgerät: das Glanzmessgerät (Reflektometer), das den Glanz in GU (Gloss Units, Glanzeinheiten) bezogen auf einen Referenzstandard angibt. Gemessen wird unter einem festgelegten Winkel: 60° ist die universelle Geometrie, 20° wird für Hochglanzoberflächen und 85° für matte Oberflächen verwendet (ISO 2813, ASTM D523). Der Glanz ist damit ein messbarer Parameter: Glanzwert, Messwinkel und Toleranz werden je nach Bauteil festgelegt und in der Zeichnung oder im Lastenheft angegeben.
Zusammen mit der Farbe ist der Glanz ein zentrales optisches Merkmal, das wesentlich zum Gesamteindruck und zur wahrgenommenen Qualität eines Produkts beiträgt. Alle Faktoren zu beherrschen, die ihn beeinflussen, ist allerdings nicht einfach. Wir stellen sie im nächsten Abschnitt vor.
Faktoren, die den Glanz beeinflussen
Der Glanz hängt von vielen Faktoren ab, die oft zusammenwirken. Trotzdem lassen sich die Faktoren, die den Glanz eines spritzgegossenen Sichtteils bestimmen, grob unterscheiden.
Hier eine Zusammenfassung aus unserer Erfahrung mit den Elementen, die den Glanz beeinflussen können:
- Material
- Werkzeugkonstruktion
- Werkzeugstahl
- Werkzeugtemperierung
- Oberflächenstruktur (Narbung)
- Oberflächenbehandlungen
- Druck
Material
Die Wahl des Kunststoffs und seiner Rezeptur ist entscheidend, um den gewünschten Glanzgrad zu erreichen. Für Hochglanzanwendungen wählt man häufig amorphe Kunststoffe mit guter Fließfähigkeit wie ABS, PC oder PMMA: Sie formen die polierte Werkzeugoberfläche genau ab und behalten ein brillantes Aussehen. Teilkristalline Kunststoffe ergeben unter gleichen Bedingungen meist weniger glänzende Oberflächen.
Auch Additive spielen eine Rolle. Gleitmittel und Fließhilfen verbessern die Formfüllung und verringern Oberflächenfehler, was dem Glanz zugutekommt. Mineralische Füllstoffe und Glasfasern verringern ihn dagegen eher, weil sie an die Oberfläche treten können; für einen seidenmatten Effekt gibt es zudem Mattierungsmittel.
Werkzeugkonstruktion
Die Konstruktion des Werkzeugs ist entscheidend für den Glanz des fertigen Teils. Bauteilgeometrie und Wanddicken, Art und Lage des Anspritzpunkts, Oberflächengüte und Entlüftung bestimmen, wie die Kunststoffschmelze fließt und erstarrt. Davon hängen Fehler ab, die den Glanz örtlich verändern, etwa Fließlinien, Bindenähte und Einfallstellen. Deshalb sollten optische Anforderungen schon bei der Werkzeugkonstruktion berücksichtigt werden.
Werkzeugstahl
Auch der Werkzeugstahl beeinflusst den Glanz. Für hochglanzpolierte Oberflächen braucht man sehr reine, homogene Stähle mit wenigen Einschlüssen (zum Beispiel elektroschlackeumgeschmolzene ESU-Stähle), die zum verarbeiteten Kunststoff passen. Sie müssen außerdem gut wärmeleitend und verschleißfest sein, um den Spritzzyklen standzuhalten und die Oberflächengüte dauerhaft zu halten; davon hängt ein gleichbleibender Glanz ab.
Werkzeugtemperierung
Die Regelung der Werkzeugtemperatur ist entscheidend für einen optimalen und gleichmäßigen Glanz. Auf einer polierten Oberfläche formt der Kunststoff bei höherer Werkzeugtemperatur die Oberfläche besser ab, was den Glanz in der Regel erhöht. Eine gleichmäßige Temperatur verhindert glänzendere und mattere Zonen am selben Teil und hilft, Verzug, Schwindung und Oberflächenfehler zu vermeiden. In unserer Fertigung hat jede Spritzgießlinie ihr eigenes Temperiergerät.
Oberflächenstruktur (Narbung)
Die Oberfläche des Werkzeugs wirkt sich direkt auf den Glanz des Teils aus. Polierte Oberflächen, etwa nach SPI-Klassen eingeteilt, reflektieren das Licht gleichmäßiger und ergeben ein glänzenderes Teil. Narbungen (geätzt, gelasert oder erodiert, zum Beispiel nach VDI 3400) streuen das Licht und sorgen für ein mattes oder seidenmattes Aussehen. Beim Spritzgießen muss die Abformung der Narbung genau überwacht werden, denn sie hängt auch von den Prozessparametern ab.
Oberflächenbehandlungen
Nach dem Spritzgießen lassen sich die Teile mit Oberflächenbehandlungen in Glanz und Beständigkeit verändern, etwa durch Gleitschleifen mit feinen Schleifkörpern oder durch Beschichtungen. Klarlacke, Lacke und Polierpasten erzeugen eine glatte, reflektierende Oberfläche und schützen sie zugleich vor Kratzern, UV-Strahlung und Umwelteinflüssen.
Einspritzdruck
Einspritz- und Nachdruck pressen den Kunststoff gegen die Werkzeugoberfläche: Werden sie erhöht, formt das Teil Politur und Narbung genauer ab, und der Glanz ändert sich entsprechend. Ab einem gewissen Punkt machen sie jedoch die Trennebene sichtbarer und können zu Gratbildung führen. Grat ist an einem Sichtteil nicht akzeptabel und beschädigt mit der Zeit die Trennflächen, was die Standzeit des Werkzeugs verkürzt.
Bei der Konstruktion eines Sichtteils müssen daher optische und technische Aspekte gleichermaßen berücksichtigt werden. Im Spritzguss einen gleichbleibenden Glanz zu erreichen und dabei Bauteildesign, Anforderungen an die Lebensdauer und fertigungstechnische Grenzen in Einklang zu bringen, ist eine echte Herausforderung.
Glanz bei Spritzgussteilen: Fazit
Der Glanz von Spritzgussteilen ist ausschlaggebend für die Optik und den wahrgenommenen Wert eines Produkts. Wie wir gesehen haben, hängt das Ergebnis von vielen Faktoren ab: Erst wenn man sie gemeinsam steuert, von der Materialauswahl über die Werkzeugkonstruktion bis zu den Prozessparametern, entstehen Teile, die nicht nur besser aussehen, sondern auch gute Gebrauchseigenschaften und Langlebigkeit bieten.
Sie entwickeln ein Sichtteil? Erfahren Sie, wie wir in unserem Kunststoffspritzguss arbeiten.
Häufige Fragen
Was bedeutet Glanz bei einem Kunststoffteil?
Glanz ist die Fähigkeit der Oberfläche, Licht gerichtet zu reflektieren. Je glatter die Oberfläche ist und je genauer sie ein poliertes Werkzeug abformt, desto glänzender wirkt das Teil.
Wie wird der Glanzgrad gemessen?
Mit einem Glanzmessgerät, das den Wert in Glanzeinheiten (GU) bezogen auf einen Referenzstandard angibt. Die 60°-Geometrie ist die universelle; für Hochglanzoberflächen verwendet man 20°, für matte Oberflächen 85° (ISO 2813, ASTM D523).
Warum hat ein Teil glänzendere und mattere Bereiche?
Weil der Glanz davon abhängt, wie genau der Kunststoff die Werkzeugoberfläche abformt, und das ändert sich über das Teil hinweg. Unterschiede in Werkzeugtemperatur, Wanddicke, Abstand zum Anspritzpunkt und Nachdruck erzeugen Glanzunterschiede; Fließlinien, Bindenähte und Einfallstellen sind die häufigsten Ursachen.
Wie erreicht man ein glänzenderes Spritzgussteil?
Mit einem hochglanzpolierten Werkzeug aus geeignetem Stahl, einem gut fließenden, oft amorphen Kunststoff wie ABS oder PMMA sowie passender Werkzeugtemperatur und passendem Nachdruck. Füllstoffe und Glasfasern verringern dagegen eher den Glanz.
Wie erreicht man eine gleichmäßig matte Oberfläche?
Mit einer Narbung des Werkzeugs, zum Beispiel durch Ätzen, Lasern oder Erodieren (VDI 3400), oder mit mattierten Kunststofftypen. Die Narbung sollte bei der Werkzeugkonstruktion festgelegt werden, weil sie größere Entformungsschrägen erfordert.