

Qualitätskontrolle im Spritzguss umfasst alle Prüfungen, Messmittel und Verfahren, die sicherstellen, dass jedes Spritzgussteil die vereinbarten Spezifikationen erfüllt: Maße, Optik, Farbe und Eigenschaften. Sie greift an vier Stellen: beim Wareneingang des Rohstoffs, im laufenden Prozess, in der Serienfertigung und am fertigen Los vor dem Versand. Die Regeln dafür legen das Qualitätsmanagementsystem des Spritzgießers und der Prüfplan des jeweiligen Artikels fest, häufig ergänzt durch das Lastenheft des Kunden.
Qualitätskontrolle im Spritzguss (oder Qualitätsmanagement) ist also ein umfassendes, aber objektives System: klar definiert, geregelt und messbar, mit dem Ziel, die Qualität der gelieferten Produkte und Leistungen sicherzustellen.
Dazu gehören zahlreiche Parameter, Messmittel und Verfahren. Geprüft wird nicht nur das Spritzgussteil, sondern auch der Rohstoff und der Prozess selbst – in mehreren Stufen und auf unterschiedliche Weise, je nach Vorgaben, die intern festgelegt, von akkreditierten Stellen definiert oder mit dem Kunden für ein bestimmtes Projekt, Produkt und Einsatzgebiet vereinbart sind.
Über Qualitätskontrolle wird viel gesprochen. Doch was bedeutet sie in der Praxis? Was gehört dazu, und wie ist sie aufgebaut?
Das Thema ist umfangreich: In diesem Beitrag geben wir einen Überblick über die wichtigsten Aspekte, auf Grundlage des Know-hows, das Bemar Plast über die Jahre aufgebaut hat.
Qualitätskontrolle: ein strukturiertes Managementsystem
In der Regel verfügt ein Spritzgießbetrieb über ein strukturiertes Qualitätsmanagementsystem, kurz QMS. Heute ist es meist digital abgebildet und auf Einfachheit und Wirksamkeit ausgelegt. Es ist unverzichtbar, denn die Prüfung der Qualitätsmerkmale ist fester Bestandteil der Produktion.
Die Kennzahlen ergeben sich sowohl aus festen Regelwerken als auch aus konkreten Kundenanforderungen, die oft an die Normen der Branche gebunden sind, in der das Teil eingesetzt wird. Üblich sind statistische Prüfungen sowie Parameter zur Überwachung von Maßen, Optik, Farbkonstanz und Maschinenversuchen. Für jeden Artikel wird zudem ein Prüfplan (Control Plan) erstellt, der auf das jeweilige Bauteil zugeschnitten ist.
Ein wesentliches Merkmal eines QMS: Es bezieht jeden Mitarbeiter im Unternehmen ein, jeder trägt zur Qualität bei.
Bemar Plast arbeitet mit einem nach ISO 9001:2015 zertifizierten Qualitätsmanagementsystem (Zertifizierungsstelle IMQ, Erstzertifizierung 2013) für das Spritzgießen thermoplastischer Kunststoffe und technischer Artikel.
Rohstoffprüfung
Die Qualitätskontrolle beginnt beim Rohstoff. Die erste Prüfung beim Wareneingang gilt dem Chargenzertifikat, das die Konformität der technischen, mechanischen und optischen Eigenschaften bestätigt.
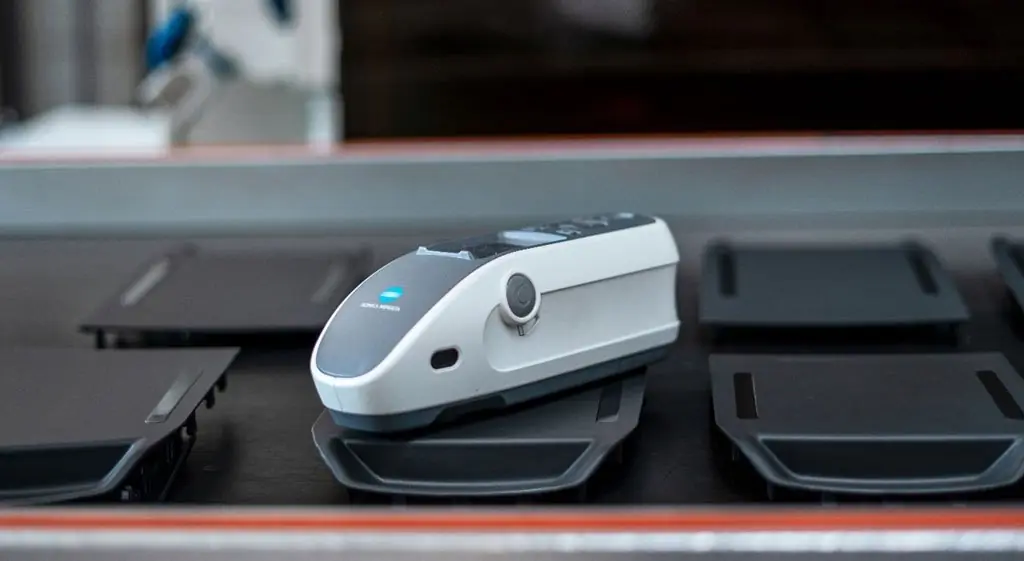
Zusätzlich sind Stichprobenprüfungen möglich, etwa durch das Spritzen von Platten oder Probekörpern für mechanische Prüfungen und zur Beurteilung der Optik. Die Farbübereinstimmung wird mit einem Spektralfotometer geprüft, das die Farbkoordinaten und den Farbabstand (ΔE) zum Referenzmuster misst.
Diese Prüfungen bestätigen, dass die Rohstoffcharge stimmt und sich nach dem Spritzgießen wie erwartet verhält, sodass die Qualität des fertigen Teils der für die Serie freigegebenen entspricht.
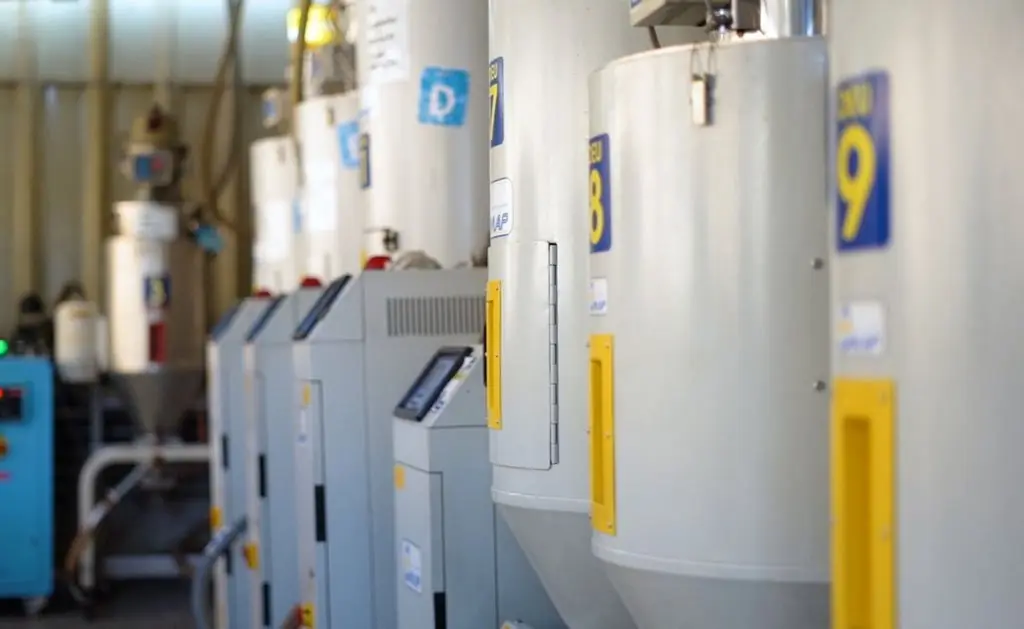
Bei der Materialvorbereitung müssen alle Werkstoffe, die es erfordern, ausreichend getrocknet werden, insbesondere hygroskopische Polymere wie Polyamide. Trocknungszeit und -temperatur sind in der Regel im Datenblatt des Werkstoffs angegeben.
Bei Bemar Plast hat jede Fertigungslinie ihren eigenen Trockner: Molekularsiebtrockner in Trockenrad- und Zweiturmausführung, die regelmäßig geprüft und gewartet werden.
Prozesskontrolle
Die Überwachung aller Phasen des Spritzgießprozesses ist entscheidend für die Prozessqualität. Diese Parameter lassen sich unter anderem überwachen und anpassen, um die Qualität des Spritzgussteils zu verbessern:
Werkzeug, Plastifizierung und Spritzgießen
- Massetemperatur
- Verweilzeit des Materials im Zylinder
- Schneckendrehzahl und Staudruck
- Werkzeugtemperatur
- Temperaturprofil der Heizzonen des Zylinders
- Einspritz-, Nach- und Werkzeuginnendruck
- Oberflächengüte des Werkzeugs
- Einspritzgeschwindigkeit, -weg und -zeit
- Gesamtzykluszeit
- Kühlzeit des Teils.
An jeder unserer Linien regelt ein eigenes Temperiergerät die Werkzeugtemperatur. Elf von dreizehn Maschinen arbeiten mit einem Hybrid Energy System, bei dem die mittlere Abweichung der Druck- und Durchflussparameter (P/Q) unter 1 % liegt: Ein stabiler Prozess ist die erste Voraussetzung für dauerhaft gleichbleibende Teile.
Prüfung in der Serienfertigung
Sobald die Serienfertigung läuft, werden an den Teilen Stichprobenprüfungen in festgelegten Abständen und an definierten Stellen im Prozess durchgeführt, dazu gezielte Prüfungen, wenn beim Spritzgießen Probleme auftreten.
Wesentlich ist die Prüfung der technischen, mechanischen und optischen Merkmale der Bauteile, zum Beispiel:
- Maßhaltigkeit
- Farbwerte
- Farbkonstanz
- Glanzgrad
- optische Fehler, die beim Spritzgießen entstanden sind.
Die Maßhaltigkeit ist in der Regel sehr wichtig und wird entscheidend bei Teilen, die Teil einer Baugruppe sind und montiert werden. Hier gelten Toleranzen, die bei der Konstruktion von Bauteil und Spritzgießwerkzeug festgelegt und vereinbart werden. Bei Bemar Plast werden die Maße mit dem Bildmesssystem KEYENCE IM-X1000 geprüft, das automatisch anhand von Zeichnung oder CAD-Daten misst und ein OK/NG-Ergebnis mit Prüfbericht liefert.
Die Farbe: Für ein farbiges Teil gibt es mehrere Wege. Man kann vorgefärbte Compounds verwenden, das Naturmaterial an der Maschine mit Masterbatch einfärben oder das Spritzgussteil lackieren.
Die Farbe muss in einem klar definierten Farbtonbereich liegen und über alle Teile hinweg konstant sein, ohne nennenswerte Abweichungen im Farbton. Wir prüfen das mit Spektralfotometer und Kolorimeter.
Der Glanzgrad ist ein weiterer wichtiger Parameter, denn Abweichungen verändern das Erscheinungsbild des Teils und damit die wahrgenommene Qualität. Ein Teil, das an den falschen Stellen zu stark glänzt, kann billig wirken; ein Teil, das an den falschen Stellen zu matt ist, bringt seine Sichtflächen nicht zur Geltung.
Endprüfung
Nach Abschluss der Fertigung folgt vor der Auslieferung eine Reihe von Endprüfungen am gefertigten Los:
- weitere Sicht- und Optikprüfungen, mit bloßem Auge und mit geeigneten Prüfmitteln
- Prüfung von Verpackung und Etikettierung der Packstücke, die den sicheren Transport und die Rückverfolgbarkeit von Auftrag und Rohstoff gewährleisten
- Prüfung der kritischen Maße und der mechanischen Festigkeit.
Schließlich kann es sinnvoll und in manchen Fällen vom Lastenheft gefordert sein, jedem Fertigungslos einen Prüfbericht beizulegen.
Qualitätskontrolle im Spritzguss: Fazit
Wie dieser Überblick zeigt, ist die Qualitätskontrolle im Spritzguss ein umfangreiches und vielschichtiges Thema. Qualität betrifft jeden Schritt, vom Rohstoff bis zum versandten Los; in diesem Beitrag haben wir die wichtigsten Merkmale ihrer Umsetzung vorgestellt.
Sie möchten ein technisches Bauteil in Serie bringen und wissen, wie wir es prüfen würden? Informieren Sie sich über unseren Kunststoffspritzguss und senden Sie uns Ihre Zeichnung.
Häufige Fragen
Was wird bei der Qualitätskontrolle im Spritzguss geprüft?
Geprüft werden der Rohstoff, die Prozessparameter, die Serienteile und das fertige Los. An den Teilen selbst stehen Maße und Toleranzen, Farbe, Glanzgrad und optische Fehler im Mittelpunkt, wie im Prüfplan des Artikels festgelegt.
Was ist ein Prüfplan (Control Plan)?
Der Prüfplan legt für jeden Artikel fest, welche Merkmale mit welchem Messmittel, in welcher Häufigkeit und nach welchen Annahmekriterien geprüft werden. Grundlage sind die Zeichnung, die mit dem Kunden vereinbarten Toleranzen und die Normen der jeweiligen Branche.
Warum müssen manche Kunststoffe vor dem Spritzgießen getrocknet werden?
Hygroskopische Polymere wie Polyamide nehmen Feuchtigkeit auf, die beim Spritzgießen Schlieren und Blasen verursacht und das Polymer abbauen kann, was die mechanischen Eigenschaften verschlechtert. Trocknungszeit und -temperatur stehen im Datenblatt des Werkstoffs; bei Bemar Plast hat jede Fertigungslinie ihren eigenen Trockner.
Wie wird die Farbe eines Spritzgussteils geprüft?
Mit einem Spektralfotometer, das die Farbkoordinaten des Teils und den Farbabstand (ΔE) zu einem freigegebenen Referenzmuster misst. Die zulässige Toleranz wird mit dem Kunden vereinbart, die Sichtprüfung ergänzt die Messung.
Welche Prüfmittel setzt Bemar Plast ein?
Bemar Plast arbeitet mit einem Qualitätsmanagementsystem, das seit 2013 von IMQ nach ISO 9001 zertifiziert ist, heute nach ISO 9001:2015. Maße werden mit dem Bildmesssystem KEYENCE IM-X1000 geprüft, mit OK/NG-Ergebnis und Prüfbericht; Farbe und Optik mit Spektralfotometer und Kolorimeter.