

El control de calidad en la inyección de plástico es el conjunto de controles, equipos de medición y procedimientos que garantiza que cada pieza inyectada cumple las especificaciones acordadas: cotas, aspecto, color y prestaciones. Se aplica en cuatro momentos: en la recepción de la materia prima, durante el proceso, en la producción en serie y sobre el lote terminado antes del envío. Las reglas las fijan el sistema de gestión de la calidad del inyectador y el plan de control de cada pieza, a menudo junto con el pliego de condiciones del cliente.
El control de calidad en la inyección de plástico (o gestión de la calidad) es, por tanto, un sistema amplio pero objetivo: bien definido, regulado y medible, cuyo fin es garantizar la calidad de los productos y servicios que se entregan.
Abarca una serie de parámetros, equipos y procedimientos. El control no se limita a la pieza inyectada: también se aplica a las materias primas y al propio proceso. Se realiza en varias fases y de distintas formas, según normas y pliegos de condiciones que pueden ser internos de la empresa, definidos por organismos acreditados o acordados con el cliente en función del proyecto, del producto y de su aplicación.
Se habla mucho de control de calidad, pero ¿qué significa realmente en la práctica? ¿Qué implica? ¿Cómo se organiza?
El tema es amplio: en este artículo ofrecemos una visión general de sus aspectos principales, basada en la experiencia que Bemar Plast ha acumulado a lo largo de los años.
El control de calidad: un sistema de gestión estructurado
Por lo general, una empresa de inyección cuenta con un sistema de gestión de la calidad estructurado, el SGC. Hoy suele estar informatizado y está pensado para ser sencillo y eficaz. Es imprescindible, porque la verificación de los parámetros de calidad forma ya parte integral de la producción.
Los indicadores se definen tanto a partir de normas establecidas como de requisitos concretos del cliente, a menudo ligados a las normas del sector donde se utilizará la pieza. En general, el sistema incluye controles estadísticos y parámetros para vigilar las cotas, el aspecto, la constancia del color y las pruebas en máquina. Para cada pieza se redacta además un plan de control (control plan), adaptado al tipo de componente que se fabrica.
Uno de los rasgos más importantes del SGC es que implica a cada operario de la empresa: todos contribuyen a la calidad.
Bemar Plast trabaja con un sistema de gestión de la calidad certificado ISO 9001:2015 por el organismo IMQ, con primera certificación en 2013, para la inyección de materiales termoplásticos y artículos técnicos.
Control de la materia prima
El control de calidad empieza por la materia prima. Al recibir el material, la primera comprobación es el certificado de lote, que declara la conformidad de sus características técnicas, mecánicas y estéticas.
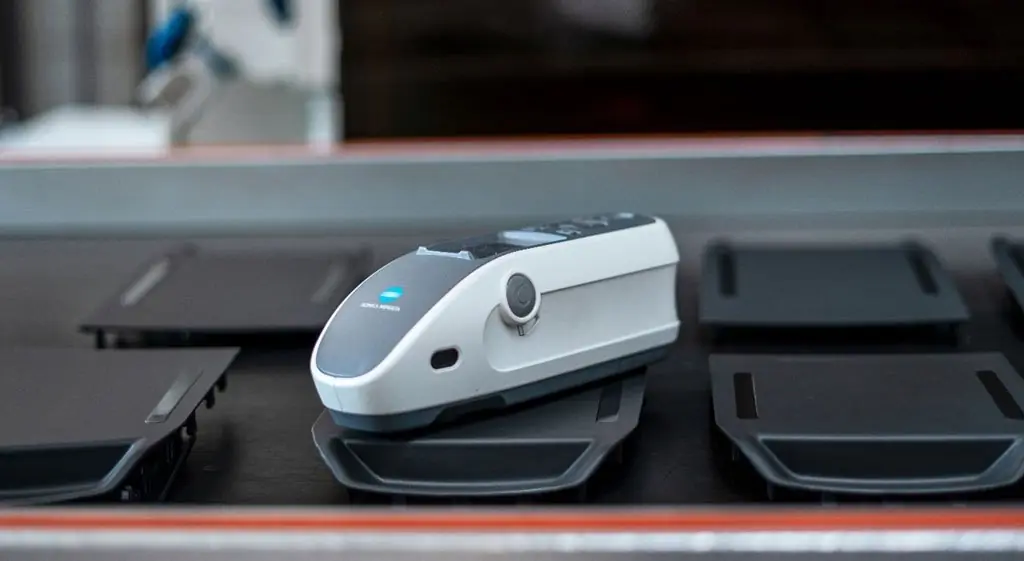
También pueden realizarse ensayos por muestreo, por ejemplo inyectando placas o probetas para ensayos mecánicos y para valorar el aspecto del material. La conformidad del color se controla con un espectrofotómetro, el instrumento que mide las coordenadas colorimétricas y la diferencia de color (ΔE) respecto a la muestra de referencia.
Estos ensayos confirman que el lote de material es correcto y que se comporta como se espera una vez inyectado, de modo que la calidad de la pieza final coincida con la aprobada para la serie.
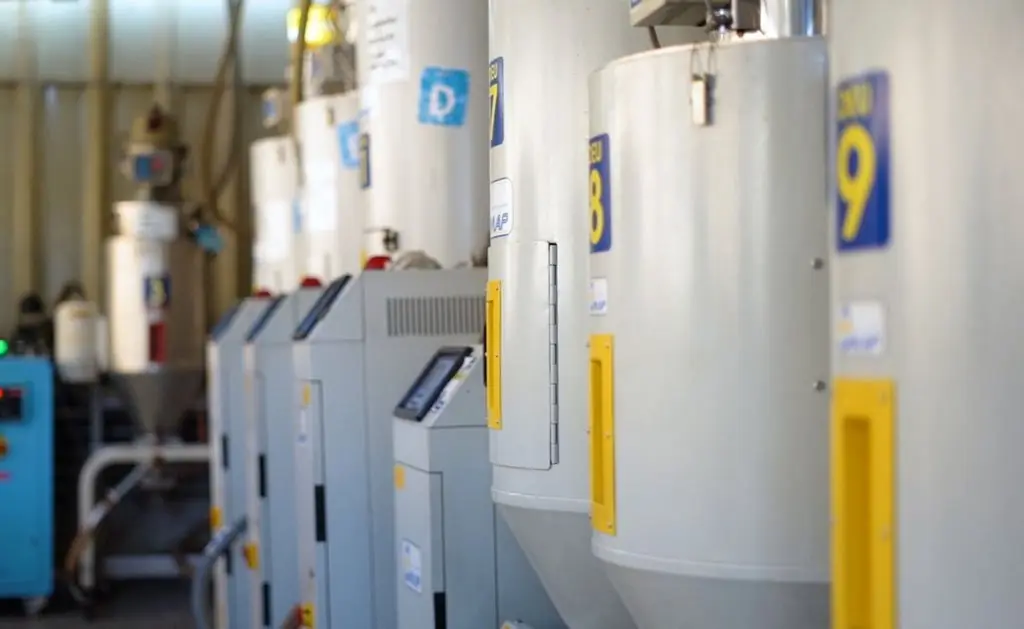
Durante la preparación del material para producción hay que garantizar además un secado adecuado de todos los materiales que lo requieren, en especial los polímeros higroscópicos como las poliamidas. El tiempo y la temperatura de secado suelen figurar en la ficha técnica del material.
En Bemar Plast cada línea de inyección tiene su propio secador, de tamiz molecular (de rueda o de doble torre), que se revisa y mantiene periódicamente.
Control del proceso
Supervisar todas las fases del proceso de inyección es esencial para garantizar la calidad del proceso. Estos son algunos de los parámetros que pueden controlarse y ajustarse para mejorar la calidad de la pieza inyectada:
Molde, plastificación e inyección
- temperatura de la masa fundida
- tiempo de residencia del material en el cilindro
- velocidad de giro del husillo y contrapresión
- temperatura del molde
- perfil de temperaturas de las zonas de calefacción del cilindro
- presión de inyección, de mantenimiento y en cavidad
- acabado superficial del molde
- velocidad, carrera y tiempo de inyección
- tiempo de ciclo total
- tiempo de enfriamiento de la pieza.
En cada una de nuestras líneas, un termorregulador dedicado controla la temperatura del molde. Once de nuestras trece prensas cuentan con Hybrid Energy System, con una deriva media de los parámetros de presión y caudal (P/Q) inferior al 1 %: un proceso estable es la primera condición para obtener piezas constantes en el tiempo.
Control en la producción en serie
Una vez en marcha la producción en serie, se realizan controles por muestreo sobre las piezas a intervalos definidos y en momentos concretos del proceso, además de comprobaciones específicas si surgen problemas durante la inyección.
Es fundamental controlar las características técnicas, mecánicas y estéticas de las piezas, por ejemplo:
- la estabilidad dimensional
- los valores colorimétricos
- la constancia del color
- el nivel de brillo
- los posibles defectos estéticos surgidos durante la inyección.
La estabilidad dimensional suele ser muy importante y resulta esencial en las piezas que forman parte de un conjunto y deben ensamblarse. Tienen tolerancias que se definen y acuerdan durante el diseño de la pieza y del molde. En Bemar Plast las cotas se miden con el sistema de medición por imagen KEYENCE IM-X1000, que mide automáticamente a partir del plano o del CAD y da un resultado OK/NG con informe de inspección.
El color: hay varias formas de obtener una pieza de color. Se pueden usar compuestos precoloreados, colorear la resina natural con masterbatch en la máquina o pintar la pieza inyectada.
El color debe mantenerse dentro de una gama de tonos bien definida y ser uniforme en todas las piezas, sin variaciones de matiz significativas. Lo controlamos con espectrofotómetro y colorímetro.
El brillo es otro parámetro importante, porque su variación cambia el aspecto visual de la pieza y, por tanto, la calidad percibida. Una pieza demasiado brillante en las zonas equivocadas puede parecer de baja calidad; a la vez, una pieza demasiado mate en las zonas equivocadas puede no realzar sus superficies vistas.
Control final
Al terminar la producción se realiza una serie de controles finales sobre el lote, antes de la entrega:
- inspecciones visuales y estéticas adicionales, a simple vista y con instrumentos específicos
- verificación del embalaje y del etiquetado de los bultos, que protegen las piezas en el transporte y garantizan la trazabilidad del pedido y de la materia prima
- verificación de las cotas críticas y de la resistencia mecánica.
Por último, puede ser útil, y en algunos casos lo exige el pliego de condiciones, adjuntar un informe de los controles realizados a cada lote de producción.
Control de calidad en la inyección de plástico: conclusiones
Como muestra este repaso, el control de calidad en la inyección de plástico es un tema amplio y complejo. La calidad afecta a cada etapa, de la materia prima al lote enviado, y en este artículo hemos presentado las características principales de su gestión.
¿Necesita industrializar una pieza técnica y quiere saber cómo la controlaríamos? Conozca nuestro servicio de inyección de plástico y envíenos su plano.
Preguntas frecuentes
¿Qué se controla en la inyección de plástico?
Se controlan la materia prima, los parámetros del proceso, las piezas de serie y el lote terminado. En las piezas, los controles se centran sobre todo en cotas y tolerancias, color, brillo y defectos estéticos, según el plan de control de cada pieza.
¿Qué es un plan de control (control plan)?
Es el documento que establece, para cada pieza, qué características se controlan, con qué equipo, con qué frecuencia y con qué criterios de aceptación. Se basa en el plano, en las tolerancias acordadas con el cliente y en las normas del sector de aplicación.
¿Por qué hay que secar algunos materiales antes de inyectar?
Porque los polímeros higroscópicos, como las poliamidas, absorben humedad que durante la inyección provoca vetas plateadas y burbujas y puede degradar el polímero, reduciendo sus propiedades mecánicas. El tiempo y la temperatura de secado figuran en la ficha técnica del material; en Bemar Plast cada línea tiene su propio secador.
¿Cómo se controla el color de una pieza inyectada?
Con un espectrofotómetro, que mide las coordenadas colorimétricas de la pieza y la diferencia de color (ΔE) respecto a una muestra de referencia aprobada. La tolerancia admitida se acuerda con el cliente y la inspección visual completa la medición.
¿Qué equipos de control utiliza Bemar Plast?
Bemar Plast trabaja con un sistema de gestión de la calidad certificado por IMQ desde 2013, hoy según ISO 9001:2015. Las cotas se miden con el sistema de medición por imagen KEYENCE IM-X1000, que da un resultado OK/NG y un informe de inspección; el color y el aspecto, con espectrofotómetro y colorímetro.