

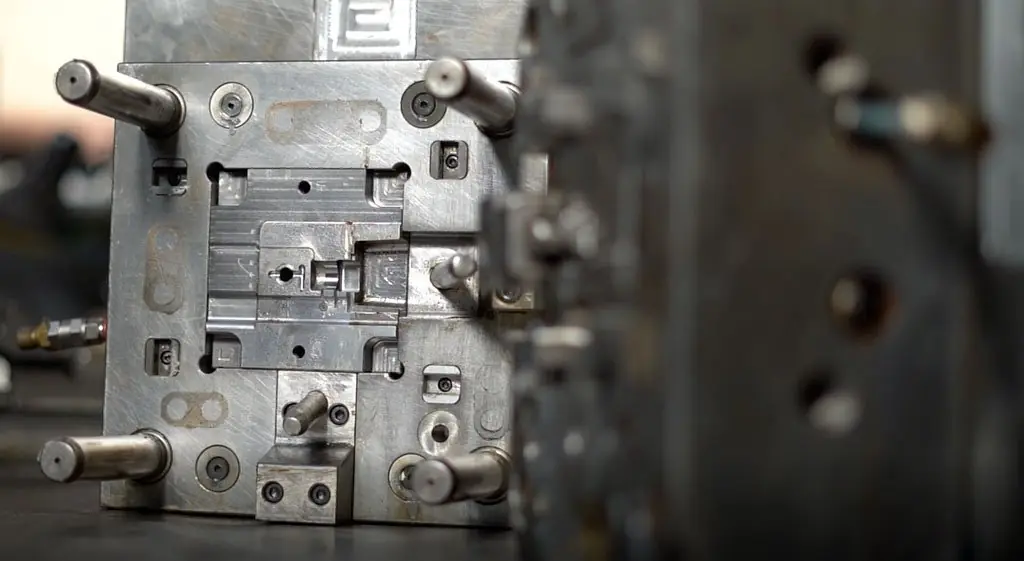
Ein Spritzgusswerkzeug (auch Spritzgießwerkzeug oder Spritzgussform) gibt dem Kunststoffteil seine Form: Zwei Werkzeughälften, eine feste und eine bewegliche, schließen sich in der Spritzgießmaschine und bilden eine oder mehrere Kavitäten, in die die Kunststoffschmelze eingespritzt wird. Im Werkzeug sitzen außerdem das Angusssystem (Kaltkanal oder Heißkanal), die Temperierkanäle und das Auswerfersystem. Die Kosten hängen vor allem von der Teilegeometrie, der Kavitätenzahl, Hinterschneidungen, dem Angusssystem und dem Werkzeugwerkstoff ab.
Beim Kunststoffspritzguss denkt man meist zuerst an das Werkzeug, und das zu Recht: Es bestimmt die Geometrie jedes Teils. Die Werkzeugkonstruktion ist ein weites Feld, deshalb gibt dieser Beitrag einen Überblick über das Wesentliche.
Was ist ein Spritzgusswerkzeug?
Vereinfacht gesagt besteht ein Spritzgusswerkzeug aus zwei Werkzeughälften. Die eine ist auf der festen Aufspannplatte der Maschine montiert, auf der Seite der Spritzeinheit, und heißt Düsenseite (feste Werkzeughälfte). In ihr liegt meist die formgebende Kontur der Außenseite, die sogenannte Matrize. Die andere ist auf der beweglichen Aufspannplatte der Schließeinheit montiert und heißt Auswerferseite (bewegliche Werkzeughälfte); sie trägt in der Regel den Kern.
Die Form des Teils entsteht in den Kavitäten, auch Formnester genannt. Sobald sie mit Schmelze gefüllt sind und das Material ausreichend abgekühlt ist, entsteht daraus das fertige Bauteil.
Neben den Kavitäten umfasst ein Werkzeug viele weitere Elemente: Auswerferstifte, Entlüftungen, Temperierkanäle und, wo nötig, Schieber und Schrägauswerfer, die Hinterschneidungen freigeben, bevor das Teil ausgestoßen wird.
In den folgenden Abschnitten gehen wir auf diese und weitere Bestandteile näher ein.
Wie Spritzgusswerkzeuge aufgebaut und gefertigt werden
Werkstoffe für Spritzgusswerkzeuge
Bevor wir den Aufbau eines Spritzgusswerkzeugs betrachten, ein Blick auf die üblichen Werkstoffe:
- Stahl, legiert, gehärtet, vergütet oder nitriert, je nach Anforderung. Das Werkzeug kann eine besondere Beständigkeit gegen Chemikalien, Korrosion oder Abrasion benötigen: Glasfaserverstärkte Kunststoffe, etwa viele technische Polyamide, und aggressive Additive können Angusskanäle und Kavitäten stark verschleißen. Außerdem müssen enge Toleranzen oft über lange Zeit gehalten werden, bei langlebigen Werkzeugen (5+ Jahre), die Hunderttausende oder Millionen Zyklen fahren
- Aluminium, für Prototypenwerkzeuge oder Kleinserien, typischerweise in der Größenordnung von einigen tausend Zyklen. Aluminium lässt sich schneller bearbeiten als Stahl; das spart Bearbeitungszeit und damit Werkzeugkosten, bei geringerer Verschleißfestigkeit.
Die Wahl des Werkzeugwerkstoffs hängt also von mehreren Faktoren ab. Der Werkzeugkonstrukteur braucht Informationen über das Teil, den Kunststoff und die geplanten Stückzahlen, um den passenden Werkstoff festzulegen.
Wie Spritzgusswerkzeuge gefertigt werden
Ein Werkzeug entsteht im Wesentlichen durch spanende Bearbeitung von Stahl- oder Aluminiumblöcken.
Zum Einsatz kommen Verfahren wie HSC-Fräsen auf CNC-Maschinen, Senkerodieren für feine und komplexe Details, Schleifen und Drahterodieren. Die formgebenden Konturen, die Geometrie und Optik des Teils bestimmen, erhalten anschließend die geforderte Oberfläche: Politur, Strahlen oder eine Narbung, die durch Ätzen oder Laser in spezialisierten Betrieben aufgebracht wird.
Grundaufbau eines Spritzgusswerkzeugs: Düsenseite und Auswerferseite
Wie eingangs beschrieben, besteht ein Werkzeug aus zwei Hälften mit jeweils eigenen Merkmalen:
- die Düsenseite: ein Paket aus Platten, die isolieren, aufspannen und den Formeinsatz mit der Matrize tragen. Hier tritt die Schmelze in das Werkzeug ein, über die Angussbuchse, an der die Maschinendüse anliegt. Bei einem Kaltkanalwerkzeug enthält die Düsenseite den Anguss. Bei einem Heißkanalwerkzeug enthält sie das Heißkanalsystem, also ein Plattenpaket mit beheizten Kanälen, die verhindern, dass die Schmelze im Angusssystem erstarrt
- die Auswerferseite: in der Regel die komplexere Werkzeughälfte, weil sie die Mechanik zum Entformen des Teils enthält. Ihre Aufspannplatte hat Durchgangsbohrungen, durch die die Auswerferstangen der Maschine das Auswerferpaket betätigen.
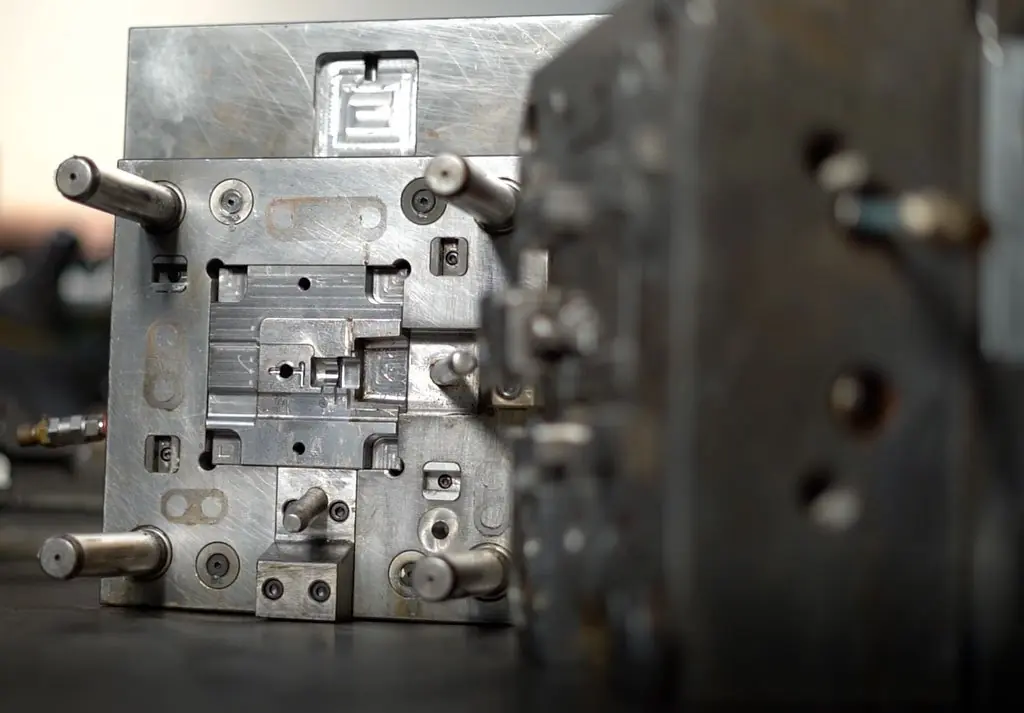
Das Auswerferpaket besteht aus beweglichen Platten, an denen die Auswerfer befestigt sind: zylindrische Stifte (oder, je nach Geometrie, Flachauswerfer und Auswerferhülsen), die das Teil aus der Werkzeughälfte stoßen. Die Auswerfer gleiten in Bohrungen durch die Platten bis zum Formeinsatz mit dem Kern, sodass das Teil am Ende des Zyklus entformt wird.
Kaltkanal- und Heißkanalwerkzeuge: die Unterschiede
Je nach Anwendung gibt es zwei Systeme, um die Kunststoffschmelze in das Werkzeug zu führen:
- Kaltkanal: Mit diesem System hat der Spritzguss begonnen, deshalb wird es manchmal als „konventionell“ bezeichnet. Die Schmelze fließt durch Anguss und Verteilerkanäle, die den thermoplastischen Kunststoff bis zu den Anschnitten der Kavitäten führen. Das Material in den Kanälen kühlt zusammen mit dem Teil ab, und der Anguss wird als Produktionsabfall mit dem Teil entformt
- Heißkanal: Ein Heißkanalsystem ist in die Düsenseite des Werkzeugs integriert. Die Schmelze gelangt direkt in die Kavität oder verzweigt sich, um mehrere Kavitäten zu füllen, und bleibt dabei durchgehend schmelzflüssig. Ein Anguss fällt in der Regel nicht an.
Im Heißkanal halten elektrische Heizelemente die Schmelzekanäle auf Temperatur. Thermoelemente messen die Temperatur, und ein externer Heißkanalregler stellt die einzelnen Zonen ein und regelt die Heizleistung.
Was die Kosten eines Spritzgusswerkzeugs bestimmt
Je nach Werkzeugtyp und gewählten Lösungen können die Kosten erheblich schwanken. Die wichtigsten Kostenfaktoren sind:
- Komplexität der Teilegeometrie: Je aufwendiger die Form, desto teurer das Werkzeug
- Kavitätenzahl: Mehr Kavitäten erhöhen die Konstruktions- und Baukosten, steigern aber auch den Ausstoß pro Maschinenzyklus
- Hinterschneidungen: Sie verhindern eine direkte Entformung und erfordern Schieber, Schrägauswerfer oder andere Bewegungen, die das Werkzeug komplexer und teurer machen. Wo möglich, sollten sie schon bei der Bauteilkonstruktion vermieden werden
- Art und Lage des Angusssystems: Ein Heißkanalwerkzeug hat keinen Anguss, der abkühlen muss; die Zykluszeit ist kürzer und es fällt weniger Abfall an. Dafür ist das Werkzeug wegen des aufwendigeren Systems teurer. Ein Kaltkanal bedeutet einen etwas längeren Zyklus und Anguss, der anfällt, aber geringere Werkzeugkosten
- Werkzeugwerkstoff: Je nach Werkzeugstahl oder Aluminium ändern sich die Kosten deutlich. In der Konstruktionsphase sollte der Werkstoff nach den Anforderungen an das Teil und den geplanten Stückzahlen gewählt werden, um den besten Kompromiss aus Standzeit, Machbarkeit und Kosten zu finden
- Art und Lage der Auswerfer
- Art und Verlauf der Temperierkanäle
- Art und Anordnung der Entlüftungen
- geforderte Oberflächengüte: Je spezieller und aufwendiger die Narbung, desto höher die Gesamtkosten des Werkzeugs.
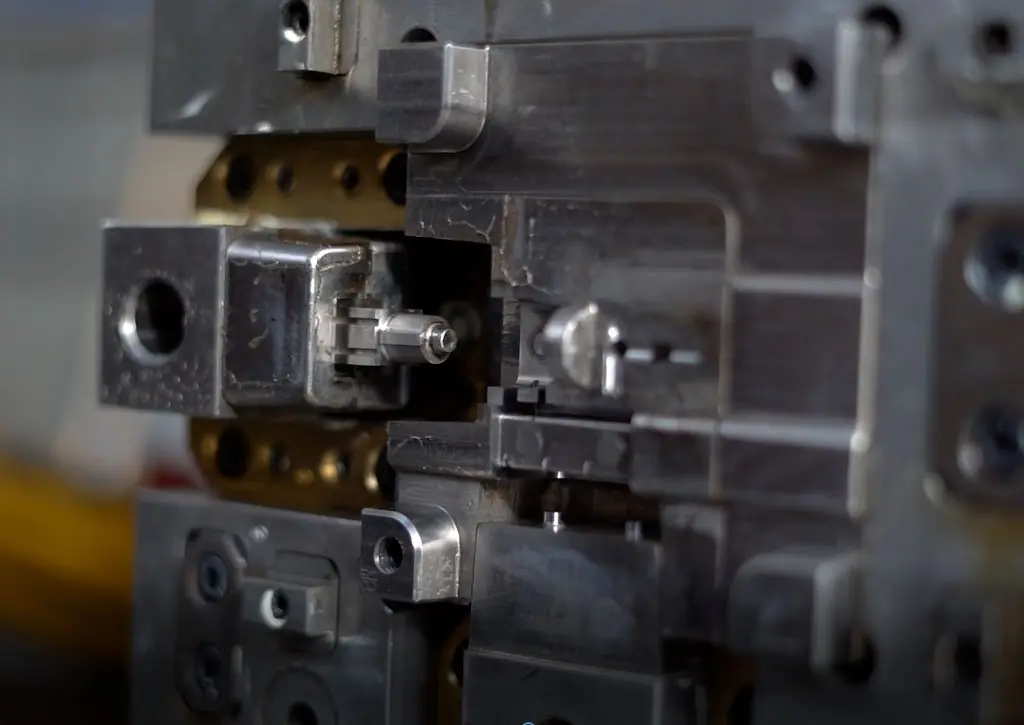
Im Idealfall arbeiten Produktentwickler, Werkzeugkonstrukteur, Werkzeugbauer, Spritzgießer und Kunde im Co-Design zusammen, wägen alle diese Aspekte ab und wählen die Lösungen, mit denen das Werkzeug so effizient wie möglich wird.
Spritzgusswerkzeuge: Fazit
Wie dieser Überblick zeigt, sind Spritzgusswerkzeuge komplexe Betriebsmittel. Eine sorgfältige Konstruktion ist nötig, damit das Werkzeug das richtige Gleichgewicht zwischen Produktivität und Kosten bietet.
Bemar Plast konstruiert die Werkzeuge im eigenen Haus, von der Machbarkeitsstudie bis zur 3D-Werkzeugkonstruktion, und lässt sie von qualifizierten Werkzeugbauern in Italien oder China bauen, nach Ihrer Wahl und nach unserem technischen Lastenheft; auf Wunsch erstellen wir ein Doppelangebot, Italien und Asien. Konstruktionsfreigabe, Bemusterung und Wartung bleiben bei uns, und das Werkzeug ist immer Eigentum des Kunden. Unser Kerngeschäft ist der Kunststoffspritzguss im Lohnauftrag in unserem Werk in Italien, auch mit Werkzeugen, die Sie beistellen oder von einem anderen Lieferanten verlagern.
Häufige Fragen
Was ist ein Spritzgusswerkzeug?
Ein Spritzgusswerkzeug, auch Spritzgussform genannt, gibt dem Kunststoffteil seine Form: Zwei Werkzeughälften auf den Aufspannplatten der Maschine schließen sich und bilden eine oder mehrere Kavitäten, die mit Kunststoffschmelze gefüllt werden. Nach dem Abkühlen öffnet das Werkzeug und das Auswerfersystem stößt das Teil aus.
Spritzgusswerkzeug aus Stahl oder aus Aluminium?
Stahl ist die Wahl für Serienwerkzeuge und für glasfaserverstärkte oder korrosive Kunststoffe, weil er verschleiß- und korrosionsbeständig ist und die Toleranzen über viele Zyklen hält. Aluminium lässt sich schneller bearbeiten und ist günstiger, eignet sich aber für Prototypen und Kleinserien.
Was ist der Unterschied zwischen Kaltkanal und Heißkanal?
Beim Kaltkanal gelangt die Schmelze über Anguss und Verteilerkanäle in die Kavitäten; diese erstarren in jedem Zyklus und werden zusammen mit dem Teil entformt. Beim Heißkanal werden die Kanäle beheizt und bleiben schmelzflüssig: In der Regel entfällt der Anguss und die Zykluszeit sinkt, das Werkzeug ist jedoch teurer.
Was kostet ein Spritzgusswerkzeug?
Ohne Teilezeichnung lassen sich die Werkzeugkosten nicht beziffern: Sie hängen vor allem von der Komplexität der Geometrie, der Kavitätenzahl, Hinterschneidungen, dem Angusssystem, dem Werkzeugstahl und der Oberfläche ab. Deshalb lohnt es sich, Bauteil und Werkzeug gemeinsam zu prüfen, bevor das Werkzeug gebaut wird.
Baut Bemar Plast Spritzgusswerkzeuge?
Bemar Plast konstruiert die Werkzeuge im eigenen Haus und lässt sie von qualifizierten Werkzeugbauern in Italien oder China bauen, nach Wahl des Kunden und nach dem eigenen technischen Lastenheft; Konstruktionsfreigabe, Bemusterung und Wartung bleiben bei Bemar Plast. Das Werkzeug ist immer Eigentum des Kunden. Mehr dazu unter Spritzgießwerkzeuge.