

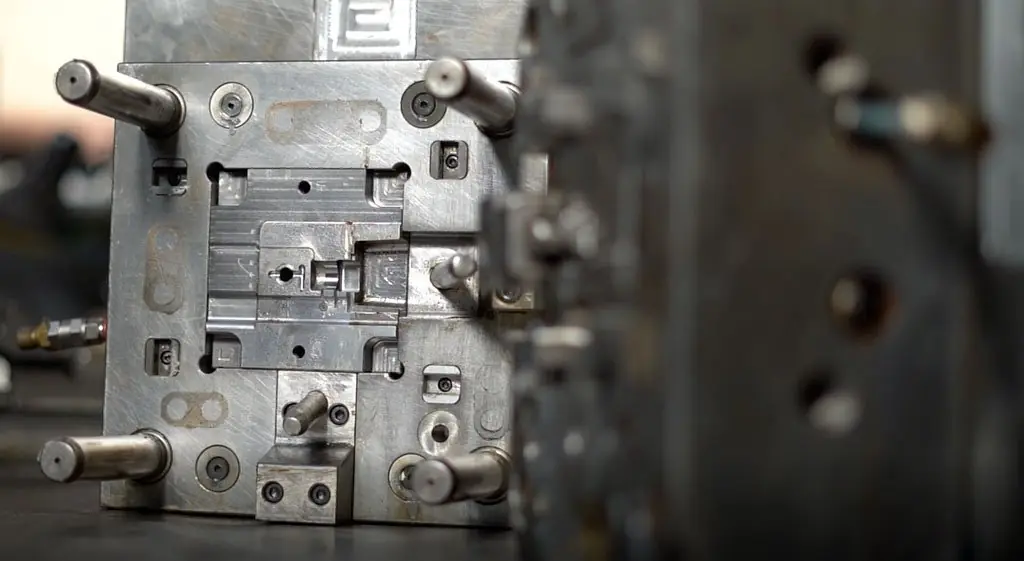
Un molde de inyección de plástico es la herramienta que da forma a la pieza: dos mitades, una fija y otra móvil, se cierran en la máquina de inyección y forman una o varias cavidades en las que se inyecta el polímero fundido. El molde integra además el sistema de alimentación (colada fría o canal caliente), los circuitos de refrigeración y el sistema de expulsión. Su coste depende sobre todo de la geometría de la pieza, el número de cavidades, las contrasalidas, el tipo de alimentación y el material del molde.
Cuando se habla de inyección de plástico, el molde suele ser la primera herramienta en la que se piensa, y con razón: define la geometría de cada pieza. El diseño de moldes es un tema amplio, así que en este artículo le ofrecemos una visión general de lo esencial.
Qué es un molde de inyección de plástico
En términos generales, un molde de inyección está formado por dos mitades. Una se monta en el plato fijo de la máquina, en el lado de la unidad de inyección, y se denomina parte fija (o lado de inyección); suele alojar la cavidad, o matriz. La otra se monta en el plato móvil de la unidad de cierre y se denomina parte móvil (o lado de expulsión); normalmente aloja el macho, o punzón.
La pieza toma forma en las cavidades, también llamadas figuras o impresiones. Una vez llenas de material fundido y tras un enfriamiento adecuado, dan lugar al componente.
Además de las cavidades, un molde incluye muchos otros elementos: expulsores, salidas de gases, circuitos de refrigeración y, cuando hace falta, correderas y botadores inclinados que liberan las contrasalidas antes de expulsar la pieza.
En los siguientes apartados explicamos con más detalle estos y otros componentes habituales de un molde.
Cómo están hechos los moldes de inyección de plástico
Materiales de los moldes de inyección
Antes de analizar la estructura de un molde de inyección, veamos los materiales que se emplean habitualmente para fabricarlo:
- el acero, aleado, templado, bonificado o nitrurado según las necesidades. El molde puede requerir resistencia específica a agentes químicos, a la corrosión o a la abrasión: los polímeros cargados con fibra de vidrio, como muchas poliamidas técnicas, y los aditivos agresivos pueden desgastar mucho los canales y las cavidades. También puede ser necesario mantener tolerancias estrechas en el tiempo, en moldes de larga duración (más de 5 años) que realizan cientos de miles o millones de ciclos
- el aluminio, para moldes prototipo o series cortas, normalmente del orden de algunos miles de ciclos. El aluminio se mecaniza más rápido que el acero, lo que ahorra tiempo de mecanizado y, por tanto, coste del molde, a cambio de una menor resistencia al desgaste.
Así pues, la elección del material del molde depende de varios factores. El diseñador del molde necesita información sobre la pieza, el polímero y los volúmenes previstos para elegir el material más adecuado.
Cómo se mecanizan los moldes de inyección
Un molde se fabrica esencialmente mediante mecanizado de bloques de acero o de aluminio.
Se trabaja por arranque de material, con procesos como el fresado CNC de alta velocidad, la electroerosión por penetración para los detalles finos y complejos, el rectificado y la electroerosión por hilo. Las cavidades que definen la geometría y el aspecto de la pieza reciben después el acabado requerido: pulido, granallado o un texturizado obtenido por grabado químico o láser, realizado por talleres especializados.
Estructura básica de un molde de inyección: parte fija y parte móvil
Como hemos visto al principio, el molde está formado por dos mitades, cada una con sus propias características:
- la parte fija: un conjunto de placas que aíslan, sujetan y soportan el postizo que contiene la cavidad de la pieza. Por ella entra el material en el molde, a través del casquillo de bebedero, en el que apoya la boquilla de la máquina. En un molde de colada fría, la parte fija contiene el bebedero. En un molde de canal caliente, contiene el sistema de canal caliente, un conjunto de placas que encierra canales calefactados para evitar que el material solidifique en el sistema de alimentación
- la parte móvil: suele ser la mitad más compleja, porque contiene los mecanismos de expulsión de la pieza. Su placa de fijación tiene orificios pasantes por los que los vástagos expulsores de la máquina empujan la placa expulsora.
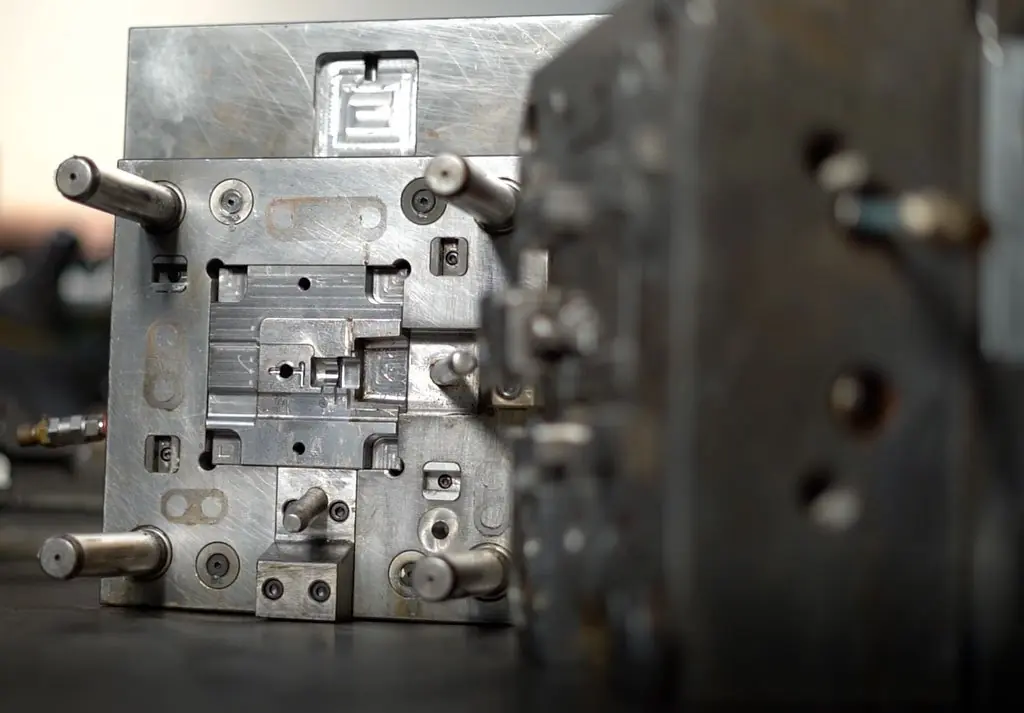
La placa expulsora es una placa móvil en la que se fijan los expulsores: pernos cilíndricos (o, según la geometría, láminas y camisas expulsoras) que empujan la pieza fuera de la mitad del molde. Los expulsores se deslizan por orificios que atraviesan las placas hasta el postizo que contiene el macho de la pieza, de modo que la pieza se expulsa al final del ciclo.
Moldes de colada fría y de canal caliente: las diferencias
Según la aplicación, el termoplástico fundido puede llegar al molde mediante dos sistemas de alimentación:
- colada fría: la inyección de plástico nació con este sistema, por eso a veces se le llama "tradicional". El material fluye por el bebedero y los canales de distribución, que llevan el material termoplástico hasta las entradas de cada cavidad. El material de los canales se enfría junto con la pieza, y la colada, que es un desperdicio de producción, se expulsa con ella
- canal caliente: un sistema de canal caliente se integra en la parte fija del molde. El material llega a la cavidad directamente o se ramifica para alimentar varias cavidades, y se mantiene fundido durante todo el recorrido. Normalmente no hay bebedero.
En el canal caliente, unas resistencias eléctricas mantienen a temperatura los canales por los que fluye el material. Los termopares miden la temperatura y un controlador externo ajusta cada zona y regula la potencia que reciben las resistencias.
Qué determina el coste de un molde de inyección
Según el tipo de molde y las soluciones elegidas, el coste puede variar de forma considerable. Los principales factores que influyen en el precio de un molde son:
- complejidad de la geometría: cuanto más compleja es la forma, más caro es el molde
- número de cavidades: más cavidades aumentan el coste de diseño y fabricación, pero también la producción por ciclo de la máquina
- contrasalidas: impiden la expulsión directa y requieren correderas, botadores inclinados u otros movimientos, que hacen el molde más complejo y caro. Siempre que sea posible, conviene eliminarlas ya en el diseño de la pieza
- tipo y disposición de los canales de alimentación: un molde de canal caliente no tiene colada que enfriar, por lo que el ciclo es más corto y hay menos desperdicio. En cambio, la mayor complejidad del sistema de alimentación encarece el molde. La colada fría implica un ciclo algo más largo y una colada que gestionar, pero un molde más económico
- material del molde: según se fabrique con un determinado acero o con aluminio, el coste del molde varía notablemente. En la fase de diseño conviene elegir el material en función de los requisitos de la pieza y de los volúmenes previstos, para encontrar el mejor equilibrio entre vida útil, viabilidad y coste
- tipo y posición de los expulsores
- tipo y trazado de los circuitos de refrigeración
- tipo y disposición de las salidas de gases
- acabado superficial requerido: cuanto más específico y elaborado es el texturizado, mayor es el coste final del molde.
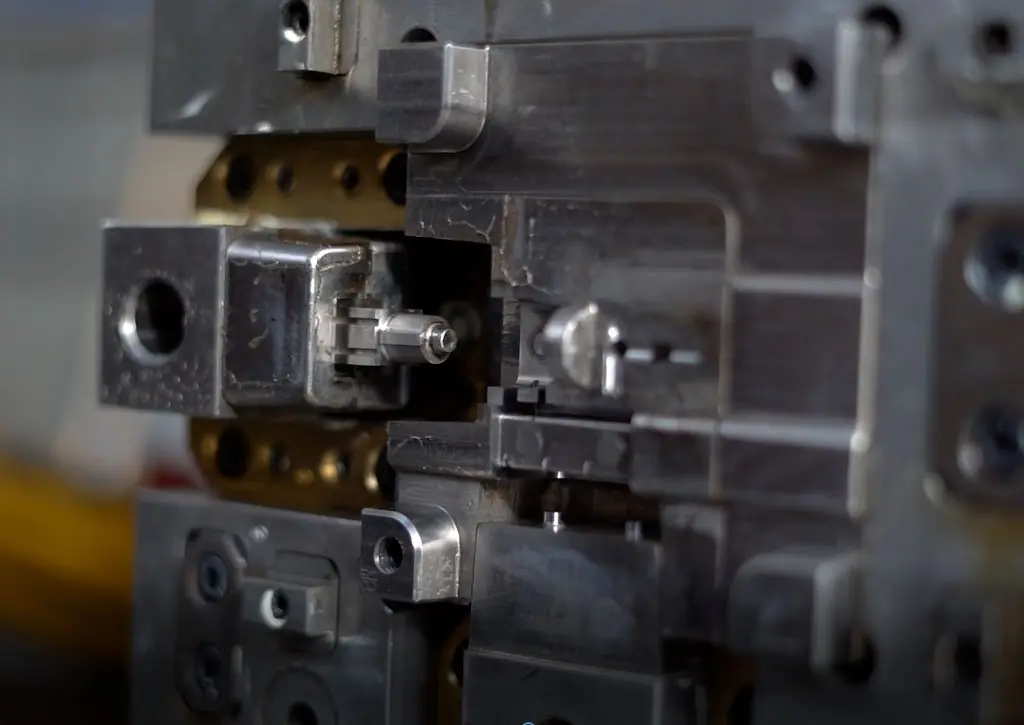
Lo ideal es que diseñador de la pieza, diseñador del molde, moldista, transformador y cliente trabajen en codiseño, analicen juntos todos estos aspectos y elijan las soluciones que hagan el molde lo más eficiente posible.
Moldes de inyección de plástico: conclusiones
Como muestra esta visión general, los moldes de inyección son herramientas complejas. Hace falta un diseño cuidadoso para obtener un molde con el equilibrio adecuado entre productividad y coste.
Bemar Plast diseña los moldes internamente, desde el estudio de viabilidad hasta el diseño 3D del molde, y los encarga a moldistas cualificados en Italia o en China, a su elección y según nuestro pliego de condiciones técnico; bajo petición preparamos una doble oferta, Italia y Asia. La aprobación del diseño, las pruebas y el mantenimiento se quedan con nosotros, y el molde es siempre propiedad del cliente. Nuestra actividad principal es la inyección de plástico por encargo en nuestra planta de Italia, también con moldes que usted nos entrega o que se trasladan desde otro proveedor.
Preguntas frecuentes
¿Qué es un molde de inyección de plástico?
Es la herramienta que da forma a la pieza: dos mitades montadas en los platos de la máquina se cierran y forman una o varias cavidades que se llenan de polímero fundido. Tras el enfriamiento, el molde se abre y el sistema de expulsión extrae la pieza.
¿Molde de acero o de aluminio?
El acero es la opción para moldes de producción y para polímeros cargados con fibra de vidrio o corrosivos, porque resiste el desgaste y la corrosión y mantiene las tolerancias durante muchos ciclos. El aluminio se mecaniza más rápido y cuesta menos, pero es adecuado para prototipos y series cortas.
¿Qué diferencia hay entre colada fría y canal caliente?
En un molde de colada fría el material llega a las cavidades a través de un bebedero y unos canales que solidifican en cada ciclo y se expulsan junto con la pieza. En un molde de canal caliente los canales se mantienen a temperatura mediante resistencias: normalmente no hay bebedero y el ciclo es más corto, pero el molde cuesta más.
¿Cuánto cuesta un molde de inyección?
El coste de un molde no puede indicarse sin el plano de la pieza: depende sobre todo de la complejidad de la geometría, el número de cavidades, las contrasalidas, el sistema de alimentación, el acero elegido y el acabado superficial. Por eso conviene estudiar juntos la pieza y el molde antes de fabricarlo.
¿Bemar Plast fabrica moldes?
Bemar Plast diseña los moldes internamente y los encarga a moldistas cualificados en Italia o en China, a elección del cliente, según su propio pliego de condiciones técnico; la aprobación del diseño, las pruebas y el mantenimiento se quedan en Bemar Plast. El molde es siempre propiedad del cliente. Más información en diseño de moldes de inyección.