

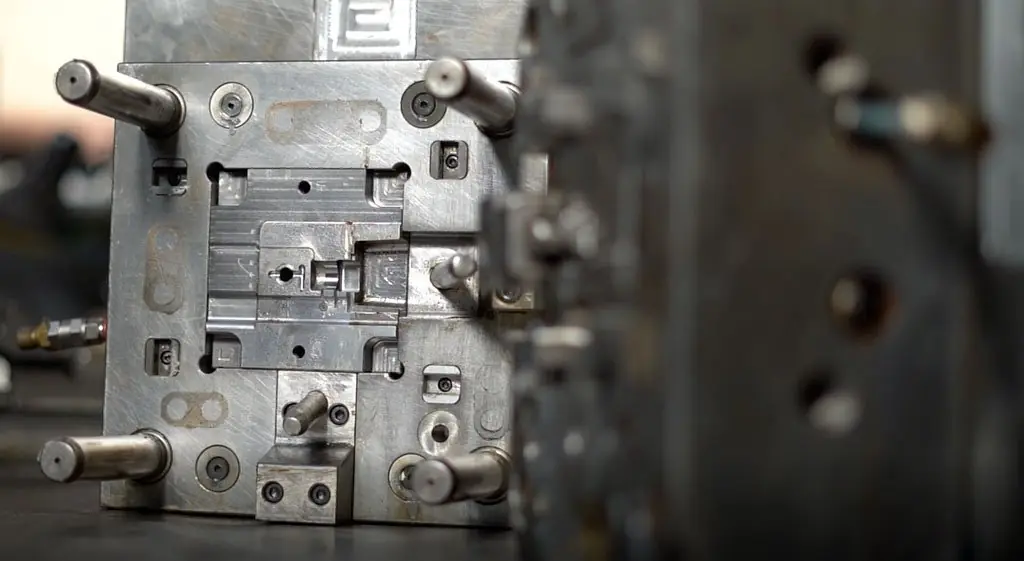
Le moule d'injection plastique est l'outillage qui donne sa forme à la pièce : deux demi-moules, l'un fixe et l'autre mobile, se ferment dans la presse et forment une ou plusieurs empreintes dans lesquelles le polymère fondu est injecté. Le moule intègre aussi le système d'alimentation (canaux froids ou canaux chauds), les circuits de refroidissement et le système d'éjection. Son coût dépend surtout de la géométrie de la pièce, du nombre d'empreintes, des contre-dépouilles, du type de canaux et du matériau du moule.
Quand on parle d'injection plastique, le moule est souvent le premier outillage auquel on pense, et pour cause : il définit la géométrie de chaque pièce. La conception d'un moule est un vaste sujet ; cet article en présente l'essentiel.
Qu'est-ce qu'un moule d'injection plastique ?
D'une manière générale, un moule d'injection se compose de deux demi-moules. Le premier est monté sur le plateau fixe de la presse, du côté de l'unité d'injection, et s'appelle la partie fixe (ou côté injection) ; elle porte le plus souvent l'empreinte femelle, ou matrice. Le second est monté sur le plateau mobile de l'unité de fermeture et s'appelle la partie mobile (ou côté éjection) ; elle porte en général le noyau, ou poinçon.
C'est dans les empreintes que la pièce prend forme. Une fois remplies de matière fondue et après un refroidissement suffisant, elles donnent naissance au composant.
Outre les empreintes, un moule comprend de nombreux autres éléments : éjecteurs, évents, circuits de refroidissement et, si nécessaire, des tiroirs et des cales montantes qui libèrent les contre-dépouilles avant l'éjection de la pièce.
Les paragraphes suivants détaillent ces éléments et les autres composants que l'on trouve généralement dans un moule.
Comment est fait un moule d'injection plastique
Les matériaux des moules d'injection
Avant d'aborder la structure d'un moule d'injection, voici les matériaux habituellement utilisés pour le fabriquer :
- l'acier, allié, trempé, traité ou nitruré selon les besoins. Le moule peut devoir résister aux agents chimiques, à la corrosion ou à l'abrasion : les polymères chargés verre, comme de nombreux polyamides techniques, et les additifs agressifs peuvent user fortement les canaux et les empreintes. Des tolérances serrées peuvent aussi devoir être tenues dans la durée, pour des moules à longue durée de vie (5 ans et plus) qui réalisent des centaines de milliers, voire des millions de cycles
- l'aluminium, pour les moules prototypes ou les petites séries, en général de l'ordre de quelques milliers de cycles. L'aluminium s'usine plus vite que l'acier, ce qui réduit le temps d'usinage et donc le coût du moule, au prix d'une résistance à l'usure plus faible.
Le choix du matériau du moule dépend donc de plusieurs facteurs. Le concepteur du moule a besoin d'informations sur la pièce, le polymère et les volumes prévus pour retenir le matériau le plus adapté.
Comment les moules d'injection sont usinés
Un moule est essentiellement réalisé par usinage de blocs d'acier ou d'aluminium.
On procède par enlèvement de matière, avec des procédés comme le fraisage CNC à grande vitesse, l'électroérosion par enfonçage pour les détails fins et complexes, la rectification et l'électroérosion à fil. Les empreintes qui définissent la géométrie et l'aspect de la pièce reçoivent ensuite la finition demandée : polissage, sablage ou grainage obtenu par gravure chimique ou laser, réalisé par des ateliers spécialisés.
Structure de base d'un moule d'injection : partie fixe et partie mobile
Comme indiqué plus haut, le moule se compose de deux demi-moules, chacun avec ses propres caractéristiques :
- la partie fixe : un ensemble de plaques qui assurent l'isolation et le bridage et soutiennent l'insert portant l'empreinte femelle de la pièce. C'est par elle que la matière entre dans le moule, à travers la busette d'injection, contre laquelle vient s'appuyer la buse de la presse. Dans un moule à canaux froids, la partie fixe contient la carotte. Dans un moule à canaux chauds, elle contient le système de canaux chauds, un ensemble de plaques renfermant des canaux chauffés qui empêchent la matière de se figer dans le circuit d'alimentation
- la partie mobile : c'est généralement le demi-moule le plus complexe, car elle contient les mécanismes d'éjection de la pièce. Sa plaque de bridage comporte des trous traversants par lesquels les tiges d'éjection de la presse poussent la batterie d'éjection.
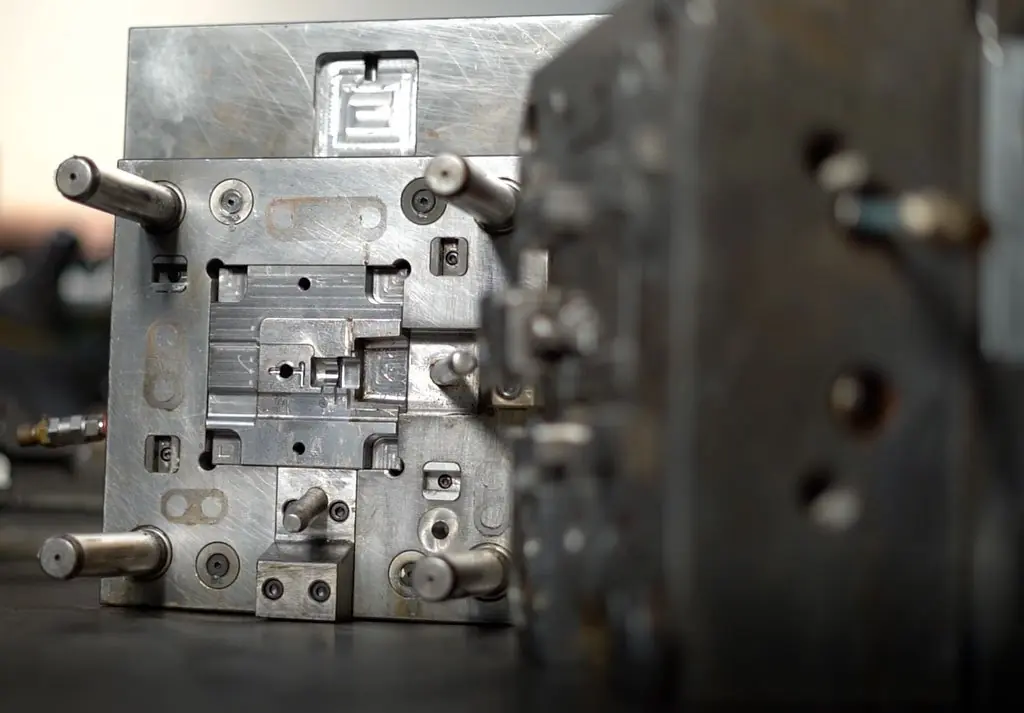
La batterie d'éjection est un ensemble de plaques mobiles qui portent les éjecteurs : des broches cylindriques (ou, selon la géométrie, des lames et des chemises d'éjection) qui poussent la pièce hors du demi-moule. Les éjecteurs coulissent dans des alésages qui traversent les plaques jusqu'à l'insert portant le noyau de la pièce, afin d'éjecter la pièce en fin de cycle.
Moules à canaux froids et à canaux chauds : les différences
Selon l'application, la matière thermoplastique fondue peut être amenée dans le moule par deux systèmes d'alimentation :
- les canaux froids : c'est avec ce système qu'est née l'injection plastique, d'où son nom de système « traditionnel ». La matière passe par la carotte et les canaux de distribution, qui amènent la matière thermoplastique jusqu'aux seuils d'injection des empreintes. La matière contenue dans les canaux refroidit avec la pièce, et la carotte, qui constitue un déchet de production, est éjectée avec elle
- les canaux chauds : un système de canaux chauds est intégré dans la partie fixe du moule. La matière atteint l'empreinte directement ou se divise pour alimenter plusieurs empreintes, en restant fondue sur tout le parcours. Il n'y a en général pas de carotte.
Dans le système de canaux chauds, des résistances électriques maintiennent les canaux en température. Des thermocouples mesurent la température et un régulateur externe règle chaque zone et dose la puissance fournie aux résistances.
Ce qui détermine le coût d'un moule d'injection
Selon le type de moule et les solutions retenues, le coût peut varier sensiblement. Les principaux facteurs qui influencent le prix d'un moule sont :
- la complexité de la géométrie : plus la forme est complexe, plus le moule est cher
- le nombre d'empreintes : plus il y a d'empreintes, plus les coûts de conception et de fabrication augmentent, mais la production par cycle de la presse augmente aussi
- les contre-dépouilles : elles empêchent un démoulage direct et nécessitent des tiroirs, des cales montantes ou d'autres mouvements, qui rendent le moule plus complexe et plus cher. Dans la mesure du possible, mieux vaut les supprimer dès la conception de la pièce
- le type et l'implantation des canaux d'alimentation : un moule à canaux chauds n'a pas de carotte à refroidir, le temps de cycle est donc plus court et il y a moins de déchets. En revanche, la complexité du système d'alimentation augmente le coût du moule. Les canaux froids impliquent un cycle un peu plus long et une carotte à gérer, mais un moule moins cher
- le matériau du moule : selon l'acier choisi ou l'aluminium, le coût du moule varie nettement. Lors de la conception, il faut choisir le matériau en fonction des exigences de la pièce et des volumes prévus, afin de trouver le meilleur compromis entre durée de vie, faisabilité et coût
- le type et l'emplacement des éjecteurs
- le type et le tracé des circuits de refroidissement
- le type et la disposition des évents
- la finition de surface demandée : plus le grainage est spécifique et élaboré, plus le coût final du moule est élevé.
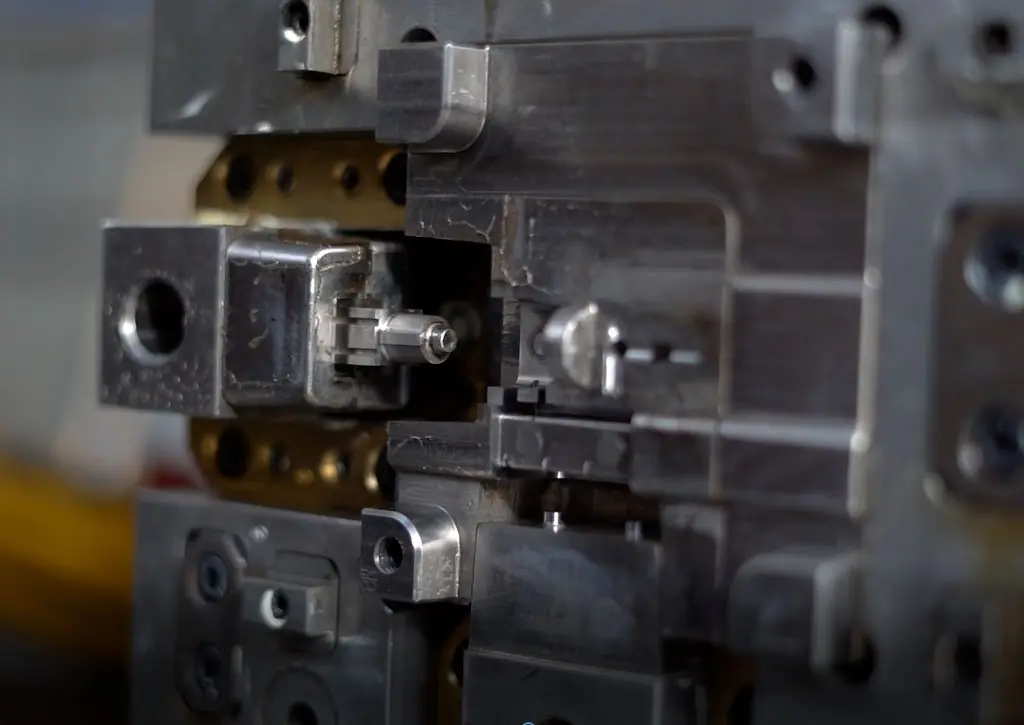
Idéalement, concepteur de la pièce, concepteur du moule, mouliste, injecteur et client travaillent en co-conception : ils examinent ensemble tous ces aspects et retiennent les solutions qui rendent le moule le plus efficace possible.
Moules d'injection plastique : conclusion
Comme le montre ce panorama, les moules d'injection sont des outillages complexes. Une conception soignée est indispensable pour obtenir un moule qui offre le bon compromis entre productivité et coût.
Bemar Plast conçoit les moules en interne, de l'étude de faisabilité à la conception 3D du moule, et les fait fabriquer par des moulistes qualifiés en Italie ou en Chine, selon votre choix et selon notre cahier des charges technique ; sur demande, nous préparons une double offre, Italie et Asie. La validation de la conception, les essais et la maintenance restent chez nous, et le moule reste toujours la propriété du client. Notre cœur de métier est l'injection plastique en sous-traitance dans notre atelier en Italie, y compris avec des moules fournis par le client ou transférés depuis un autre fournisseur.
Questions fréquentes
Qu'est-ce qu'un moule d'injection plastique ?
C'est l'outillage qui donne sa forme à la pièce : deux demi-moules, montés sur les plateaux de la presse, se ferment et forment une ou plusieurs empreintes remplies de polymère fondu. Après refroidissement, le moule s'ouvre et le système d'éjection extrait la pièce.
Faut-il un moule en acier ou en aluminium ?
L'acier s'impose pour les moules de série et pour les polymères chargés verre ou corrosifs, car il résiste à l'usure et à la corrosion et maintient les tolérances sur un grand nombre de cycles. L'aluminium s'usine plus vite et coûte moins cher, mais il convient aux prototypes et aux petites séries.
Quelle différence entre canaux froids et canaux chauds ?
Avec des canaux froids, la matière atteint les empreintes par une carotte et des canaux qui se solidifient à chaque cycle et sont éjectés avec la pièce. Avec des canaux chauds, les canaux sont maintenus en température par des résistances : il n'y a en général pas de carotte et le cycle est plus court, mais le moule coûte plus cher.
Combien coûte un moule d'injection plastique ?
Le coût d'un moule ne peut pas être chiffré sans le plan de la pièce : il dépend surtout de la complexité de la géométrie, du nombre d'empreintes, des contre-dépouilles, du système d'alimentation, de l'acier choisi et de la finition de surface. Il est donc préférable d'étudier ensemble la pièce et le moule avant sa fabrication.
Bemar Plast fabrique-t-il des moules ?
Bemar Plast conçoit les moules en interne et les fait fabriquer par des moulistes qualifiés en Italie ou en Chine, au choix du client, selon son propre cahier des charges technique ; la validation de la conception, les essais et la maintenance restent chez Bemar Plast. Le moule reste toujours la propriété du client. Voir conception de moules d'injection.