

L’analisi degli spessori termici è un calcolo numerico che mostra quali zone di un pezzo in plastica restano calde più a lungo e quindi solidificano per ultime. Si esegue nelle prime fasi di progettazione dello stampo a iniezione per scegliere la posizione del punto di iniezione e per individuare gli spessori eccessivi che causerebbero risucchi, vuoti e cicli più lunghi.
Quando si inizia a lavorare a un nuovo progetto di un prodotto in plastica stampato a iniezione, l’analisi di fattibilità ricopre un ruolo cruciale. Esistono vari strumenti e tipi di analisi, di cui abbiamo parlato nel nostro articolo sul co-design, a cui ricorrere nelle prime fasi di un progetto; in questo articolo ci concentriamo sull’analisi degli spessori termici di un componente.
Analisi spessori termici: cos’è
Per prima cosa, in cosa consiste l’analisi degli spessori termici?
Si tratta di un’analisi numerica che studia la geometria del componente da stampare a iniezione in materiale polimerico. Per ogni zona del pezzo calcola lo spessore termico, cioè uno spessore equivalente che tiene conto non solo della parete, ma anche del calore che si accumula in nervature, torrette, raccordi e incroci di pareti. Due zone con lo stesso spessore nominale possono infatti raffreddare in modo molto diverso.
I risultati permettono di ottimizzare il progetto del pezzo e dello stampo fin dalle primissime fasi. Una valutazione imprecisa in sede di design, così come la mancata individuazione ed eliminazione di difetti (ad esempio zone termicamente sbilanciate o spessori tanto elevati da presentare risucchi una volta stampati), comporta costi di correzione via via più elevati man mano che il pezzo viene industrializzato.
In particolare, lo scopo di questa analisi è ottimizzare un aspetto essenziale per la corretta stampabilità: il posizionamento del punto (o dei punti) di iniezione.
Grazie al calcolo, si può individuare in modo rapido il miglior posizionamento del punto (o dei punti) di iniezione nello stampo.
A cosa serve
In concreto, l’analisi degli spessori termici evita di ritrovarsi a valle con uno stampo non ottimizzato che produce componenti difettosi. In questi casi occorre spesso eseguire modifiche successive sullo stampo, anche piuttosto costose, che una progettazione più accurata avrebbe evitato.
L’analisi aiuta in particolare a:
- individuare le zone a rischio di risucchi e vuoti interni, dove il materiale continua a ritirarsi quando la superficie è già solidificata
- ridurre gli squilibri termici che, con un raffreddamento non uniforme, possono deformare il pezzo
- capire dove si concentra il tempo di raffreddamento, che cresce all’incirca con il quadrato dello spessore e incide direttamente sul tempo ciclo.
Gli spessori elevati sono critici soprattutto con i polimeri semicristallini, come il PP o il POM, che hanno un ritiro maggiore rispetto ai polimeri amorfi.
In sostanza, ricorrere prima all’analisi degli spessori termici si traduce in riduzione di costi, tempi e sprechi per l’industrializzazione di un prodotto, grazie a un progetto del pezzo e dello stampo ottimizzato fin dall’inizio.
Ma come si calcola questo parametro? Vediamo nel dettaglio.
Strumenti e software per l’analisi degli spessori termici
Per ottenere il calcolo descritto in questo articolo si usano software di simulazione CAE specifici. Si inseriscono la geometria del componente (ad esempio un file STL) e alcune proprietà del polimero allo stato solido, come la densità in kg/m³ e il calore specifico; il software esegue quindi una serie di calcoli che restituiscono lo spessore termico di ogni zona del componente.
Al termine dei calcoli, che possono richiedere fino a qualche ora a seconda della dimensione e della complessità del componente, il software restituisce i risultati sotto forma di mappe a colori.
Uno strumento per questo tipo di analisi è BestGate di Argo Srl, che fornisce i risultati in tempi piuttosto rapidi.
Analisi spessori termici: i risultati restituiti
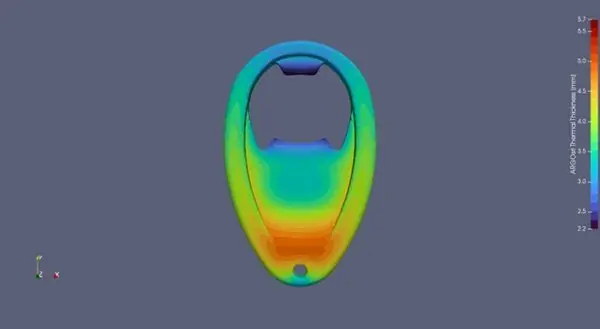
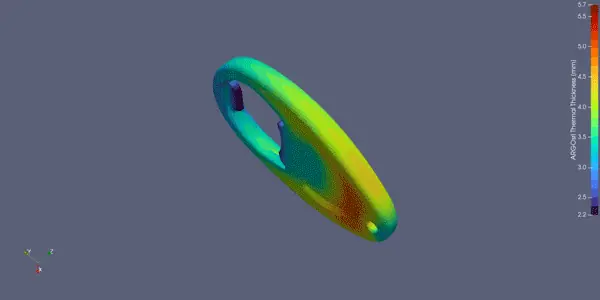
Le mappe mostrano lo spessore termico, espresso in millimetri, con una scala di colori. Le zone azzurre e blu hanno uno spessore termico basso: raffreddano, e quindi solidificano, per prime. Le zone arancioni e rosse sono le più spesse dal punto di vista termico e solidificano per ultime.
Il punto di iniezione va posizionato il più vicino possibile alle zone che solidificano per ultime, cioè le zone rosse. In questo modo il materiale fluisce dalle sezioni spesse verso quelle sottili e la pressione di mantenimento riesce a compensare il ritiro prima che il punto di iniezione si congeli. Se invece si inietta in una zona sottile, questa solidifica presto e le sezioni spesse più lontane restano senza compensazione, con il rischio di risucchi e vuoti.
Quando la mappa mostra zone rosse isolate o lontane da qualsiasi posizione possibile del punto di iniezione, conviene intervenire sul progetto del pezzo: svuotare le sezioni massicce, uniformare gli spessori, assottigliare le nervature rispetto alla parete. Individuare questi aspetti è essenziale per la progettazione di uno stampo a iniezione.
Nell’esempio qui sotto, l’apribottiglie BEO progettato e prodotto da Bemar Plast, le zone più spesse si trovano nella parte inferiore, vicino al foro.
Conclusioni
In conclusione, l’analisi degli spessori termici è un valido strumento per le prime fasi di progettazione di un prodotto da stampare a iniezione. Fornisce informazioni importanti sia al progettista sia a stampisti e stampatori, perché permette di ottimizzare fin dall’inizio il componente da stampare ed evita spiacevoli e costose sorprese durante la produzione in serie.
Bemar Plast progetta gli stampi internamente e li fa costruire da partner in Italia o in Cina, a scelta del cliente; le simulazioni di riempimento sono realizzate con partner esterni. Per approfondire questo tipo di analisi o valutare la fattibilità di un nuovo componente, potete consultare le pagine sulla progettazione di stampi a iniezione e sullo stampaggio a iniezione, oppure contattare il nostro ufficio tecnico.
Domande frequenti
Cos’è l’analisi degli spessori termici?
È un’analisi numerica che calcola lo spessore termico di ogni zona di un componente stampato a iniezione, cioè quanto a lungo quella zona resta calda dopo l’iniezione. Il risultato è una mappa che distingue le parti che solidificano per prime da quelle che solidificano per ultime.
Dove va posizionato il punto di iniezione?
Di norma il più vicino possibile alle zone che solidificano per ultime, cioè le più spesse dal punto di vista termico. Così il materiale fluisce dalle sezioni spesse verso quelle sottili e la pressione di mantenimento può compensare il ritiro prima che il punto di iniezione si congeli.
Quali difetti aiuta a prevenire?
Soprattutto risucchi e vuoti interni nelle zone troppo spesse. Aiuta anche a ridurre gli squilibri termici che possono deformare il pezzo e a individuare le zone che allungano il tempo di raffreddamento e quindi il ciclo.
Che differenza c’è con una simulazione di riempimento?
L’analisi degli spessori termici considera la geometria del pezzo e le proprietà termiche del materiale, quindi è più rapida e adatta alle prime fasi del progetto. La simulazione di riempimento riproduce il flusso del polimero nello stampo: è più completa, ma richiede più dati e più tempo.
Bemar Plast progetta gli stampi internamente?
Sì, Bemar Plast progetta gli stampi internamente e li fa costruire da partner in Italia o in Cina, a scelta del cliente; le simulazioni di riempimento sono realizzate da partner esterni. Trovate i dettagli nella pagina sulla progettazione di stampi a iniezione.